Obtenez un devis
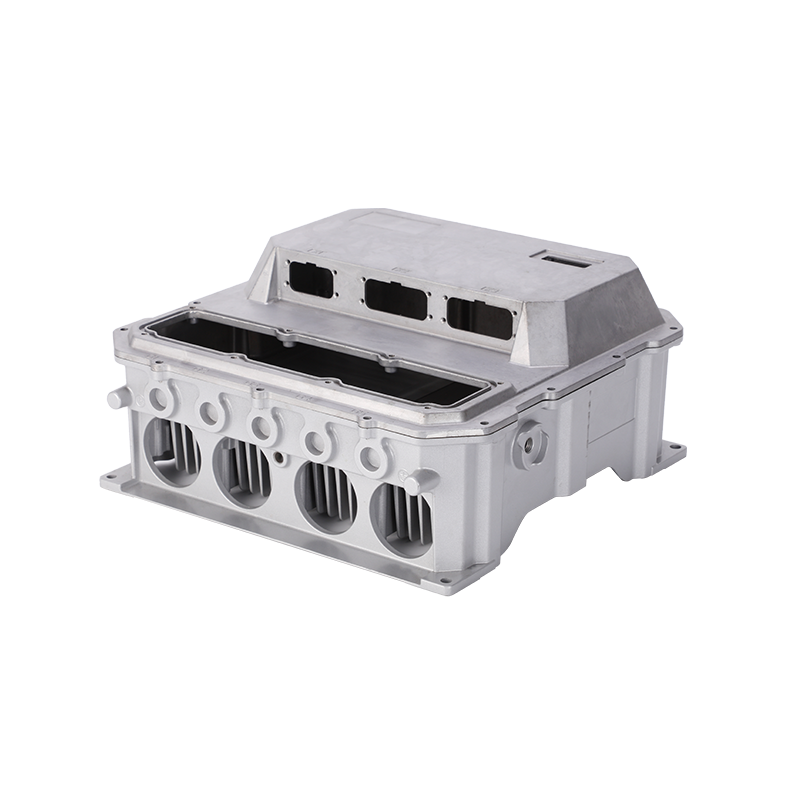
Deux acheteurs envoient le même dessin de boîtier de boîte de vitesses à deux fournisseurs de fonderie sous pression et reçoivent des devis spécifiant différents alliages : l'un A380, l'autre ADC12. Les deux pièces passent tous les tests mécaniques et de fuite. Cette situation courante indique directement la réponse dont la plupart des équipes d'approvisionnement ont besoin : l'A380 et l'ADC12 sont des alliages polyvalents presque équivalents pour le moulage sous pression à haute pression, l'ADC12 étant privilégié pour les géométries fines et complexes, tandis que l'A360 est le choix spécialisé lorsque la résistance à la corrosion, l'étanchéité à la pression ou une finition anodisée comptent plus qu'une fluidité maximale. La comparaison ci-dessous passe en revue la composition, les propriétés, le comportement de coulée, la finition et la correspondance des applications, de sorte que l'alliage nommé sur votre prochain dessin puisse être justifié ligne par ligne au lieu d'être copié du dernier projet.
Tous trois sont des alliages de coulée riches en silicium conçus pour le moulage sous pression à haute pression, où le métal en fusion est injecté dans une matrice en acier en quelques millisecondes. Ils diffèrent d’abord par les normes qui les définissent.
Gardez un point à l’esprit avant de comparer les chiffres : ces compositions sont conçues pour être injectées dans des matrices en acier sous haute pression, et non pour le moulage par gravité ou en sable, où différentes familles d’alliages et différents risques de défauts s’appliquent.
L’ensemble du débat A380 vs ADC12 vs A360 se résume à deux éléments : le silicium et le cuivre. Le reste de la chimie en découle.
| Élément | A380 (ASTM) | ADC12 (JIS) | A360 (ASTM) |
|---|---|---|---|
| Silicium | 7,5 à 9,5 % | 9,6 à 12,0 % | 9,0 à 10,0 % |
| Cuivre | 3,0 à 4,0 % | 1,5 à 3,5 % | ≤0,6% |
| Fer | ≤1,3% | ≤1,3% | ≤1,3% |
| Zinc | ≤3,0% | ≤1,0% | ≤0,5% |
| Magnésium | ≤0,10 % | ≤0,3% | ≤0,05% |
| Manganèse | ≤0,50% | ≤0,5% | ≤0,35% |
Le silicium abaisse le point de fusion et améliore la fluidité, c'est pourquoi chaque alliage de moulage sous pression est construit autour de lui. Le cuivre augmente la résistance et la dureté et facilite l'usinabilité, mais il accélère également la corrosion et gâche l'anodisation décorative. Le plafond de cuivre proche de zéro de l'A360 constitue la différence la plus importante entre les trois qualités, tandis que le silicium de l'ADC12 – qui peut atteindre 12 % – explique sa réputation de remplissage des nervures fines et des détails fins.
Silicium (milieu de gamme typique) Cuivre (spécification maximale)
Le silicium est présenté au milieu de sa plage de spécifications ; cuivre à sa spécification maximale.
Composition typique de milieu de gamme de l'ADC12 (JIS H5302) ; la chimie confirmée suit toujours le certificat de l'usine.
Sur une fiche technique, les trois alliages ressemblent à de proches cousins. En production et en service, les petites différences s’aggravent.
| Propriété | A380 | ADC12 | A360 |
|---|---|---|---|
| Résistance à la traction | ≈330 MPa | ≈310 MPa | ≈320 MPa |
| Limite d'élasticité | ≈165 MPa | ≈150 MPa | ≈170 MPa |
| Allongement | ≈3,5% | ≈3,5% | 3,5 à 5 % |
| Dureté (Brinell) | ≈80 | ≈85 | 75-85 |
| Densité | 2,74 g/cm³ | ≈2,70 g/cm³ | 2,63 g/cm³ |
| Gamme Solidus – Liquidus | 538-593 °C | 520-580°C | 557–596 °C |
| Conductivité thermique | ≈96 W/m·K | ≈96 W/m·K | ≈113 W/m·K |
Deux chiffres méritent attention. L'A360 est environ 4 % plus léger que l'A380 et conduit nettement mieux la chaleur, un véritable avantage pour les dissipateurs thermiques et les carters de moteur à LED. Sa plage de solidification est également la plus étroite des trois, ce qui permet des pièces coulées étanches, tandis que le début de fusion plus faible de l'ADC12 facilite le remplissage de sections difficiles.
Plages de solidification en °C : l'ADC12 fond et s'écoule aux températures les plus basses ; L'A360 se bloque sur l'intervalle le plus étroit.
La composition n’a d’importance qu’une fois arrivée au dé. Dans le casting quotidien, les trois grades se comportent comme ceci :
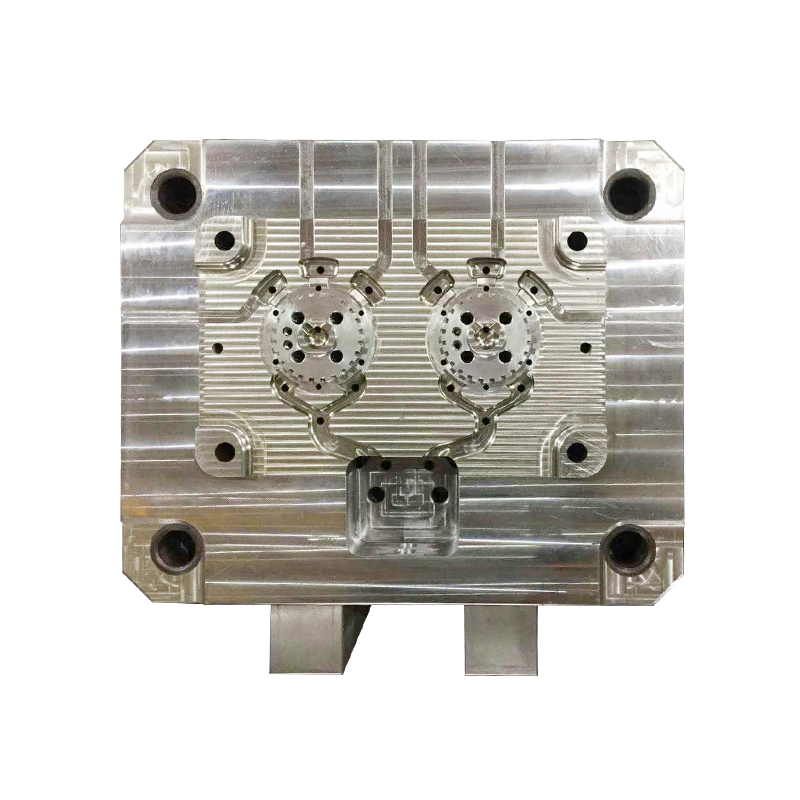
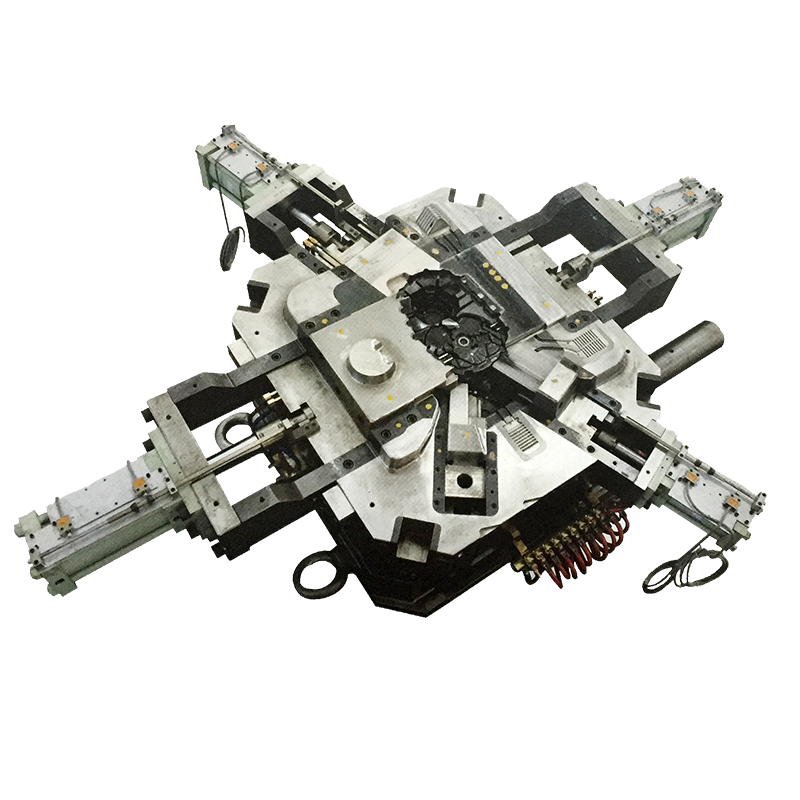
Tous les trois sont abrasifs pour l’outillage. Une teneur élevée en silicium accélère l'usure des matrices et des inserts d'usinage, et le cuivre de l'A380 augmente le risque de soudure des matrices. Une conception minutieuse des moules de moulage sous pression et un programme de maintenance discipliné des matrices sont ce qui permet de maintenir un outil stable pendant des centaines de milliers de tirs.
La porosité est inhérente au moulage sous pression haute pression pour les trois alliages. Pour les pièces qui doivent subir un test d'étanchéité (carters d'huile, corps de vannes, boîtiers de batterie), convenez des critères d'imprégnation et de test avec votre fournisseur avant le démarrage de l'outillage, et non après la première expédition rejetée.
C'est là que l'A360 se démarque. L'anodisation décorative dépend d'une faible teneur en cuivre : l'A380 avec 3,0 à 4,0 % de cuivre et l'ADC12 avec jusqu'à 3,5 % ont tendance à s'anodiser en films gris, marbrés et incohérents, tandis que le plafond à 0,6 % de l'A360 produit une finition beaucoup plus uniforme et plus légère. Les composants anodisés tels que les pistons sont donc généralement coulés dans une chimie à faible teneur en cuivre.
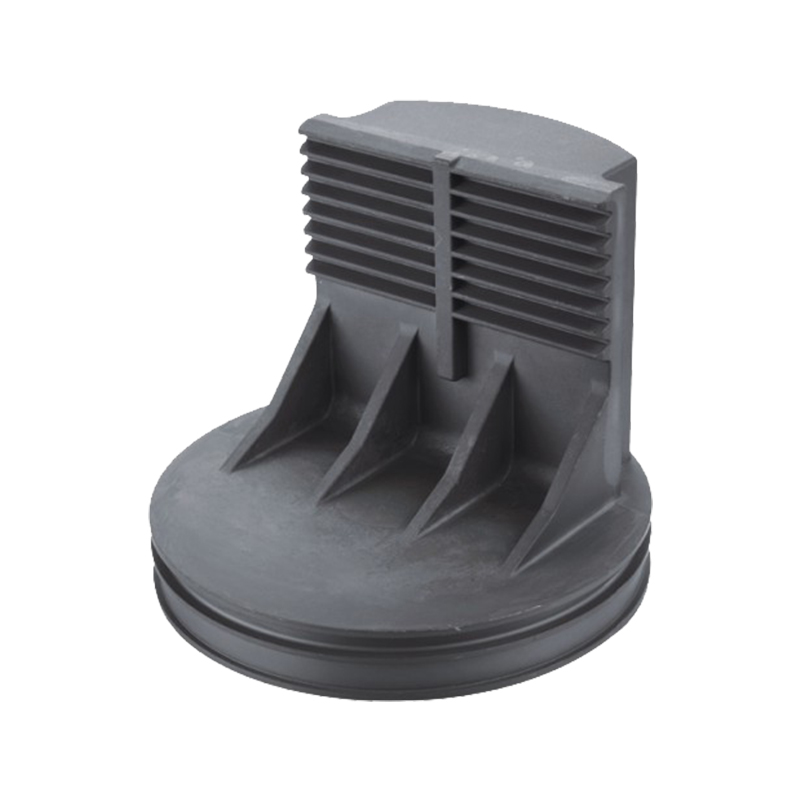 Pistons moulés sous pression en aluminium anodisé Fabriqués à partir d'un alliage d'aluminium à faible teneur en cuivre tel que l'A360, ces pistons moulés sous pression adoptent une finition anodisée uniforme et offrent une bonne conductivité thermique et une bonne dissipation thermique pour les moteurs et les compresseurs industriels, l'anodisation étant la voie de finition pertinente pour les produits chimiques à faible teneur en cuivre. Voir le produit →
Pour les pièces revêtues par poudre, le choix est considérablement plus large. Les trois qualités acceptent de manière fiable la conversion au chromate et le revêtement en poudre, c'est pourquoi la plupart des boîtiers industriels, des embouts et des pièces de machines sont finis de cette façon, que la matière fondue soit A380, ADC12 ou A360.
Une séquence de sélection réalisable pour une nouvelle pièce ressemble à ceci :
Deux exemples issus de notre propre atelier de production : les vannes de régulation manipulant des fluides sont coulées dans une chimie à faible teneur en cuivre et finies avec un revêtement en poudre pour la protection contre la corrosion, tandis que les carters d'huile avec des surfaces d'étanchéité usinées sont spécifiés pour l'étanchéité à la pression avant tout.
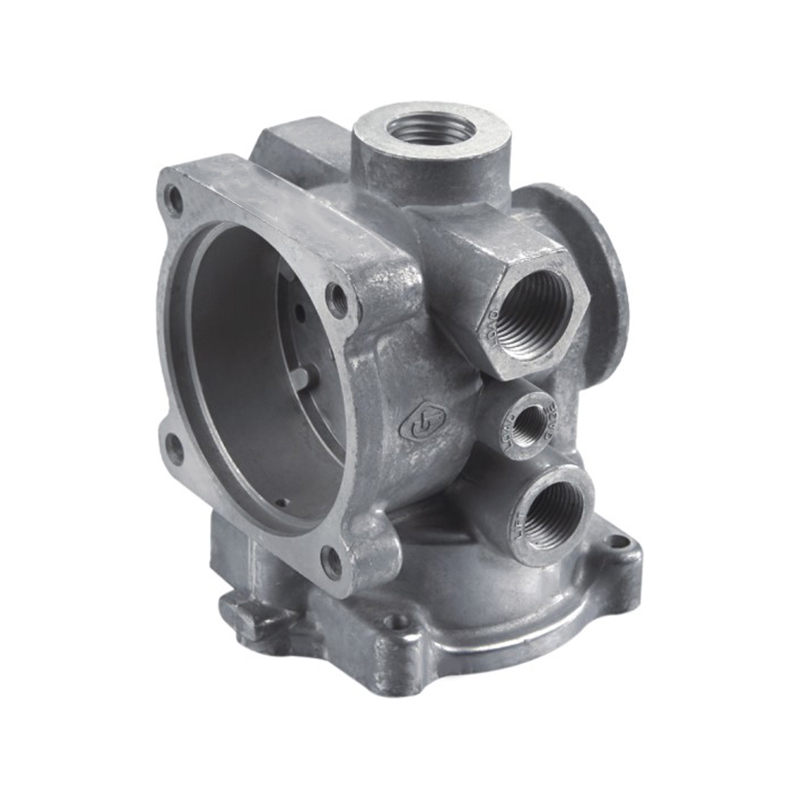 Soupape de commande de moulage sous pression en aluminium usiné avec revêtement en poudre Moulées en alliage à faible teneur en cuivre et finies avec un revêtement en poudre pour la protection contre la corrosion, ces vannes de régulation régulent le débit, la pression et la direction dans les systèmes fluides, illustrant la fiabilité des boîtiers à revêtement en poudre quelle que soit la qualité de coulée spécifique utilisée. Voir le produit →
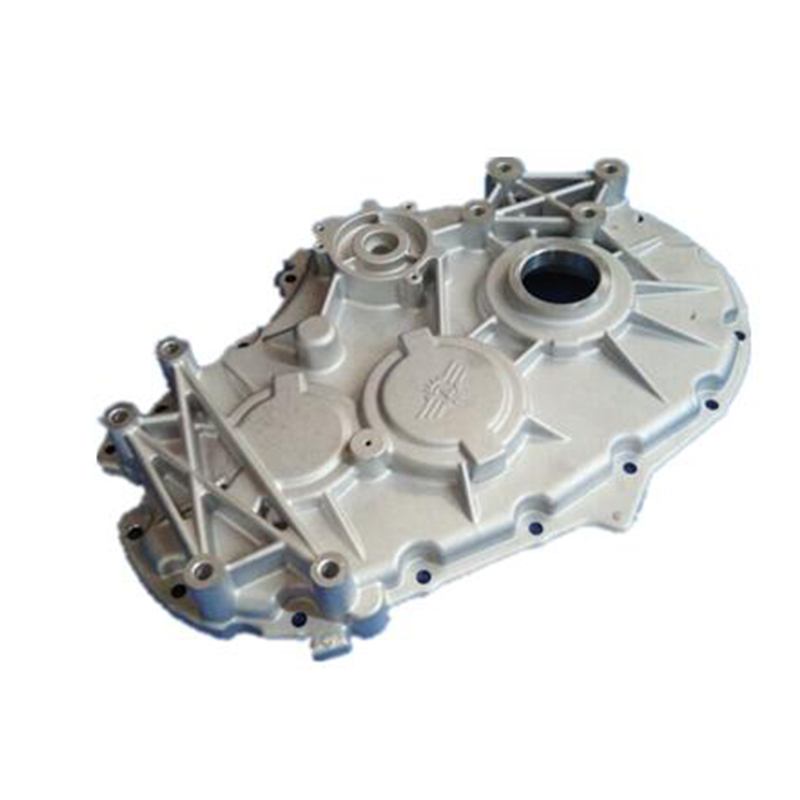 Carter d'huile en aluminium moulé sous pression scellé pour véhicules Avec des surfaces d'étanchéité usinées et une porosité strictement contrôlée grâce à la conception du moule, au contrôle des processus et aux tests aux rayons X, ces carters d'huile donnent avant tout la priorité à l'étanchéité à la pression, une exigence courante lors du remplacement de qualités comme ADC12 et A380. Voir le produit →
Non. Ils remplissent le même rôle et sont fréquemment remplacés, mais leurs compositions chimiques diffèrent : l'ADC12 contient 9,6 à 12,0 % de silicium et 1,5 à 3,5 % de cuivre contre 7,5 à 9,5 % et 3,0 à 4,0 % pour l'A380. La substitution est courante dans la pratique, mais elle doit être documentée sur le dessin ou approuvée lors de l'inspection du premier article plutôt que supposée.
A360, de loin. Sa limite de cuivre de 0,6 % permet un film anodique léger et homogène. L'A380 et l'ADC12 sont mieux adaptés au revêtement de conversion et au revêtement en poudre.
Seulement si vos exigences en matière de tests d’étanchéité et de corrosion le permettent réellement. L'ADC12 remplit plus facilement les sections minces et est souvent plus disponible dans les chaînes d'approvisionnement asiatiques, mais sa teneur plus élevée en cuivre réduit les marges d'étanchéité à la pression, ce qui peut transformer les économies en rebuts pour les tests d'étanchéité.
Le prix de l'A380 et de l'ADC12 est similaire, et la disponibilité régionale décide généralement du gagnant, tandis que l'A360 comporte parfois un modeste supplément. Les différences de coûts significatives apparaissent dans les taux de rebut, la durée de vie des outils d'usinage et le rendement de finition, et non dans le prix au kilogramme.
En fin de compte : choisissez l’A380 pour des pièces moulées équilibrées à usage général, l’ADC12 pour une géométrie fine et complexe – en particulier lors de l’approvisionnement en Asie – et l’A360 lorsque la résistance à la corrosion, l’étanchéité ou l’anodisation dépassent la fluidité. Depuis 1987, Ningbo Jieda Moulding & Machine conçoit et construit ses propres moules de moulage sous pression et produit des pièces moulées sous pression en aluminium sur des presses de 200 à 1 600 tonnes sous un système de qualité IATF 16949, avec un usinage de précision, un revêtement en poudre et une anodisation effectués en interne. Apportez-nous un dessin ou une question sur l'alliage, et nous vous aiderons à faire correspondre la masse fondue à la pièce avant la découpe du premier outil.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo