Obtenez un devis
Un ingénieur des achats envoie 5 000 carters de moteur moulés sous pression pour anodisation noire. Les échantillons semblaient bons. Le lot de production revient en gris marbré, avec des taches blanches autour des marques des éjecteurs et une cassure de ton visible à l'endroit où la face usinée rencontre la surface brute de coulée. Rien n'a changé sur la ligne d'anodisation. Ce qui a changé, c'est le casting.
Réponse courte d'abord : les pièces moulées sous pression en aluminium peuvent être anodisées, et un service qui comprend le moulage sous pression peut obtenir une finition reproductible de type II ou de type III. Mais le résultat est décidé avant que les pièces n’atteignent le réservoir. Trois entrées contrôlent presque tout ce que vous voyez sur la surface finie : l'alliage dans lequel la pièce moulée est coulée, la solidité de la peau telle que coulée et la manière dont la pièce est conçue et masquée. Faites-les correctement et l'anodisation devient un processus de production stable. Si vous vous trompez, aucune compétence en matière de soutirage ne sauvera le résultat cosmétique.
L'anodisation produit une couche d'oxyde à partir du métal lui-même. Tout ce qui n'est pas de l'aluminium reste là où il est et l'oxyde se forme autour de lui. Les alliages moulés sous pression contiennent beaucoup de contenu non aluminium, de sorte que le revêtement hérite de la structure située en dessous.
La méthode de formage compte aussi. Moulage sous pression, moulage en sable et moulage de précision laissent des peaux de surface différentes et des modèles de porosité différents, de sorte que le même alliage peut s'anodiser très différemment selon la façon dont la pièce a été fabriquée.
Si un dessin indique ADC12 et que le client s'attend à une anodisation claire et brillante correspondant à une extrusion 6061, cette exigence n'est pas réalisable – ni avec une meilleure anodisation, ni avec plus de polissage. L'alliage doit être sélectionné pour la finition, et cette sélection appartient à l'étape du moulage sous pression et du moulage.
| Alliage | Teneur en silicium | Comportement d'anodisation | Meilleur ajustement |
|---|---|---|---|
| A383 / ADC12 (secondaire) | ~9,5 à 11,5 % | Gris foncé à presque noir, satiné, sujet au charbon ; la cohérence des couleurs est la plus difficile à maintenir | Boîtiers, supports et couvercles dont la couleur est foncée et dont la demande esthétique est modérée |
| A360 | ~9–10 %, moins de cuivre | Gris, meilleures performances contre la corrosion et couleur plus stable que l'A383 | Carters et couvercles de moteur nécessitant une résistance à la corrosion |
| AlSi10MnMg (primaire, par exemple Silafont-36) | ~10%, faible teneur en fer, manganèse ajouté | Réponse d'anodisation la plus cohérente parmi les alliages moulés sous pression ; gris clair et pouvant être teint | Pièces structurelles et véhicules électriques, boîtiers de batterie, composants de sécurité à paroi mince |
| 6061 (forgé) | moins de 1% | Lumineux, uniforme et facile à teindre | Pièces usinées uniquement – elles ne peuvent pas être moulées sous haute pression |
La plupart des programmes atterrissent sur l’une des deux voies suivantes. Si la finition est une anodisation décorative sombre sur une pièce moulée à usage général, l'A383 est réalisable et rentable, et les spécifications d'apparence sont écrites autour d'un gris-noir satiné. Si l'anodisation est fonctionnelle ou doit être colorée, le passage à un alliage primaire tel que l'AlSi10MnMg coûte plus cher par kilogramme mais supprime l'essentiel du risque de couleur.
L’usinage change également la donne. Une pièce anodisée telle que coulée se lit plus foncée et plus marbrée que la même pièce avec ses faces visibles usinées. Lorsqu'un ton uniforme est requis, les faces cosmétiques sont usinées et le reste reste tel que moulé.
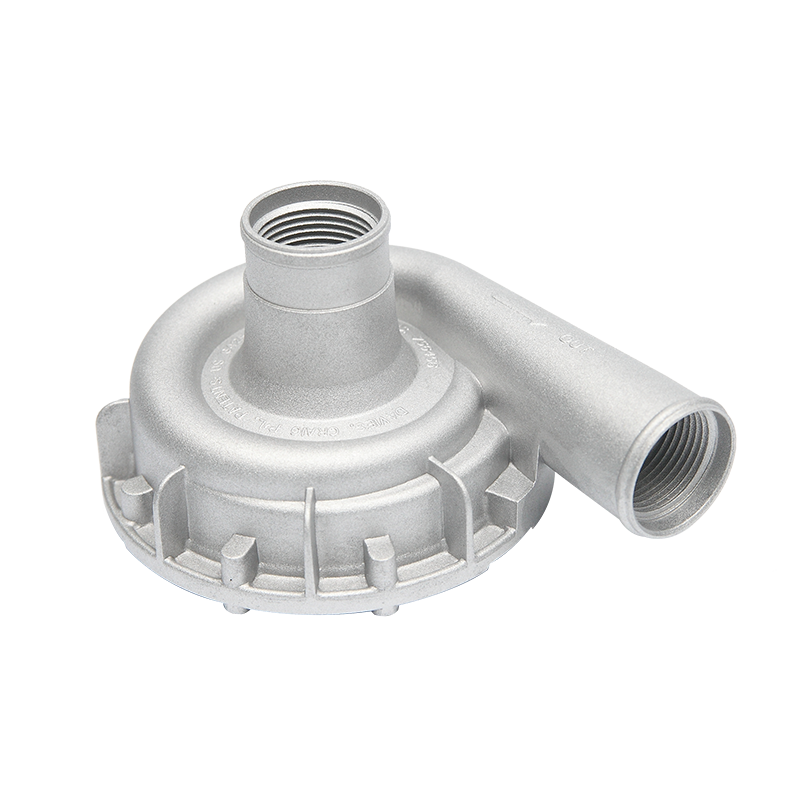
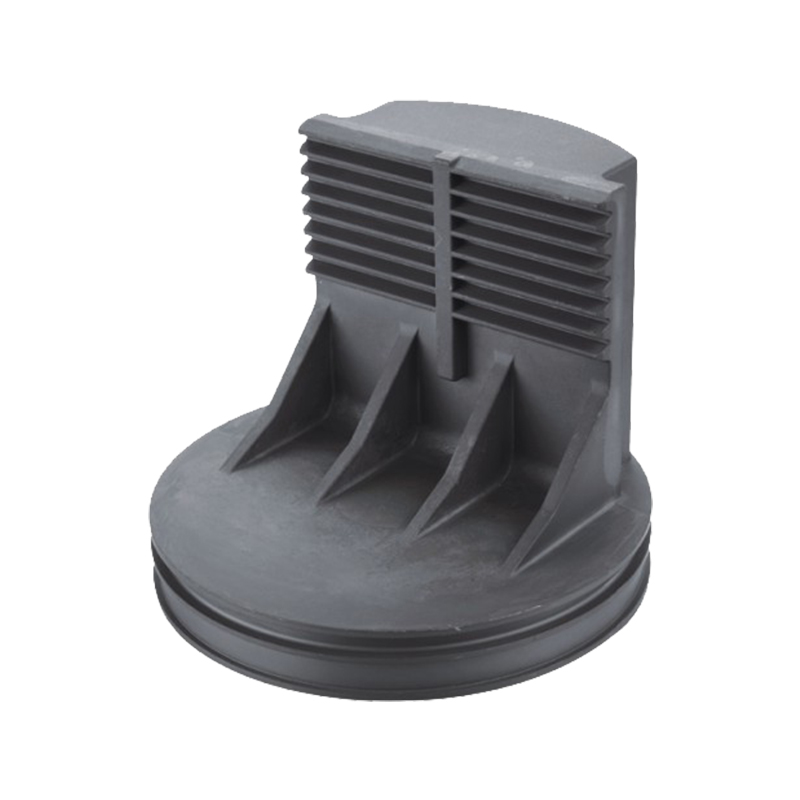 Pistons moulés sous pression en aluminium anodisé pour moteurs et compresseurs Consultez ce produit pour les pistons moulés sous pression en aluminium anodisé, y compris les options d'alliage et les détails de traitement de surface pertinents pour les décisions d'usinage et de revêtement. Voir le produit →
Choisissez la classe de revêtement à partir de la fonction et non à partir du nom de la finition. Les trois options courantes se comportent de manière très différente sur un moulage sous pression.
Décoratif et résistant à la corrosion. Il accepte les colorants dans une large gamme de couleurs, conserve une surface satinée et convient aux couvercles, embouts et boîtiers visibles. Sur les alliages à haute teneur en silicium, attendez-vous à des tons gris à noirs plutôt que brillants.
La résistance à l’usure d’abord, l’apparence ensuite. La dureté se situe généralement autour de 350 à 500 HV selon l'alliage. Les couleurs sont limitées au gris foncé, au bronze et au noir, le changement dimensionnel est plus important et les pièces moulées à haute teneur en silicium sont plus susceptibles de présenter des irrégularités. Utilisez-le pour les surfaces coulissantes, les corps de vannes et les plaques d'usure.
Sous un micron d'épaisseur, conducteur et peu coûteux. Si l'exigence est la résistance à la corrosion et la mise à la terre électrique, le revêtement de conversion est généralement correct et l'anodisation est incorrecte : l'anodisation est diélectrique et isolera la pièce.
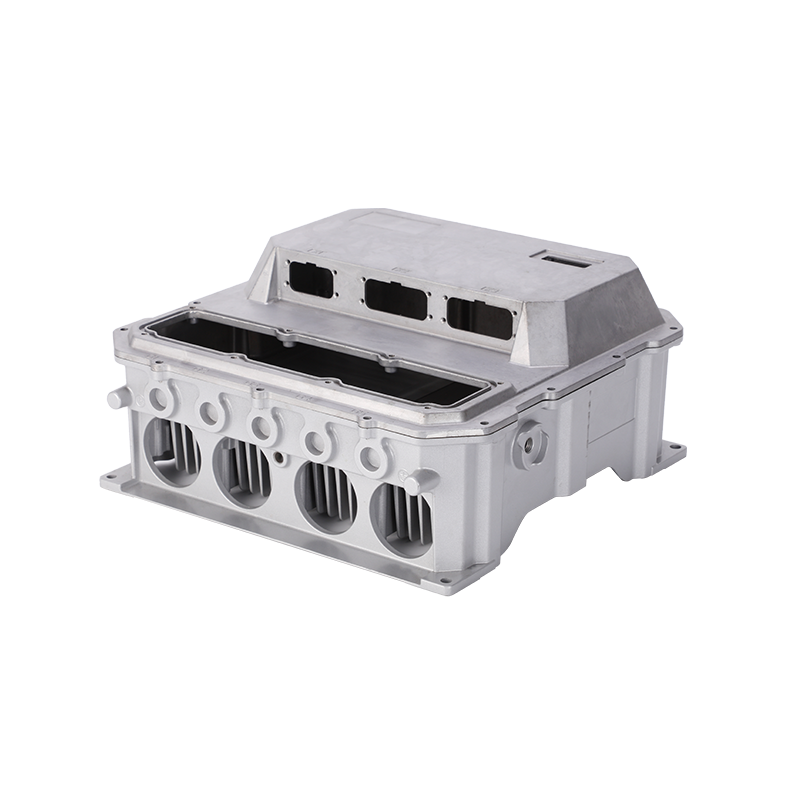
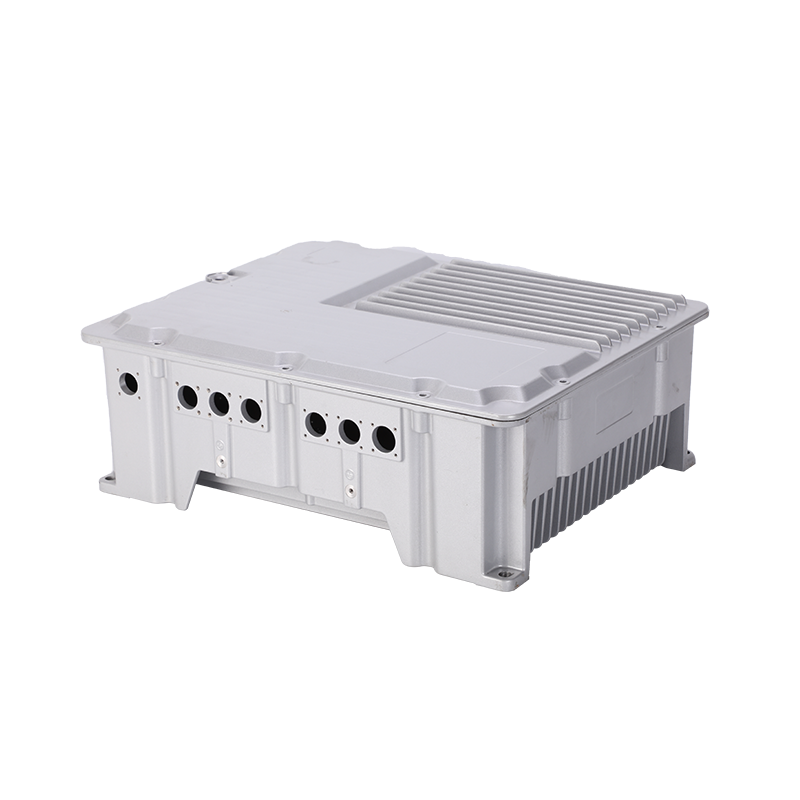
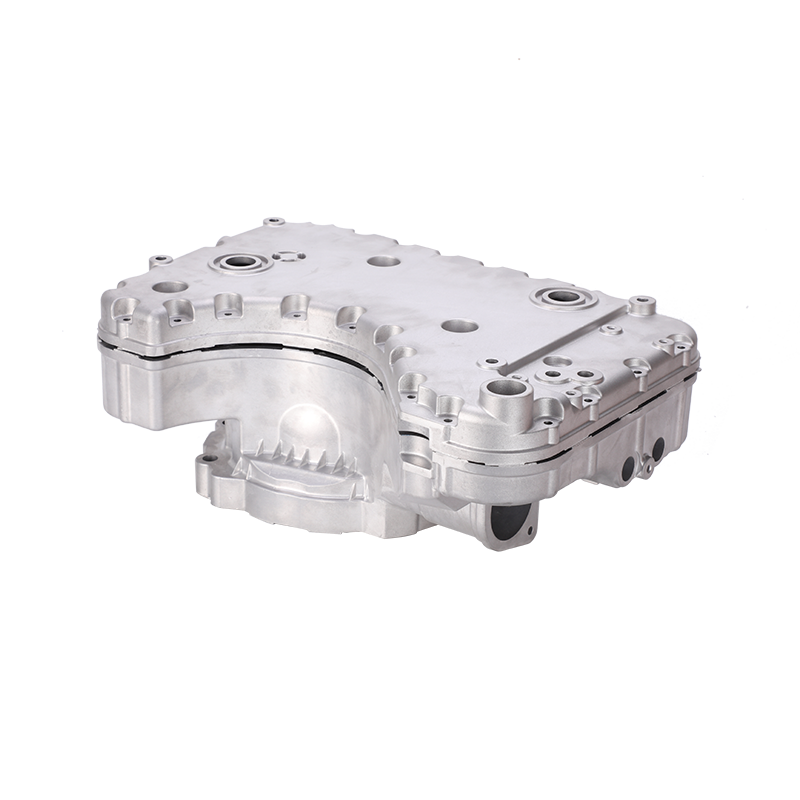
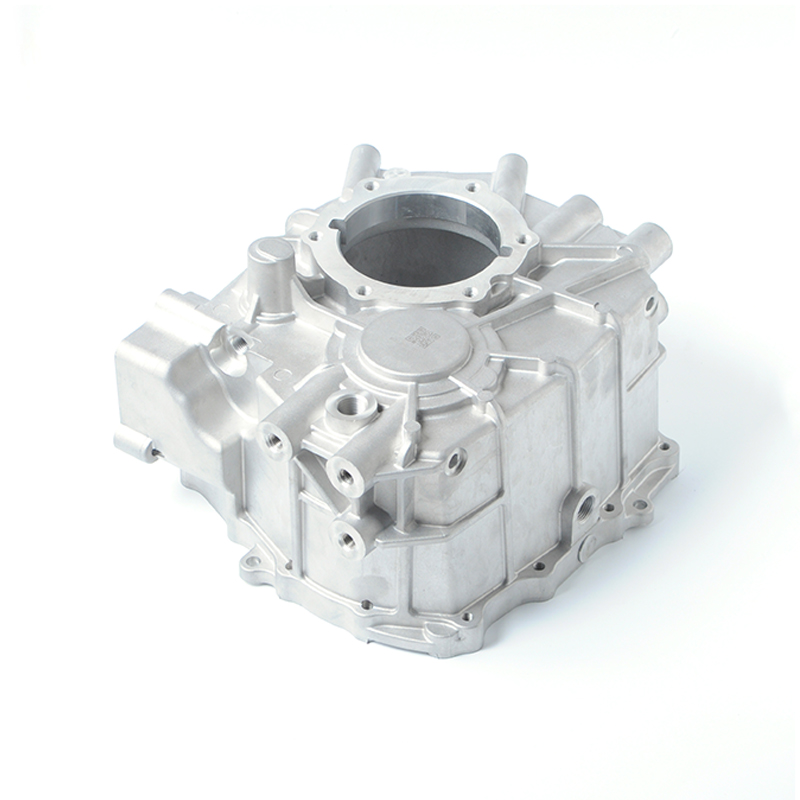 Boîtier de moteur automobile moulé sous pression en aluminium haute pression Passez en revue ce carter de moteur personnalisé pour une utilisation automobile, avec des options d'alliage d'aluminium, des traitements de surface, des tests et des détails de tolérance dimensionnelle liés aux choix d'anodisation. Voir le produit →
L'anodisation consomme environ la moitié de son épaisseur du substrat et ajoute l'autre moitié vers l'extérieur. Un revêtement de type II de 20 µm croît d'environ 10 µm de chaque côté ; un revêtement de type III de 50 µm croît d'environ 25 µm de chaque côté. Sur une pièce tenue à ±0,05 mm, ce n'est pas une erreur d'arrondi.
La qualité de finition des pièces moulées sous pression est vérifiable. Mettez les tests dans le bon de commande et cela cesse d’être une question d’opinion.
Un point de contrôle compte plus que ce à quoi la plupart des acheteurs s'attendent : les variables de coulée modifient la couleur anodisée. Le taux de contenu recyclé, la chimie du lot d'alliage, l'équilibre thermique de la matrice et les changements de grille modifient tous la morphologie du silicium, et le ton fini évolue avec eux. Si l'apparence est critique, congelez la source d'alliage et requalifiez-la après tout changement de matrice ou de processus.
L'anodisation n'est pas toujours la solution, et sur certains moulages sous pression, ce n'est pas la bonne solution.
Les pièces thermiques appartiennent à une catégorie à part. L'anodisation augmente l'émissivité d'un dissipateur thermique et ajoute une protection contre la corrosion pour une utilisation extérieure et industrielle. C'est pourquoi les dissipateurs thermiques anodisés sont standard dans l'éclairage LED et les boîtiers électriques.
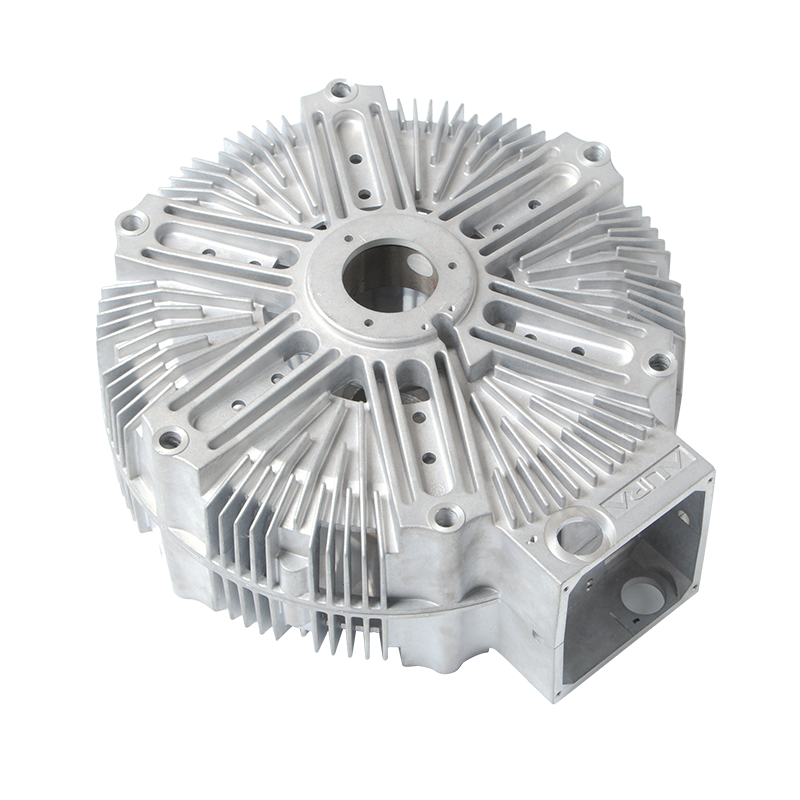
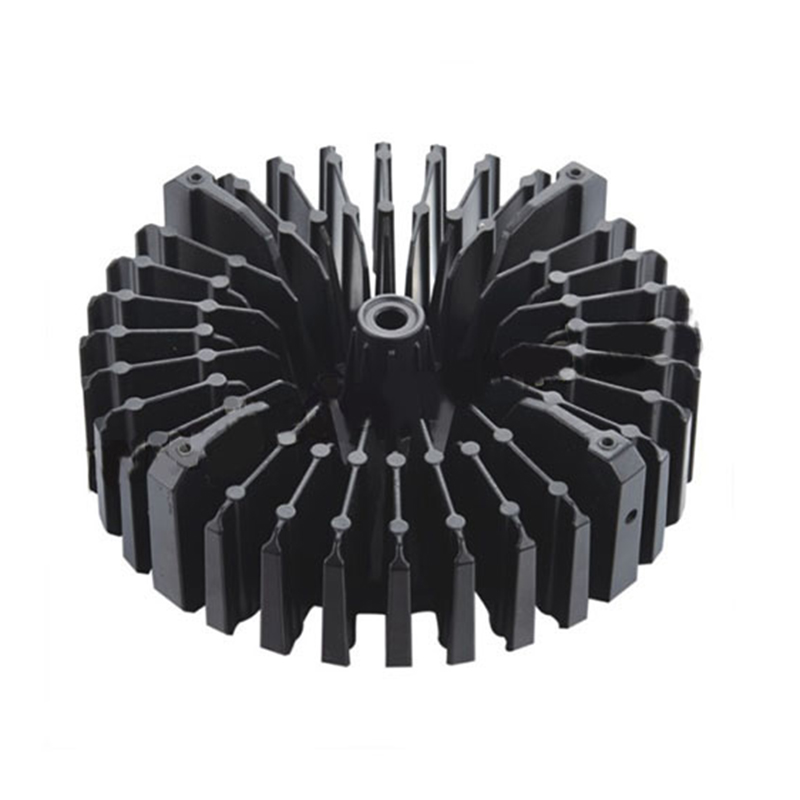 Dissipateurs thermiques en aluminium moulé sous pression pour équipements électroniques et industriels Ce produit de dissipateur thermique couvre les options de moulage sous pression en aluminium, l'anodisation et d'autres finitions, ainsi que les spécifications utiles lors de la préparation d'un appel d'offres pour des pièces thermiques. Voir le produit →
Une demande d'offre rédigée de cette manière permet généralement d'économiser un échantillon complet, car le fournisseur peut dire d'emblée si l'alliage prend en charge la couleur, si le plan de masquage est réalisable et à quoi ressemble un rendement réaliste - au lieu de le découvrir sur le premier lot de production.
Oui, mais attendez-vous à un résultat satiné gris foncé à noir avec une cohérence de couleur limitée. Il fonctionne bien pour les finitions décoratives sombres et la protection fonctionnelle contre la corrosion. Cela ne fonctionne pas pour les couleurs claires ou pastel.
Oui. Environ la moitié de l'épaisseur du revêtement s'étend vers l'extérieur de chaque côté : environ 10 µm pour un revêtement de type II de 20 µm et environ 25 µm pour un revêtement de type III de 50 µm. Les filetages, alésages et faces d'étanchéité nécessitent normalement un masquage.
Généralement, l'une des trois causes suivantes : porosité retenant l'électrolyte pendant l'étape de scellement, surfaces mélangées telles que coulées et usinées sur la même pièce, ou changement de lot d'alliage. La solution se trouve en amont : des pièces moulées plus solides, un usinage cohérent et une source d'alliage gelée.
C'est possible, avec des limites. Une épaisseur supérieure à environ 50 µm sur un alliage à haute teneur en silicium a tendance à se fissurer ou à paraître inégale. Maintenez l'anodisation dure dans la plage de 25 à 40 µm et confirmez-la avec un essai d'intention de production.
L'anodisation d'une fonderie sous pression est une chaîne plutôt qu'une seule étape : choix de l'alliage, solidité du moule et de la coulée, stratégie d'usinage, masquage, puis ligne d'anodisation. Lorsqu'un problème de finition apparaît, la cause est généralement située à deux ou trois maillons du réservoir.
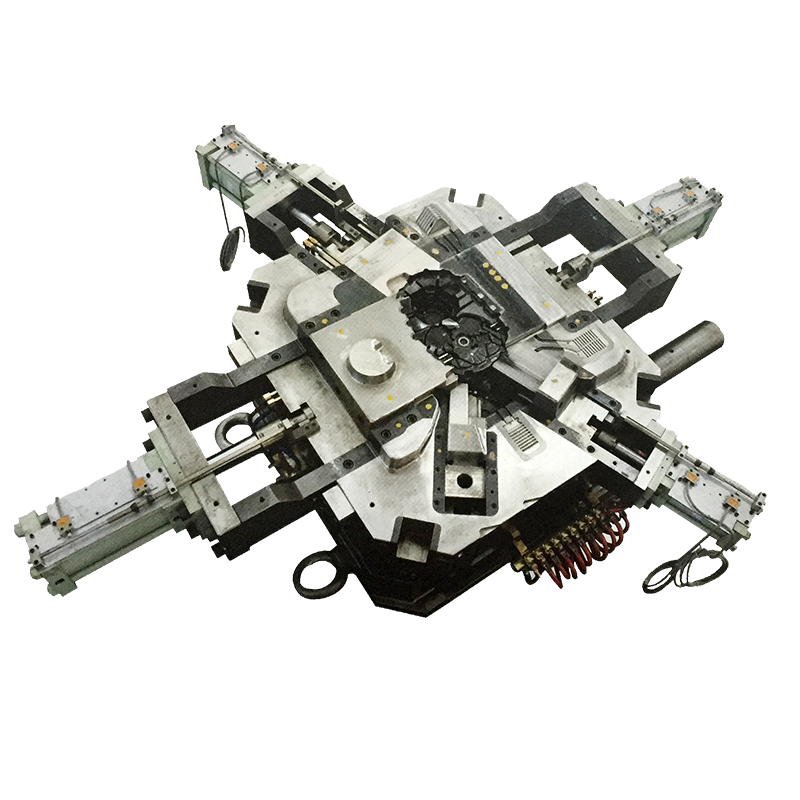
Notre propre travail couvre le devant de cette chaîne. Nous concevons et construisons les matrices, exécutons le moulage sous haute pression de 1 600 T à 200 T, usinons en interne sur des centres CNC et coordonnons le traitement de surface, y compris l'anodisation et le revêtement en poudre, sous un système de qualité IATF 16949. Si un programme nécessite une pièce anodisée moulée sous pression avec une couleur définie et une cible de corrosion définie, le point de départ pratique consiste à régler l'alliage et les surfaces cosmétiques avant la découpe de la matrice. Vous pouvez consulter notre capacités de moulage sous pression et d'usinage de l'aluminium ou envoyez un dessin avec les exigences de finition en pièce jointe - plus ces deux décisions sont prises tôt, moins il y a de surprises sur la surface finie.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo