Obtenez un devis
Deux dessins atterrissent sur le même bureau la même semaine. L'un est un support de verrouillage de 120 g pour une porte de voiture particulière ; l'autre est un carter de moteur de 1,8 kg situé à environ 90 mm d'un collecteur d'échappement. Les deux portent la même mention : « moulé sous pression, alliage à confirmer ».
La réponse courte, avant tout tableau : choisissez le zinc lorsque la pièce est petite, à paroi mince, esthétiquement visible ou doit respecter des tolérances strictes sans pratiquement aucun usinage. Choisissez l’aluminium lorsque la pièce est grande, sensible au poids ou brûlante.
Cette seule règle règle la plupart des décisions en matière de moulage sous pression automobile. Ce qu'il ne vous dit pas, c'est où se situe réellement la limite, ce qu'il en coûte pour se tromper et quels détails du dessin doivent être modifiés lorsque vous changez d'alliage. Ces trois questions constituent le reste de cet article.
Le zinc et l'aluminium sont coulés sur des machines différentes pour une raison physique. Les alliages de zinc fondent à près de 390 °C, une température suffisamment basse pour qu'une machine à chambre chaude maintienne le pot, le col de cygne et la buse immergés dans la masse fondue et injecte une dose mesurée en quelques secondes. L'aluminium fond à près de 600 °C et est versé à une température de 650 à 700 °C, ce qui détruirait les parties ferreuses d'une chambre chaude. L'aluminium passe donc dans une chambre froide : le métal est versé à la louche dans un manchon de grenaille à chaque cycle.
Cette lacune dans le processus explique la plupart des conséquences en aval. Le zinc remplit plus rapidement les sections plus minces, maintient des dimensions plus serrées et laisse une meilleure surface telle que coulée. L’aluminium transporte beaucoup moins de masse pour le même volume et tolère beaucoup plus de chaleur.
| Propriété | Zamak 3 (zinc) | A380 / ADC12 (aluminium) |
|---|---|---|
| Densité | 6,6 g/cm³ | 2,71 g/cm³ |
| Point de fusion | ~387 °C | ~600 °C, coulé à 650–700 °C |
| Résistance à la traction ultime | ~283 MPa | ~324 MPa |
| Limite d'élasticité | ~221 MPa | ~159 MPa |
| Dureté | ~82 HB | ~80 HB |
| Conductivité thermique | ~113 W/m·K | ~96 W/m·K |
| Mur minimum pratique | 0,5 à 1,0 mm | 1,5 à 2,5 mm |
| Tolérance linéaire, petites caractéristiques | ±0,025–0,05 mm | ±0,05–0,13 mm |
| Processus de coulée | Chambre chaude | Chambre froide |
| Durée de vie typique | Souvent 500 000 clichés | Généralement 100 000 à 150 000 tirs |
Le zinc est environ 2,4 fois plus dense que l'aluminium. Reconcevez le même volume de zinc en aluminium et vous supprimez environ 59 % de la masse. C'est pourquoi les programmes axés sur le poids, tels que la gamme EV ou les objectifs de masse non suspendus, commencent par l'aluminium et regardent rarement en arrière.
Le compromis est l’épaisseur de la paroi. Une nervure de 0,6 mm coule de manière fiable dans le zinc ; la même nervure de l'A380 est susceptible de subir un tir court ou une fermeture à froid, de sorte que la conception passe à 1,5-2,5 mm. Des parois plus épaisses sur un alliage plus léger récupèrent une partie de l'avantage de poids et augmentent toujours le temps de solidification et le coût du cycle.
Le troisième chiffre est la température, et c’est là que commencent la plupart des pannes sur le terrain. Le zinc moulé sous pression perd rapidement sa résistance au-dessus d'environ 95 à 100 °C et glisse sous une charge constante, de sorte qu'un joint boulonné qui maintient le couple à température ambiante peut se détendre après un été de chaleur sous le capot. L'aluminium A380 conserve l'essentiel de sa résistance à environ 150 °C, et des qualités telles que l'A360 ou l'AlSi10MnMg vont encore plus loin.
Comparer les deux alliages uniquement en fonction du prix du métal est un piège. L'alliage de zinc coûte généralement plus cher au kilogramme que l'aluminium et, comme il est plus dense, une pièce de zinc du même volume consomme également plus de kilogrammes. En termes de coût des matériaux, le zinc perd presque à chaque fois.
La comparaison s'inverse une fois que vous comptez le reste du processus. Un point de fusion plus bas et une solidification plus rapide réduisent le temps de cycle, et la coulée en chambre chaude élimine les déchets. Des parois minces et des tolérances serrées signifient que la pièce sort de la matrice à une forme proche de sa forme nette, ce qui élimine le perçage, le fraisage et la finition. Les matrices fonctionnent à basse température et durent beaucoup plus longtemps, répartissant ainsi les coûts d'outillage sur un plus grand nombre de pièces. Le zinc s'usine également plus rapidement et les tarauds sont plus propres, ce qui est important pour les supports et les boîtiers dotés d'une douzaine de trous filetés.
Une règle pratique : le zinc gagne lorsque le contenu d’usinage est élevé, les tolérances sont serrées ou le volume annuel est important. L'aluminium gagne lorsque la pièce est lourde, volumineuse ou soumise à une charge thermique, car aucune économie de processus ne compense une pénalité de densité de 2,4 fois ou une défaillance par fluage en service. L'outillage suit la même logique, et il s'agit d'un exercice d'ingénierie différent pour chaque voie : les matrices en aluminium ont besoin d'acier à outils pour travail à chaud, d'un refroidissement généreux et d'une gestion thermique pour survivre à une température de métal de 650 °C cycle après cycle.
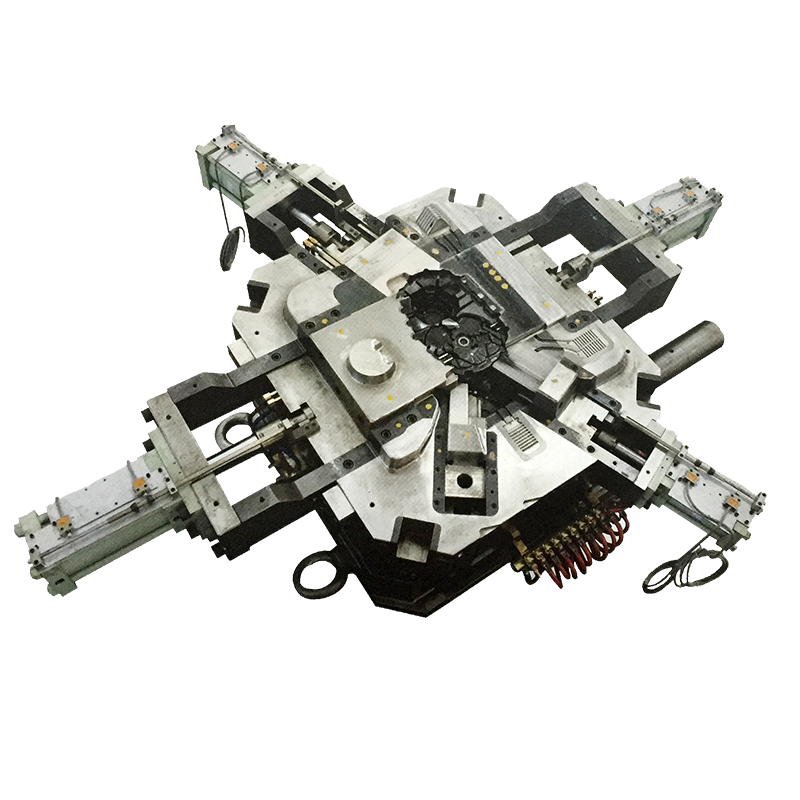
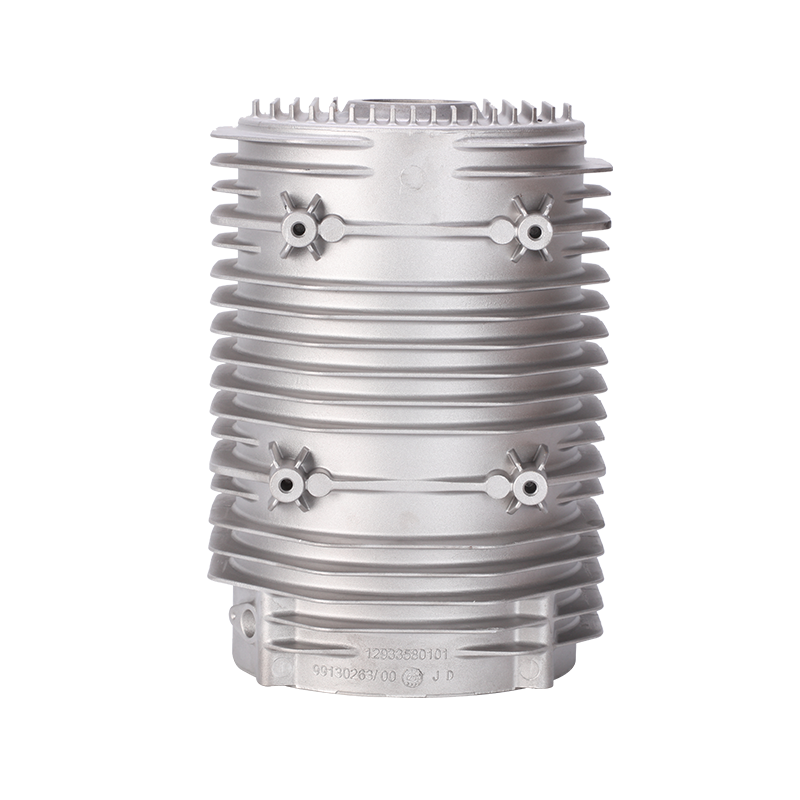
 Moules de moulage sous pression en aluminium haute pression personnalisés Moules de moulage sous pression en aluminium haute pression personnalisés pour des composants précis ; examen lorsque des tolérances serrées ou des volumes annuels élevés font de l'outillage en aluminium la voie la plus pratique. Voir le produit →
Le zinc gagne sa place sur des composants petits, précis et en grand volume où les opérations secondaires domineraient autrement le prix à la pièce :
Chacune de ces pièces est suffisamment petite pour que la pénalité de densité soit mesurée en grammes, tandis que le gain de précision se mesure par l'élimination des étapes d'usinage et la réduction des rebuts.
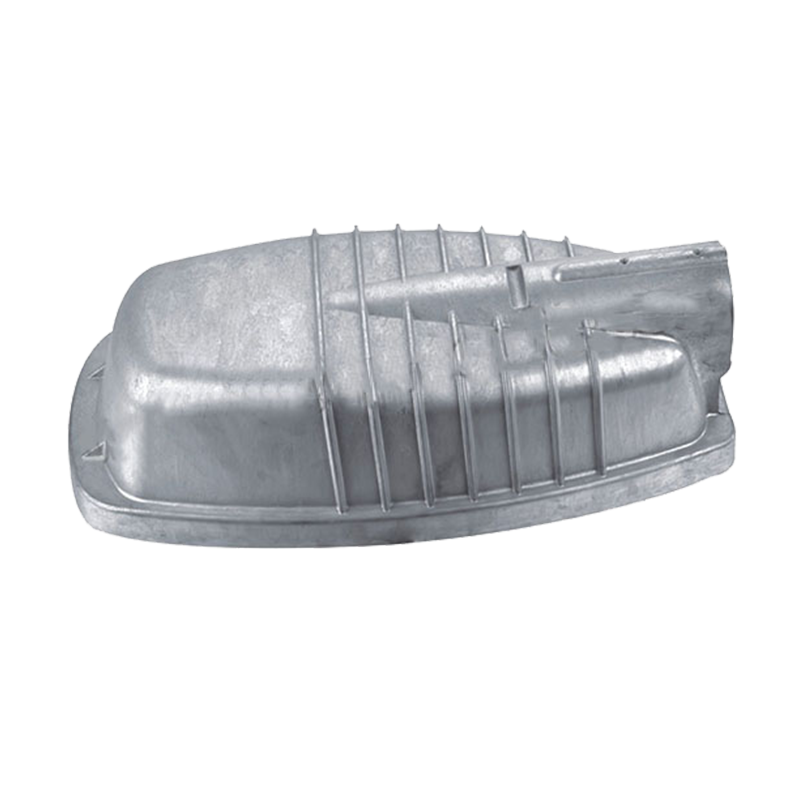
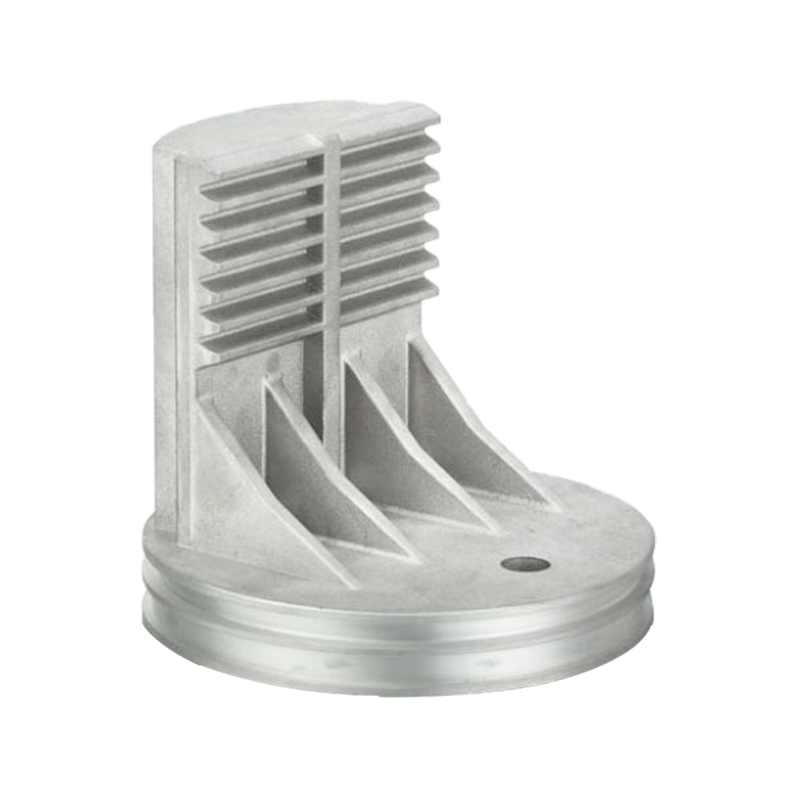
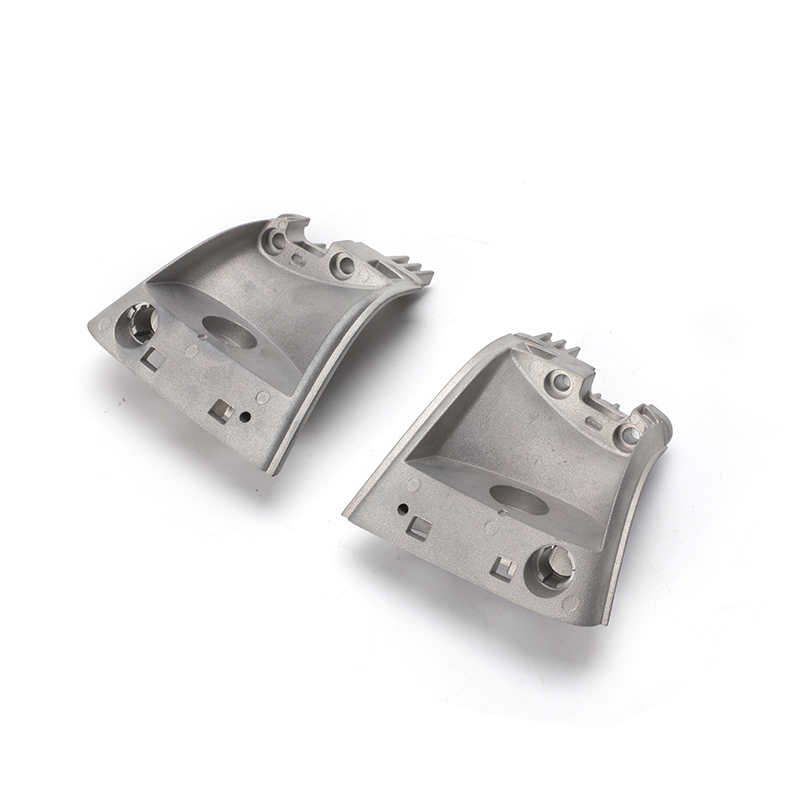 Support de support de porte-bagages de voiture moulé sous pression en zinc Petit support en alliage de zinc moulé sous pression pour porte-bagages de voiture, adapté aux pièces automobiles compactes où la précision et l'usinage réduit sont importants. Voir le produit →
L'aluminium prend les pièces où règne la masse ou la chaleur :
Le zinc est rarement compétitif au-dessus de quelques kilogrammes, c'est pourquoi, pour les pièces moulées de grande taille, la décision est souvent prise pour vous par la machine et non par la fiche technique du matériau.
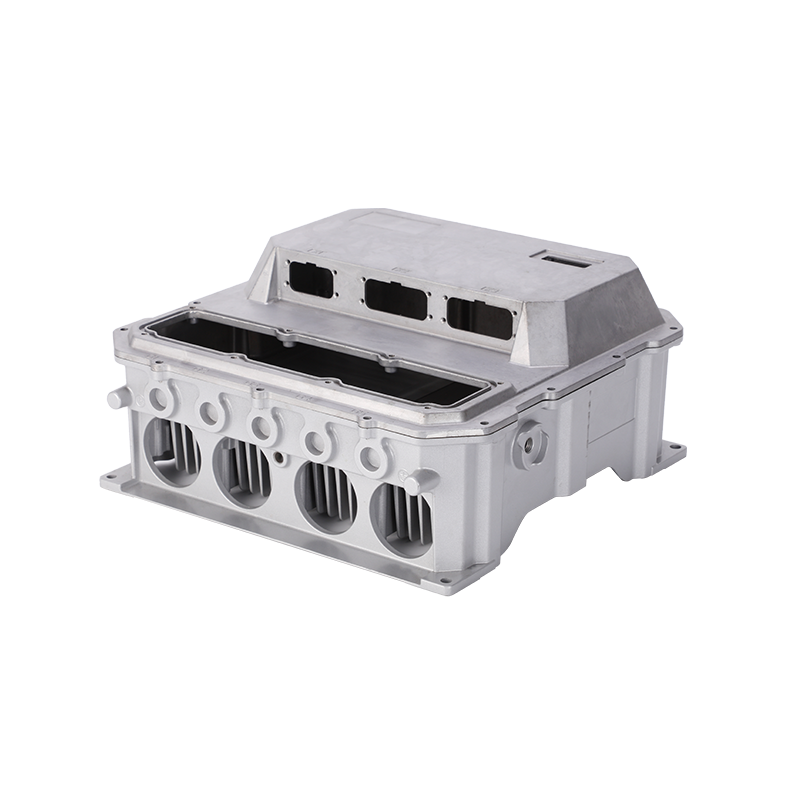
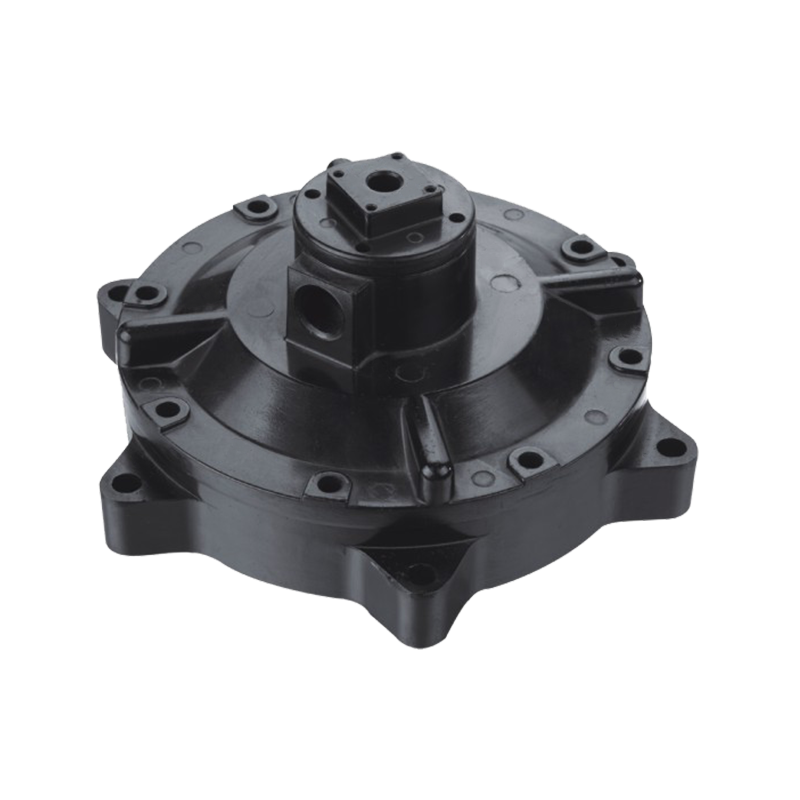
 Boîtier de moteur automobile moulé sous pression en aluminium haute pression Aluminium die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Voir le produit →
Le zinc accepte bien les filetages formés et taraudés et maintient le couple dans les sections minces, de sorte que les petits supports en zinc n'ont souvent pas besoin d'inserts. L'aluminium est plus mou au niveau du flanc du filetage, donc tout ce qui est ouvert et fermé en service (un couvercle, un panneau d'accès, un boîtier de filtre) doit porter un insert en acier ou une vis filetée conçue pour l'aluminium. Sur des pièces telles que carters d'huile et carters scellés , le modèle de boulon et la hauteur du bossage doivent être conçus en fonction de ce comportement du filetage, et non copiés à partir d'un dessin en zinc.
Le zinc se situe en dessous de l'aluminium, de l'acier et de l'acier inoxydable dans la série galvanique, de sorte qu'une pièce en zinc boulonnée à une structure en aluminium devient l'anode sacrificielle. En service de sel de voirie ou côtier, il se corrode en premier. Les revêtements, les rondelles d'isolation ou un support en aluminium sont les solutions habituelles, et c'est l'une des raisons pour lesquelles le zinc est moins courant sur le matériel extérieur du châssis.
Au-dessus d'environ 95 °C, le zinc se déforme lentement sous une charge permanente. Toute pièce en zinc portant une précharge à proximité d'une source de chaleur doit être évaluée avec une marge de température, ou déplacée vers l'aluminium.
Le zinc nécessite une passivation, un revêtement en poudre, un revêtement électronique et un placage décoratif avec peu de préparation de surface. L'aluminium à haute teneur en silicium tel que l'A380 s'anodise de manière inégale et devient souvent sombre ou marbré, de sorte que les programmes nécessitant un aspect anodisé uniforme spécifient généralement un alliage à faible teneur en silicium ou passent plutôt au revêtement en poudre.
Pas par kilogramme. L'alliage de zinc coûte généralement plus cher et est 2,4 fois plus dense. Le zinc devient moins cher au niveau de la pièce finie lorsque des tolérances serrées, des parois minces et un usinage important entraîneraient autrement une hausse des coûts de traitement de l'aluminium, ou lorsque le volume est suffisamment élevé pour bénéficier d'une durée de vie plus longue.
Oui, mais pas en contact direct humide. Le zinc est l'anode du couple et se corrodera préférentiellement. Utilisez des revêtements, des rondelles d'isolation ou un scellant compatible au niveau du joint.
L'aluminium A380 a la résistance à la traction ultime la plus élevée, environ 324 MPa contre 283 MPa pour le Zamak 3, tandis que le zinc a la limite d'élasticité la plus élevée. La résistance au kilogramme n'est pas proche : l'aluminium l'emporte largement.
Le zinc se coule de manière fiable sur des parois de 0,5 à 1,0 mm. L'aluminium a besoin d'environ 1,5 à 2,5 mm en fonction de la géométrie et de la longueur du flux. Allez plus mince que ces limites et attendez-vous à des plans courts, à des fermetures à froid et à de la porosité.
L'aluminium, presque sans exception. Ces pièces sont volumineuses, nécessitent des chemins thermiques et comportent souvent des caractéristiques structurelles ou d'étanchéité. Le zinc entre toujours dans le même véhicule sous forme de petits supports, connecteurs et composants de verrouillage.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo