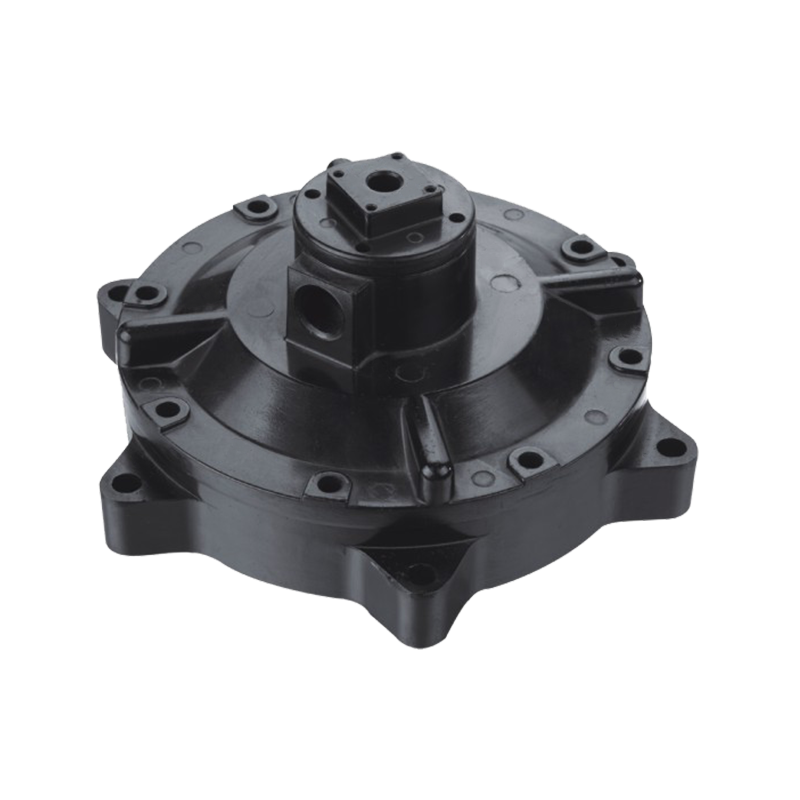
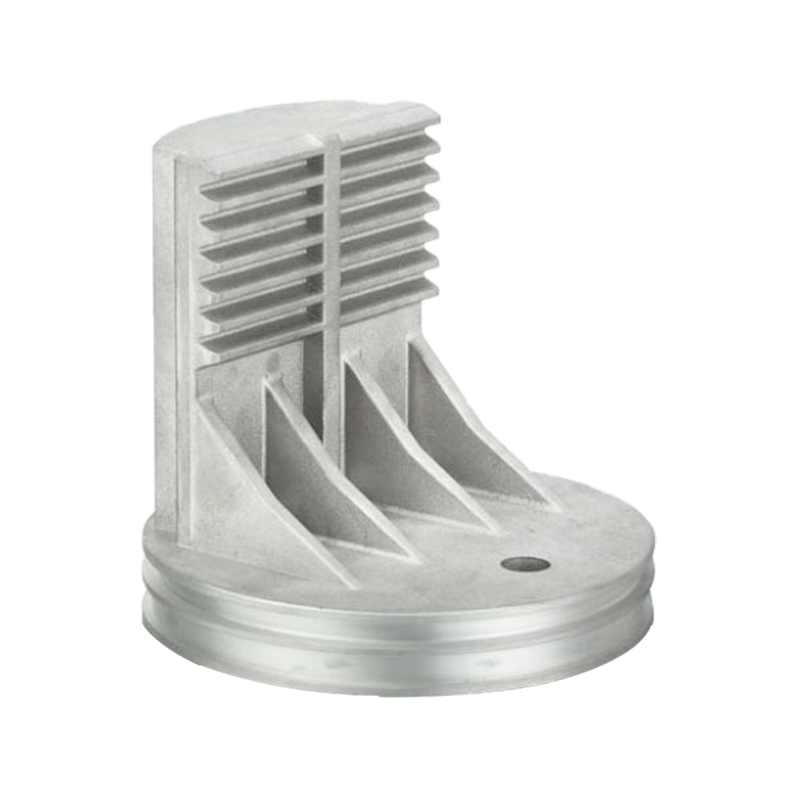
Obtenez un devis
Choisissez le moulage sous pression lorsque vous avez besoin de milliers de pièces métalliques identiques à paroi mince à un faible coût par pièce. Choisissez l'usinage CNC pour les prototypes et les pièces uniques à tolérances serrées, le moulage au sable pour les très grets ou les très petits lots et le moulage par injection lorsque le plastique est acceptable.
Ces plages de lots sont des règles empiriques. Le véritable seuil de rentabilité dépend du poids de la pièce, de la géométrie, de l'alliage et de la tolérance, alors confirmez-le avec un devis.
Le moulage sous pression est un processus qui injecte du métal non ferreux fondu dans un moule en acier trempé à haute pression, puis éjecte une pièce de forme presque nette en quelques secondes. Étant donné que le moule est réutilisé des dizaines de milliers de fois, le coût élevé de l’outillage est réparti sur chaque pièce et le coût par pièce diminue fortement à mesure que le volume augmente.
Ningbo Jieda Moulding & Machine fabrique des moules de moulage sous pression en aluminium et des pièces de précision depuis 1987 à Beilun, Ningbo. Explorez notre moules de moulage sous pression , pièces de moulage sous pression en aluminium and pièces de moulage sous pression en zinc .
Le moulage sous pression offre le coût de métal par pièce le plus bas en volume, mais il exige l'outillage initial le plus élevé parmi les processus métalliques. Le tableau ci-dessous montre les valeurs typiques pour vous aider à présélectionner un processus.
| Facteur | Moulage sous pression | Usinage CNC | Moulage au sable | Moulage par injection |
|---|---|---|---|---|
| Meilleure taille de lot | 3 000 to millions | 1 à 500 | 1 à 1 000 | 5 000 to millions |
| Coût par pièce en volume | Faible | Élevé | Moyen | Très faible |
| Mur minimum typique | Environ 1,0 à 2,5 mm d'aluminium, jusqu'à 0,5 mm de zinc | Environ 0,5 à 1,0 mm | Environ 3 à 6 mm | Environ 0,5 à 3 mm |
| Finition de surface (Ra) | 1,6 à 3,2 micromètres en fonte | 0,4 à 3,2 micromètres | 6,3 à 25 micromètres | 0,1 à 1,6 micromètres |
| Matériaux | Alliages d'aluminium, de zinc, de magnésium et de cuivre | Presque n'importe quel métal ou plastique | Fer, acier, aluminium, bronze | Thermoplastiques et certains thermodurcissables |
| Il est temps de passer aux premières parties | Environ 6 à 12 semaines | Jours | Environ 2 à 4 semaines | Environ 4 à 10 semaines |
La CNC gagne en dessous de quelques centaines de pièces, et le moulage sous pression gagne une fois que le coût de l'outillage est réparti sur des milliers de pièces. La CNC élimine la matière de la billette solide, tandis que le moulage sous pression forme la forme en une seule fois.
A titre d'illustration, un boîtier complexe en aluminium découpé dans de la billette peut passer 20 à 40 minutes sur un centre d'usinage et retirer plus de la moitié du métal de départ. Le même boîtier, moulé sous pression, quitte la machine en moins de deux minutes et ne nécessite qu'une légère finition sur les faces critiques.
Le moulage au sable gagne en termes de taille des pièces et de petits lots, tandis que le moulage sous pression gagne en précision, en qualité de surface et en vitesse. Les moules à sable sont bon marché et jetables, mais chaque moule est utilisé une seule fois.
Le moulage sous pression et le moulage par injection suivent la même logique, un moule en acier réutilisable rempli sous pression, mais le moulage sous pression fabrique des pièces métalliques et le moulage par injection fabrique des pièces en plastique. La question décisive est de savoir si votre pièce nécessite des propriétés métalliques.
De nombreux produits utilisent les deux : un cadre en aluminium moulé sous pression pour plus de résistance et de refroidissement, enveloppé dans des couvercles en plastique moulé par injection.
Le moulage sous pression devient l'option métallique la moins chère une fois que le lot contient environ 3 000 pièces. Le graphique montre où chaque processus a généralement un sens financier sur une échelle logarithmique.
Jieda conçoit le moule et fabrique la pièce moulée sous un même toit, de sorte qu'une seule équipe possède l'outillage, le moulage, l'usinage et la finition. Parcourez une sélection de nos travaux ci-dessous.
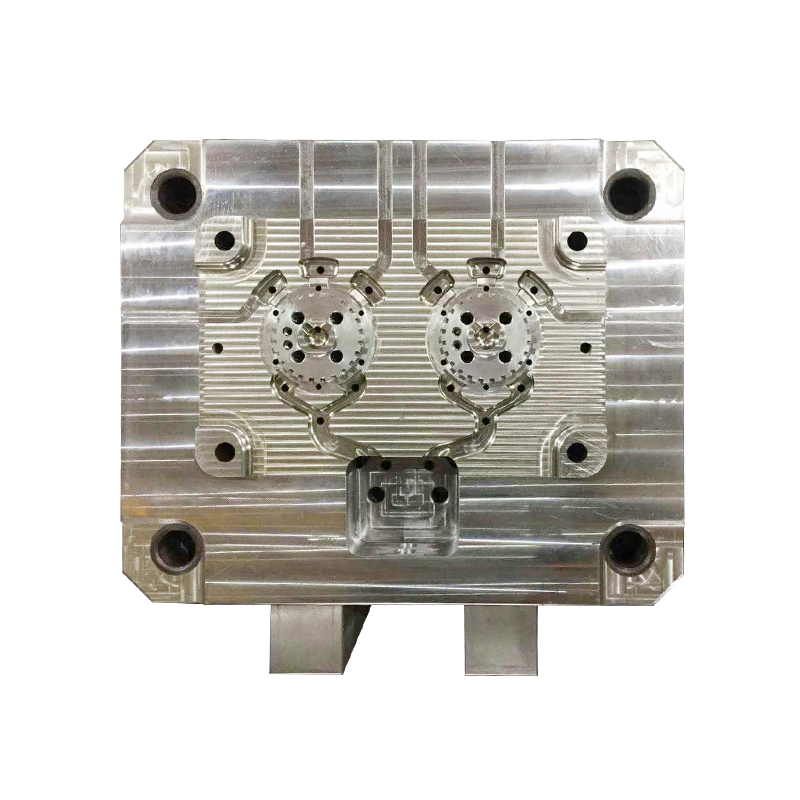 Moules de moulage sous pression en aluminium personnalisés à haute pression Moule de moulage sous pression
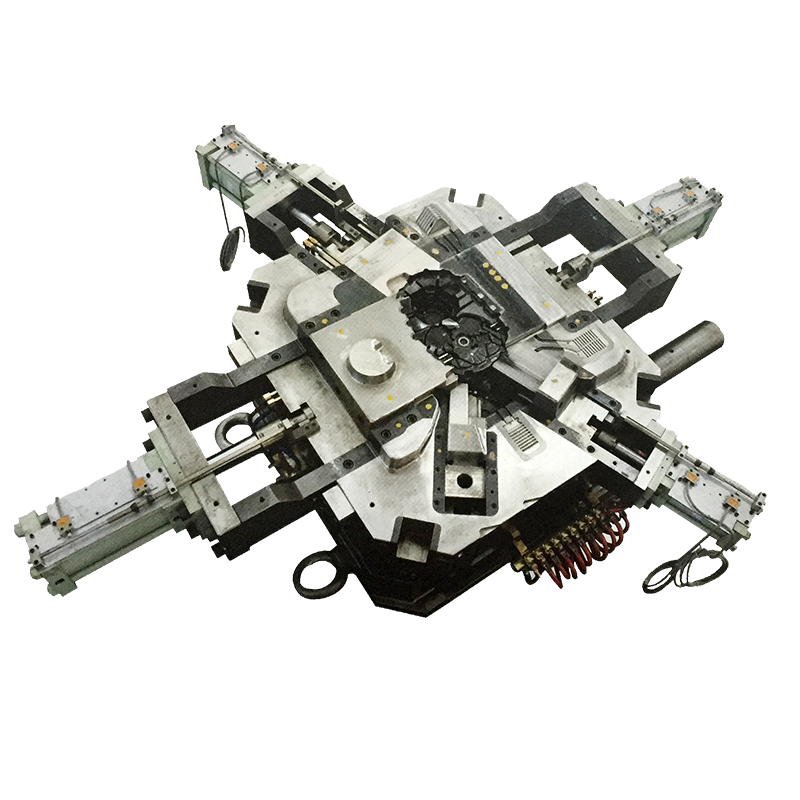 Moules de moulage sous pression en zinc personnalisés de haute précision Moule de moulage sous pression
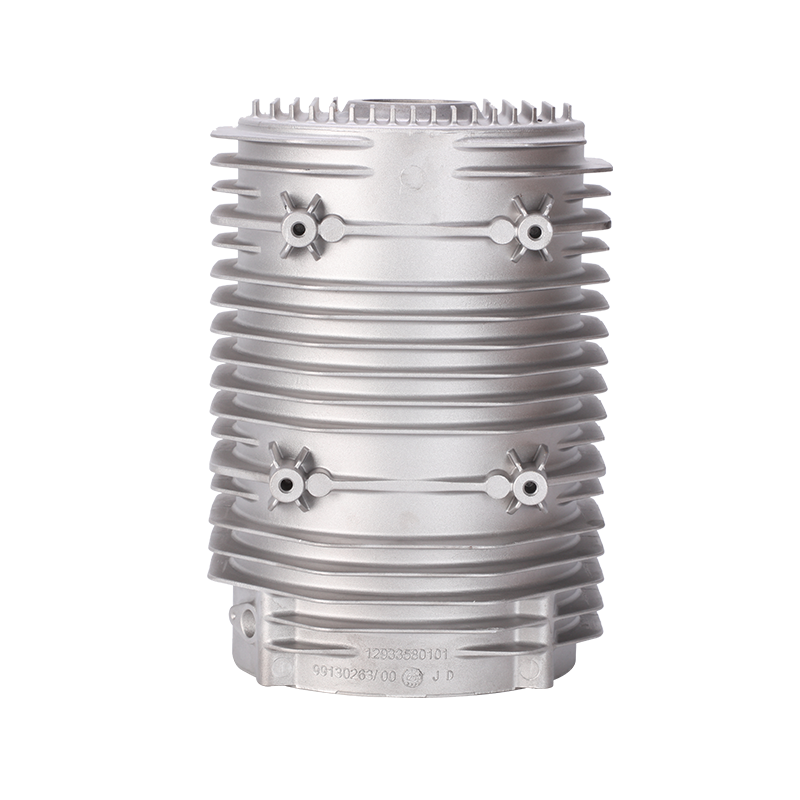
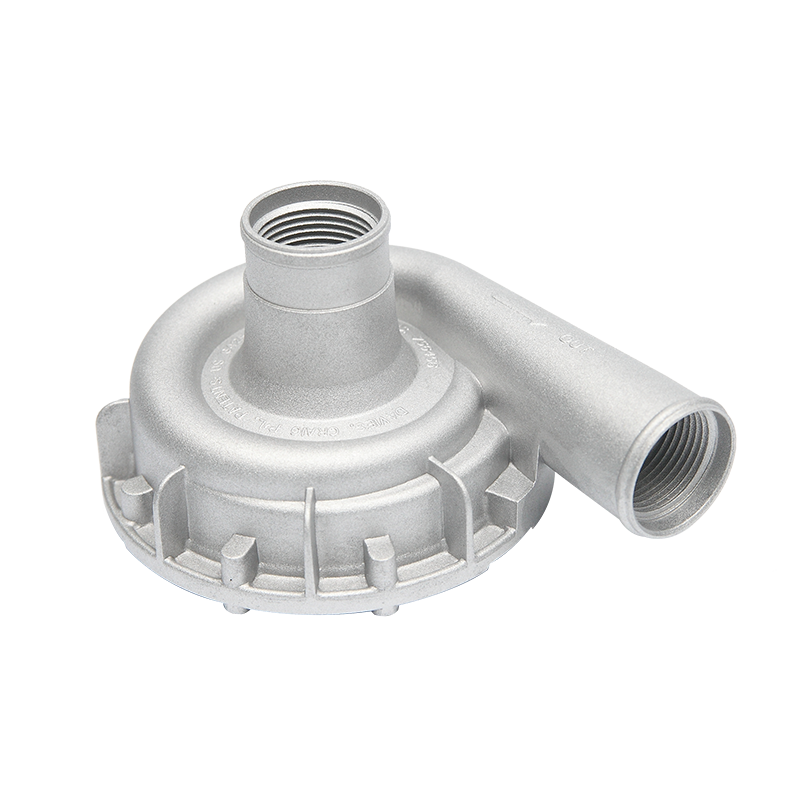 Pompe à eau légère en aluminium moulé sous pression, usinée, installation facile Pièces de moulage sous pression en aluminium
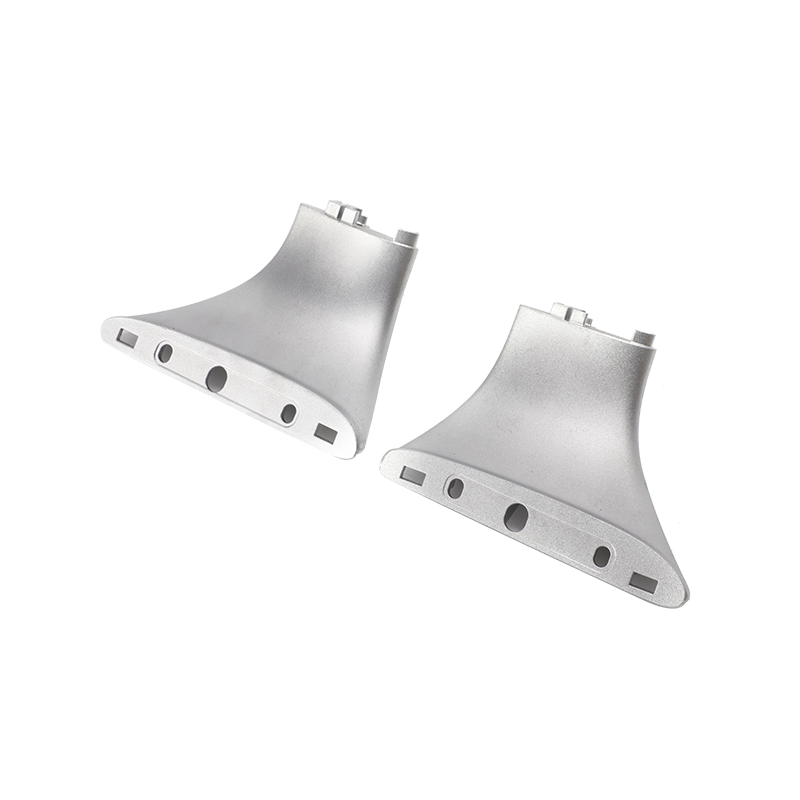 Support de support de porte-bagages de voiture en zinc moulé sous pression Pièces de moulage sous pression en zinc
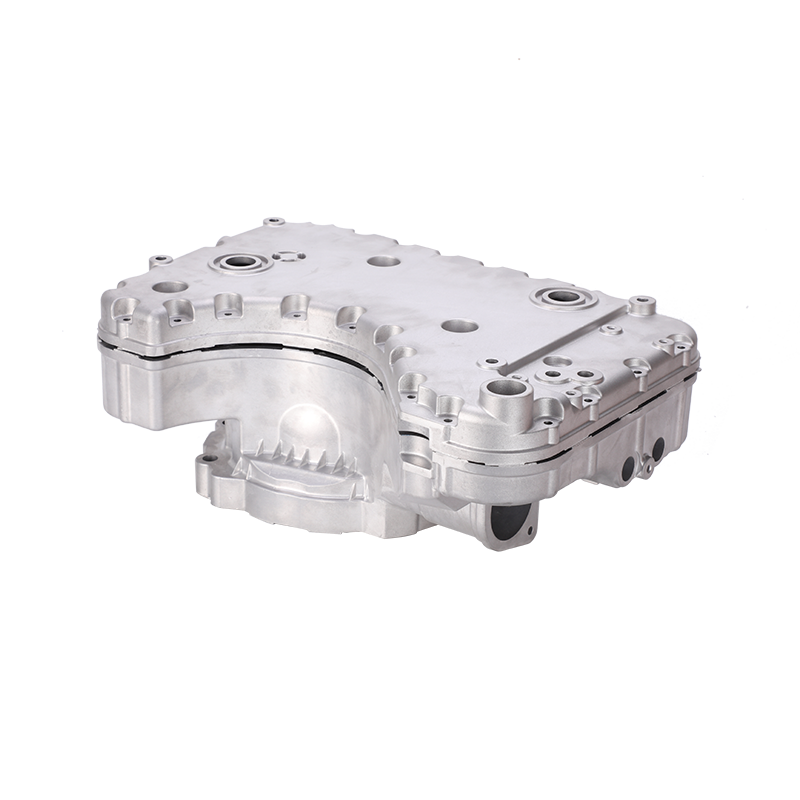
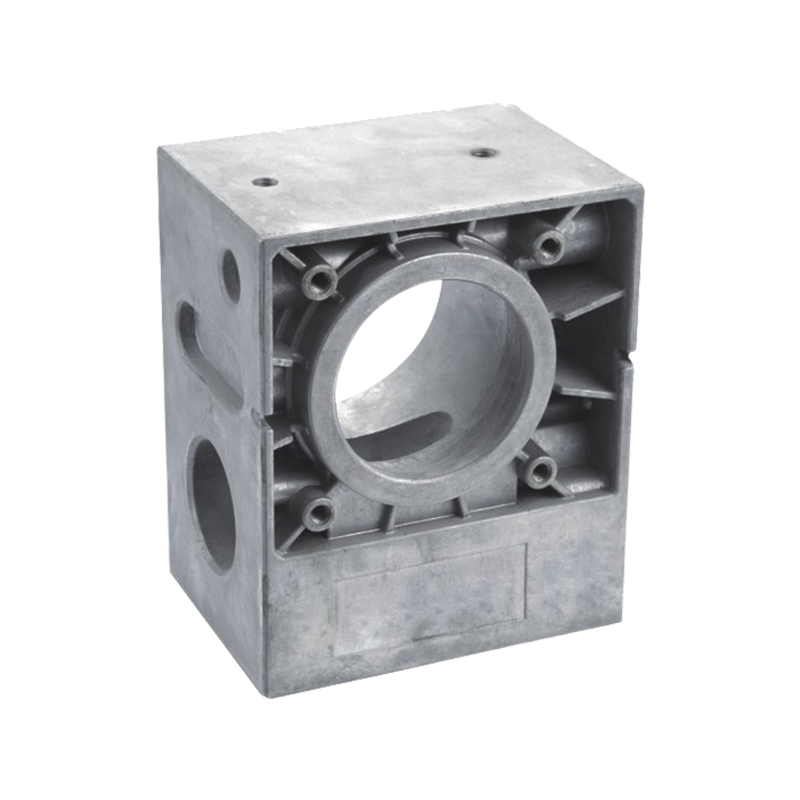 Opérateur de porte industrielle ou boîtier de boîte de vitesses de chariot élévateur en aluminium moulé sous pression Carters de boîte de vitesses
Choisissez d'abord le volume annuel, puis la géométrie, puis le matériau, car le volume à lui seul élimine la moitié des options. Utilisez les quatre cartes comme filtre rapide.
La voie la plus rentable pour les pièces métalliques de précision est généralement le moulage sous pression pour la forme et la CNC pour uniquement les caractéristiques critiques. Cela permet de réduire le temps d'usinage tout en garantissant des ajustements serrés sur les alésages, les filetages et les faces d'étanchéité.
Les analyses de flux CAO, CAM et CAE prédisent la porosité et les arrêts à froid avant la découpe de l'acier.
L'alliage fondu remplit le moule sous pression et la pièce est éjectée.
Les portes, les coureurs et le flash sont retirés du moulage brut.
Les trous, les filetages et les faces d'étanchéité sont usinés selon la tolérance finale.
Une anodisation, un revêtement en poudre ou un placage sont appliqués. Lisez notre guide d'appel d'offres sur l'anodisation .
Des contrôles dimensionnels et des tests d'étanchéité ou de pression confirment chaque lot.
L’erreur la plus coûteuse consiste à choisir un processus en fonction du prix du prototype plutôt que du volume à vie. Évitez ces cinq modèles.
Une demande d'offre complète permet à un fournisseur de recommander le bon processus et de le proposer en une seule fois. Envoyez les éléments suivants ensemble.
Oui au volume. Le moulage sous pression devient généralement moins cher une fois que le lot atteint quelques milliers de pièces, tandis que la CNC est moins chère pour quelques centaines de pièces ou moins.
Pas tout seul. Les tolérances telles que coulées sont plus lâches que les tolérances usinées, de sorte que les caractéristiques critiques sont généralement finies par CNC après la coulée.
Le moulage sous pression donne généralement une peau plus fine et plus dense sur les parois minces, mais le remplissage à haute pression peut piéger la porosité des gaz. Une bonne conception du flux de moule et une bonne ventilation réduisent ce risque pour les pièces structurelles.
Parfois, pour des pièces non structurelles à faible charge thermique. Il ne peut pas remplacer le moulage sous pression lorsqu'une dissipation thermique, un blindage EMI ou une rigidité en température sont requis.
Envoyez votre dessin et votre volume annuel, et nos ingénieurs vous diront si le moulage sous pression, la CNC ou un itinéraire hybride offre le coût total le plus bas. Apprenez-en davantage sur notre Service OEM et ODM ou vérifiez le FAQ .
Demander un devisÊtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo