Obtenez un devis
Un conteneur de carters de boîte de vitesses en aluminium moulé sous pression attendait d'être chargé à Ningbo lorsque l'inspection à l'arrivée du client a signalé une porosité sur trois pièces provenant de la même séquence de prises de vue. Les pièces moulées avaient passé avec succès les contrôles visuels côté ligne car la porosité était souterraine ; il n'est devenu visible qu'après que l'usinage CNC a ouvert les cavités. Ce modèle – défaut manqué, découverte en aval, réclamation contestée – est la routine la plus coûteuse en matière de qualité de moulage sous pression. La détection des défauts par l’IA la perturbe désormais, et cela change la façon dont les acheteurs doivent évaluer les fournisseurs de moulage sous pression.
Les systèmes de vision basés sur l'IA détectent les défauts qui ne sont pas détectés par des yeux entraînés, et ils le font à la vitesse de la ligne. La recherche sur l'inspection des pièces moulées est passée des expériences d'ensembles de données d'images à des architectures orientées production, comprenant des réseaux neuronaux convolutifs hiérarchiques qui localisent un défaut et classifient son type, et des détecteurs YOLO en temps réel fonctionnant sur des ordinateurs industriels standard. Le résultat pratique est cohérent dans toutes les études de cas : des taux de détection nettement supérieurs aux contrôles manuels, en particulier pour les caractéristiques subtiles telles que les soudures précoces, les arrêts à froid et les traces d'écoulement.
Le déclencheur économique est réel. Les caméras industrielles, les GPU intégrés et les outils de formation open source sont bien plus abordables qu'il y a cinq ans, de sorte qu'une usine dotée de plusieurs machines peut installer une station de caméra sur une presse à découper et créer des ensembles de données à partir de sa propre production. Les modèles formés sur les pièces moulées de l'usine surpassent les classificateurs génériques car chaque matrice possède une signature thermique et de remplissage unique.
Ce que l’IA ne fait pas, c’est remplacer la connaissance des processus. Une étape d'inspection rapporte le symptôme ; la prévention du défaut dépend des paramètres de tir, de l'équilibre de la température de la matrice et la conception des moules, qui reste la première ligne de défense contre les problèmes récurrents comme les soudures et la porosité des gaz.
Les défauts de moulage sous pression en aluminium se comportent différemment lors de l’inspection. Certains sont visibles et faciles à classer ; d'autres sont internes et nécessitent une radiographie ou une coupe. Les systèmes d’IA ajoutent de la valeur aux deux niveaux.
| Défaut | Formation | Meilleure méthode de détection | Pourquoi l'inspection manuelle est difficile |
|---|---|---|---|
| Porosité du gaz | Gaz piégé pendant le tir rapide | Radiographie ou tomodensitométrie ; Lecture de radiographies assistée par IA | Subsurface, petite et distribuée aléatoirement |
| Cavité de retrait | Contraction localisée lors de la solidification | Radiographie ; coupe destructive | Se concentre souvent à l’intérieur de murs épais |
| Fermeture à froid | Deux fronts de flux métalliques ne parviennent pas à fusionner | Visuel de surface ; ressuage | Apparaît sous la forme d'une fine ligne semblable à une marque de flux |
| Marque d'écoulement | Modèle de remplissage non uniforme | Éclairage de surface dirigé | Dépend d’un éclairage constant et de l’attention de l’opérateur |
| Soudure | Soudures d'aluminium à l'acier moulé | Contrôle visuel des premiers tirs ; caméra de surface | L'attention s'estompe pendant les longues périodes de production |
| Flash | Déséquilibre de serrage de la matrice | Vérification simple de la géométrie de la vision | Les fonctionnalités Edge sont répétitives et monotones à juger |
La manière pratique d’envisager l’IA est de la considérer comme un système gradué : la vision de surface 2D sur la ligne de coupe détecte les défauts de la surface supérieure ; la lumière structurée capte les écarts géométriques ; Les rayons X avec classificateurs convolutifs prennent en charge l'inspection interne ; et les capteurs de processus alimentent une couche de prédiction qui signale les tirs risqués avant que le métal ne se solidifie.
Répartition typique des types de défauts signalés dans les données sur la qualité du moulage sous pression d'aluminium ; les ratios réels varient en fonction de l'alliage, de la conception de la matrice et de la fenêtre de traitement.
Déployer la détection des défauts par l’IA ne consiste pas à installer une caméra et à attendre des résultats. La valeur dépend de la position du point d’inspection par rapport aux opérations à valeur ajoutée. Dans une ligne typique de moulage sous pression d'aluminium pour pièces automobiles et industrielles, la logique est la suivante :
L’ordre compte. La détection d'un défaut avant l'usinage évite les rebuts d'usinage ; le rattraper avant l'assemblage évite les retouches ; l’attraper avant l’expédition protège la relation. Les pièces aux exigences fonctionnelles strictes le montrent clairement.
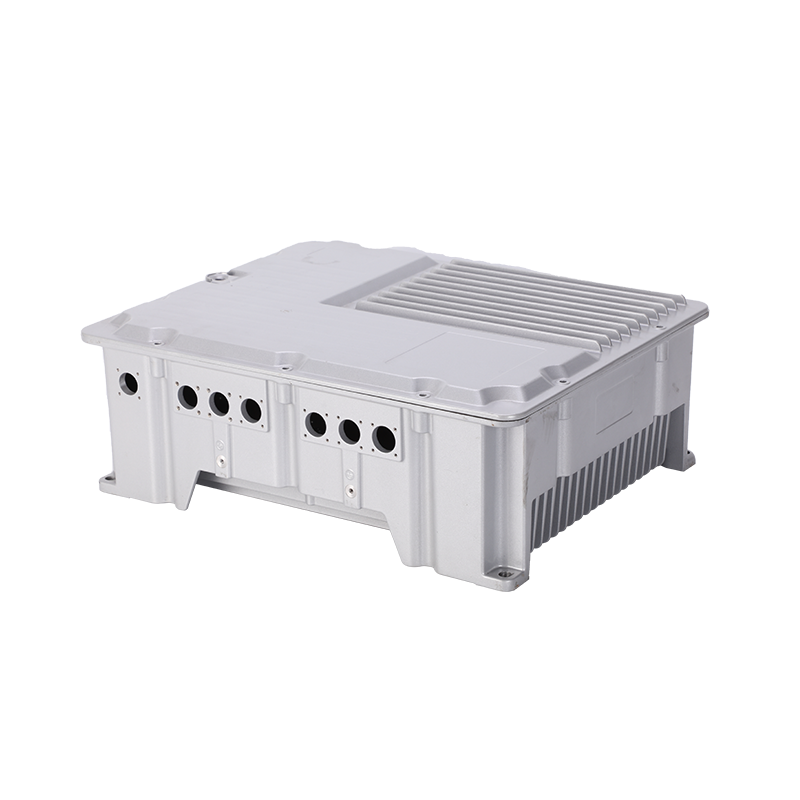
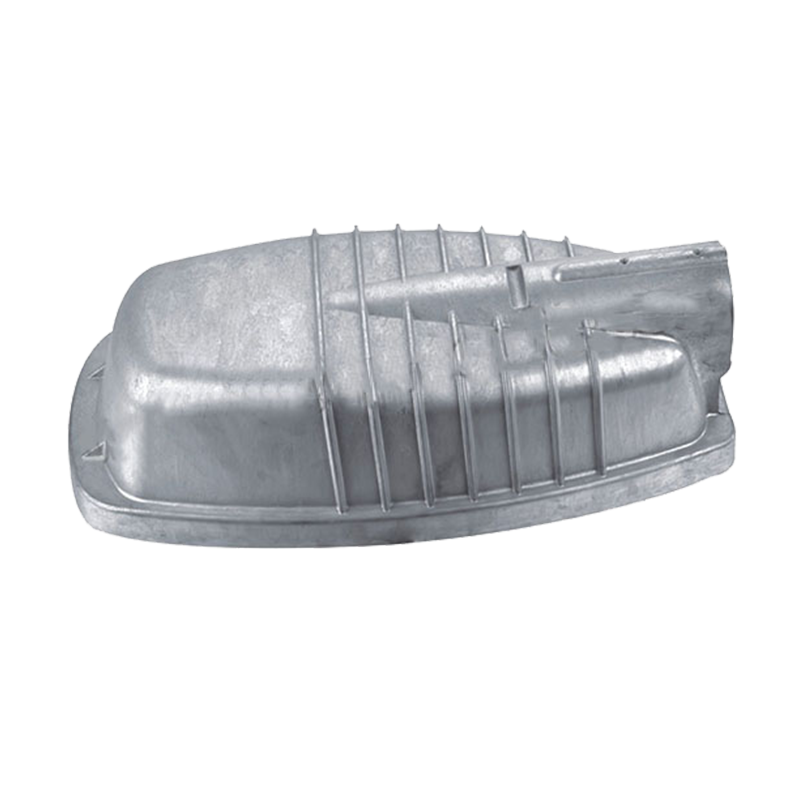
 Boîtier et couvercle de batterie en aluminium moulé sous pression pour véhicules électriques Ce boîtier de protection allie résistance, étanchéité et dissipation thermique pour protéger les blocs-batteries dans les véhicules à énergie nouvelle, ce qui rend les contrôles d'étanchéité et dimensionnels essentiels avant l'assemblage. Voir le produit →
Les boîtiers de batterie des véhicules à énergie nouvelle transportent une haute tension et une chaleur continue, de sorte qu'un seul moulage poreux peut provoquer un défaut d'isolation après des mois de service. C'est pourquoi l'intégrité des fuites et la stabilité dimensionnelle sont vérifiées à chaque étape, et pas seulement lors de l'inspection finale. La même discipline s'applique aux carters de moteur, aux carters de boîte de vitesses, aux corps de vannes et autres pièces moulées structurelles.
À moins qu'un défaut n'échappe au client, le bon point de contrôle le détecte à moindre coût. Trois chiffres de référence encadrent l’économie :
Gammes représentatives des essais publiés sur la qualité du moulage sous pression ; les résultats varient en fonction du type de défaut, de la géométrie de la pièce et des conditions d'éclairage.
Le côté des coûts est tout aussi concret. Un seul défaut dans une pièce moulée usinée de grande valeur peut équivaloir au prix d’une station de caméra entière. Le retour réel dépend de trois variables : la valeur ajoutée après le point d'inspection, le taux de défauts de base et la question de savoir si le fournisseur utilise les données sur les défauts pour ajuster les paramètres du processus.
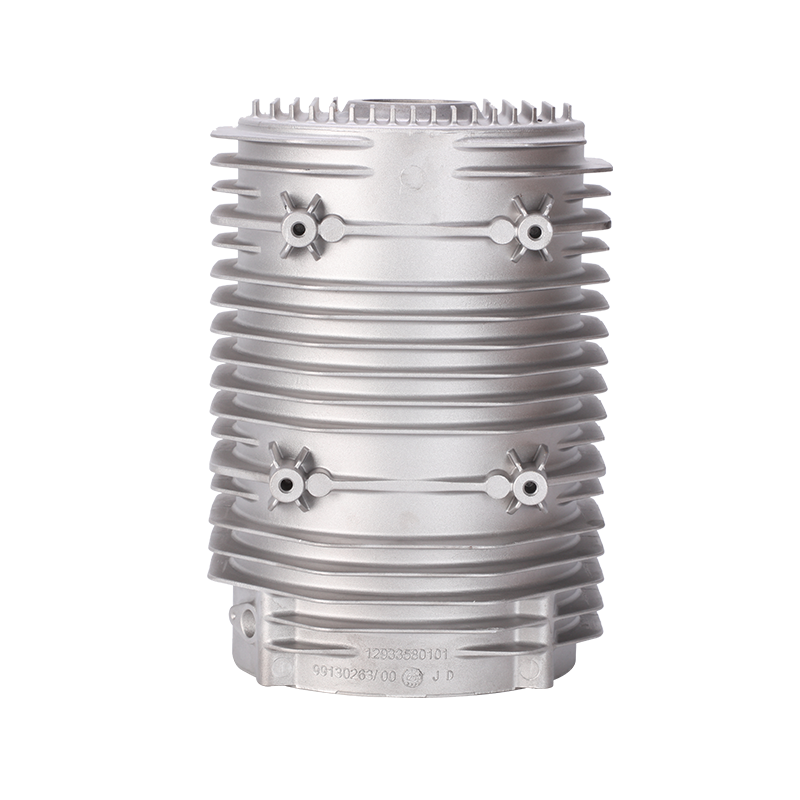
 Boîtier de moteur électrique et cadre de stator en aluminium moulé sous pression Conçu pour des tolérances d'alésage serrées et une dissipation thermique stable, ce cadre de stator prend en charge les moteurs dans les applications industrielles et automobiles, de sorte qu'une inspection précoce évite des rebuts d'usinage coûteux. Voir le produit →
Un carter de moteur électrique concentre sa valeur dans des tolérances d'alésage serrées et une poche de stator usinée. Si de la porosité apparaît après l'usinage, la perte de chute inclut le temps d'usinage, et pas seulement le coût de coulée. Placer l’inspection avant cette étape modifie le calcul pour l’acheteur.
Courbe d’amélioration illustrative basée sur des modèles d’études de cas ; les économies réelles dépendent de la combinaison de pièces et de la qualité de base.
Un guide pratique pour les acheteurs : demandez au fournisseur comment il inspecte la caractéristique spécifique qui compte pour votre pièce : la poche du stator d'un carter de moteur, les canaux internes d'une valve hydraulique ou la planéité d'un couvercle de batterie de VE.
Les allégations de qualité sont faciles à imprimer et difficiles à vérifier. Lorsqu’un fournisseur évoque l’IA ou l’inspection avancée, un acheteur peut rechercher des preuves concrètes dans quatre domaines :
Ces facteurs comptent plus que la marque de l’appareil photo. À Ningbo Jieda , le contrôle qualité est ancré dans une installation de 130 employés à Beilun, Ningbo, avec la certification IATF 16949, 28 techniciens et une conception de moules en interne soutenue par des machines de coulée sous pression haute pression jusqu'à 1 600 tonnes. La même équipe qui conçoit le moule gère également le moulage, l'usinage et le traitement de surface, de sorte qu'un défaut détecté lors de l'inspection finale peut être retracé jusqu'à la conception du moule ou aux paramètres de tir dans la même installation.
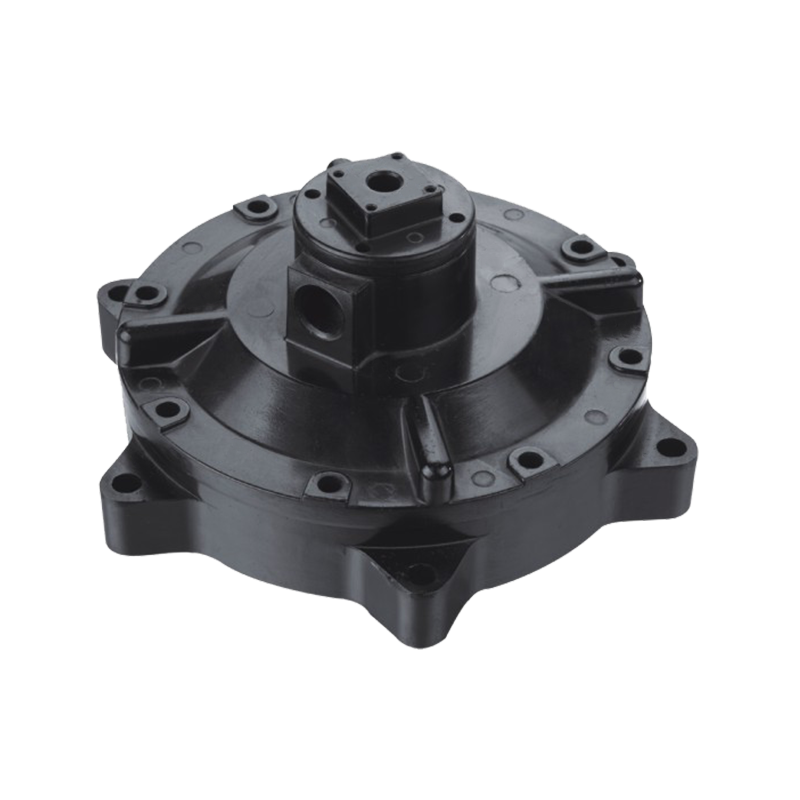
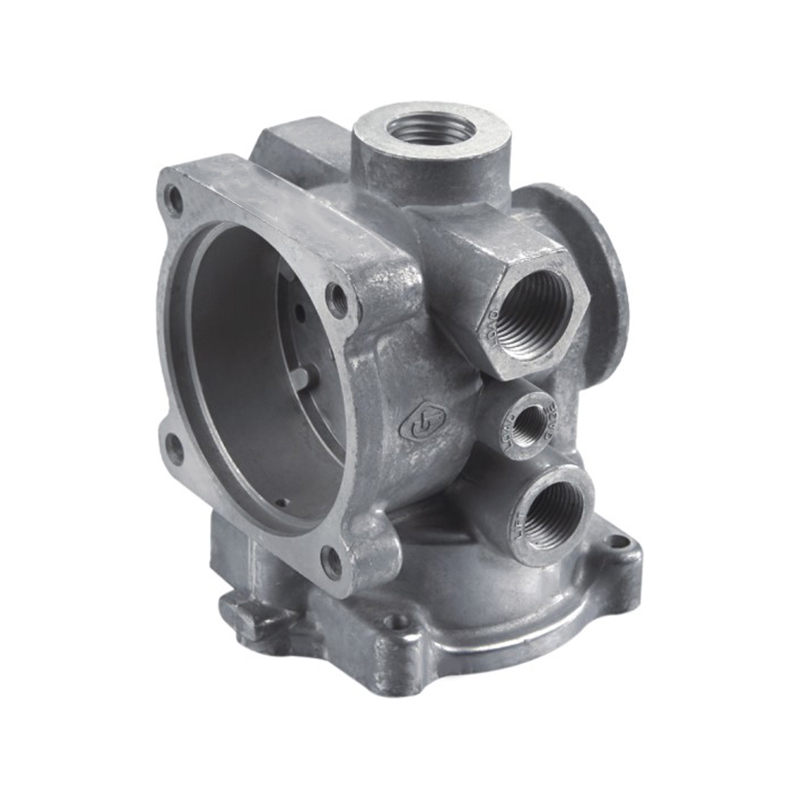 Vanne de régulation en aluminium moulé sous pression, usinée et revêtue de poudre. Dotée de canaux internes, de faces d'étanchéité et d'un revêtement résistant à la corrosion, cette vanne régule le débit dans les systèmes industriels. Un contrôle interne complet, du moule au revêtement final, garantit une qualité traçable. Voir le produit →
Un corps de vanne de régulation illustre l’avantage. Ses canaux internes affectent le débit, ses faces d'étanchéité affectent l'étanchéité et son extérieur recouvert d'un revêtement en poudre doit résister à la corrosion. Lorsqu’une équipe gère le moule, le moulage, l’usinage et le revêtement, les données d’inspection restent connectées du premier coup au rapport final – le type de traçabilité que le contrôle qualité basé sur l’IA est conçu pour renforcer.
Non. Les rayons X restent la méthode de référence pour les porosités internes et les cavités de retrait. L’IA améliore l’interprétation des rayons X en aidant les inspecteurs à détecter les défauts plus rapidement et de manière plus cohérente, mais elle ne supprime pas le besoin de radiographie ou de jugement métallurgique.
Les essais de production nécessitent généralement plusieurs milliers d'images étiquetées par classe de défauts pour une grande précision sur une nouvelle géométrie. L'apprentissage par transfert, la génération de défauts synthétiques et des conditions de processus stables peuvent réduire ce nombre.
Cela peut fonctionner, mais les résultats économiques s'améliorent lorsque le fournisseur produit des pièces répétées selon un processus contrôlé. Pour les petits tirages, un modèle partagé sur des géométries similaires ou un système de vision basé sur des règles est souvent plus rentable.
Demandez des données sur les défauts par numéro de pièce, y compris les taux de faux négatifs, et demandez que des échantillons de pièces présentant des défauts connus soient analysés sur la ligne lors d'un audit. Un système fonctionnel doit détecter un défaut généré à chaque fois.
La question pour un acheteur de pièces moulées sous pression n’est plus de savoir si l’IA remplacera les inspecteurs humains. Il s'agit de savoir si un fournisseur traite l'inspection comme une porte statique ou comme un système connecté qui lit chaque pièce, enregistre les données et les réinjecte dans la matrice et la machine. Le deuxième modèle expédie régulièrement de bonnes pièces. Le premier modèle expédie de belles pièces jusqu'au jour où il en expédie une mauvaise.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo