Obtenez un devis
Lorsqu’un ingénieur des achats apporte une nouvelle pièce en aluminium à un atelier de moulage, la première question pratique n’est pas de savoir quel processus de coulée est « le meilleur » en théorie. Il s’agit de savoir si le moulage sous pression à haute pression ou le moulage sous pression à basse pression peut atteindre les limites cibles de coût, d’épaisseur de paroi et de porosité de la pièce au volume annuel requis. La réponse courte : le bon processus est celui qui correspond au carnet de commandes. Le moulage sous pression à haute pression domine là où le temps de cycle et la répétabilité dimensionnelle réduisent les coûts à grande échelle. Le moulage sous pression à basse pression l'emporte là où l'étanchéité aux gaz, la capacité de traitement thermique et l'intégrité mécanique comptent plus que la vitesse.
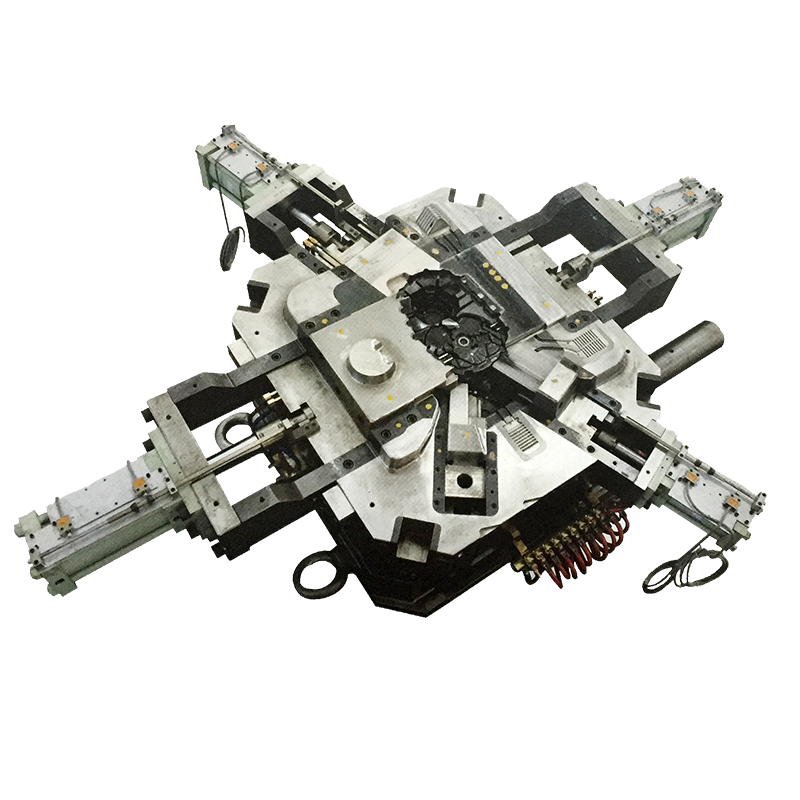
Dans le moulage sous pression à haute pression, l'aluminium fondu est injecté dans une matrice en acier trempé à des pressions bien supérieures à celles des systèmes basse pression. La vitesse d’injection est extrêmement rapide, ce qui remplit la cavité presque instantanément. Cette vitesse crée deux effets.
Premièrement, il produit une excellente finition de surface et des tolérances dimensionnelles serrées. Deuxièmement, il permet des parois très fines, souvent jusqu'à 0,5 mm, ce qui constitue un avantage majeur pour les pièces automobiles et électroniques légères. Le temps de cycle peut être aussi court que 30 à 90 secondes, ce qui rend le processus très productif pour des séries mesurées en dizaines de milliers de pièces par an.
Le compromis est la porosité. L'injection rapide emprisonne l'air et le gaz à l'intérieur du moulage. Cela peut altérer les propriétés mécaniques et l'étanchéité aux gaz. Pour cette raison, de nombreux moulages sous pression haute pression nécessitent une imprégnation ou d’autres étapes d’étanchéité avant de pouvoir être utilisés dans des applications fluides ou sous pression.
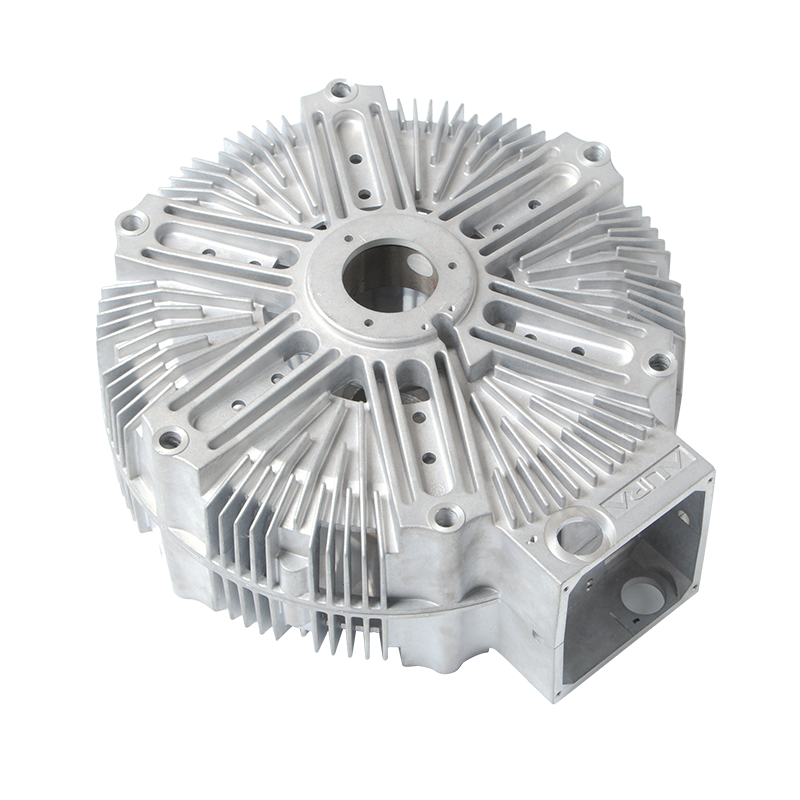
Les boîtiers de moteurs automobiles, les boîtiers de batteries et les boîtiers de lampes LED sont des exemples classiques de pièces où le moulage sous pression à haute pression gagne sa place.
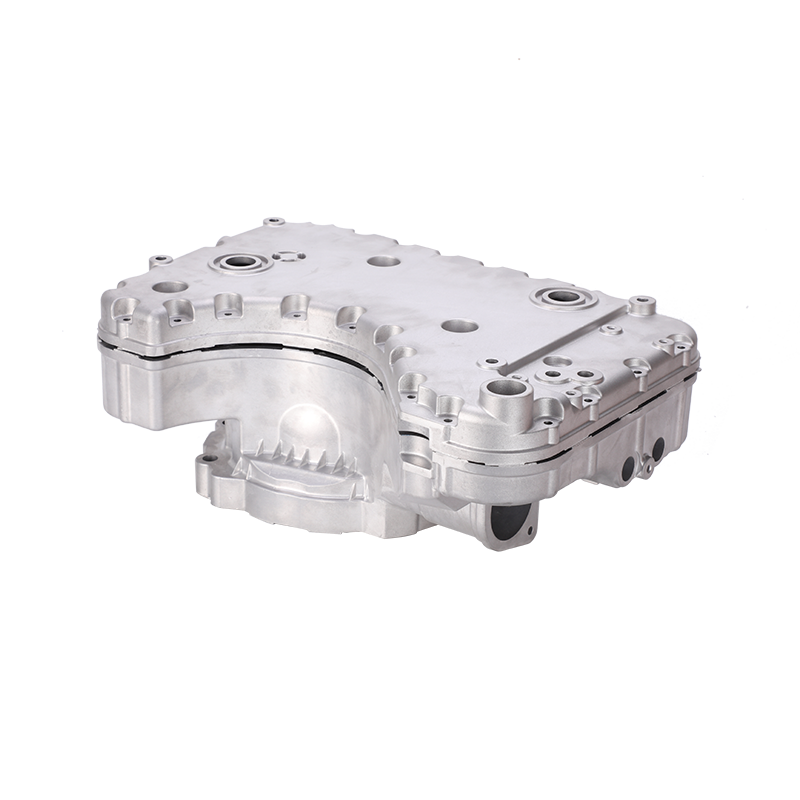
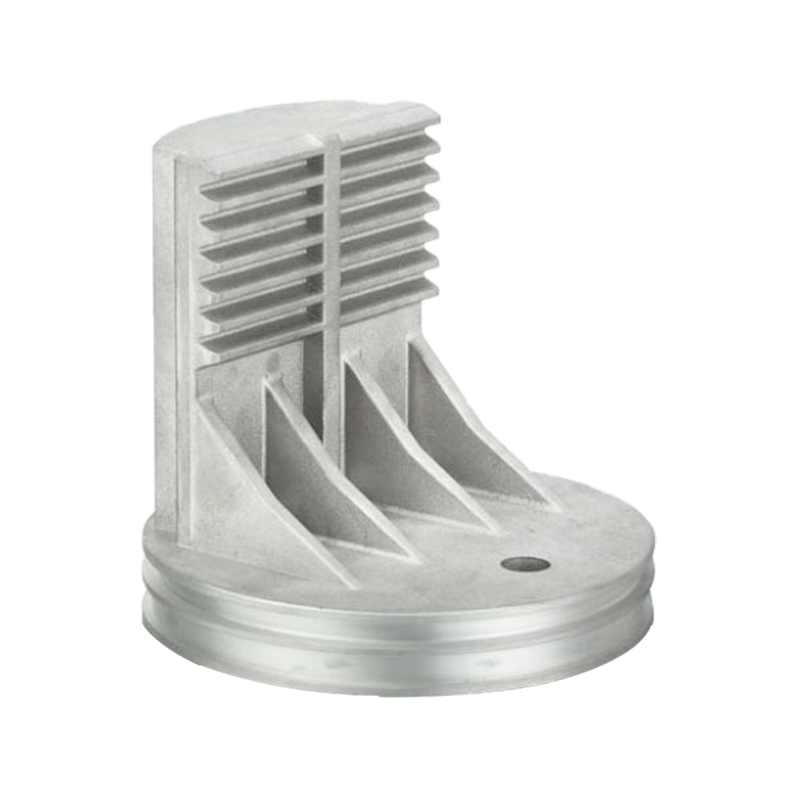
 Boîtier de moteur automobile moulé sous pression en aluminium haute pression Ce boîtier moteur convient aux applications nécessitant une protection et un support pour les composants internes du moteur. Sa construction en alliage d'aluminium contribue à améliorer l'efficacité et la durée de vie du moteur, ce qui en fait un choix fiable pour une utilisation automobile. Voir le produit →
Le moulage sous pression à basse pression utilise une force de remplissage beaucoup plus douce. L'air comprimé à une pression de 0,3 à 1,5 bar pousse le métal en fusion depuis un creuset scellé vers la filière à travers une colonne montante. Le métal monte lentement, ce qui maintient l'écoulement stable et les turbulences faibles.
Ce remplissage stable est ce qui donne aux pièces moulées basse pression leur réputation de fiabilité structurelle. Étant donné que le métal est poussé par le bas, la matrice se remplit de bas en haut et la solidification se produit de manière à permettre un retrait continu. La porosité est nettement inférieure. Les propriétés mécaniques, en particulier l'allongement et la résistance à la fatigue, sont meilleures que celles des pièces moulées haute pression classiques.
La basse pression est également le choix naturel lorsque la pièce doit être traitée thermiquement. Étant donné que la pièce moulée comporte moins de poches de gaz, l'aluminium peut répondre au revenu T6 sans cloques ni dommages internes. L'inconvénient est la rapidité : les temps de cycle varient de 5 à 15 minutes et les matrices ne survivent pas à autant de tirs que les matrices haute pression.
C'est pourquoi le moulage à basse pression est choisi pour les grandes pièces à parois épaisses, les composants structurels de suspension et les roues, où la résistance et la solidité l'emportent sur le débit.
Le tableau suivant résume les différences opérationnelles les plus importantes lors des décisions de devis et d'outillage.
| Paramètre | Moulage sous pression haute pression | Moulage sous pression basse pression |
|---|---|---|
| Pression de remplissage | 14 à 70 MPa | 0,3 à 1,5 bars |
| Temps de cycle typique | 30 à 90 s | 5 à 15 minutes |
| Meurs la vie | 50 000 à 100 000 tirs | 20 000 à 50 000 tirs |
| Épaisseur minimale de paroi | 0,5 à 1,0 mm | 2,0 à 3,0 mm |
| Niveau de porosité | Plus haut | Faible |
| Etanchéité aux gaz | A souvent besoin d’imprégnation | Naturellement mieux |
| Traitement thermique | Limité | Compatible T6 |
| Investissement en équipement | Environ 4 × basse pression | Faibleer initial cost |
Le volume annuel est le premier filtre. Lorsque les prévisions atteignent environ 50 000 à 100 000 pièces par an, le moulage sous pression haute pression offre généralement le coût unitaire le plus bas. La matrice s'amortit rapidement et le cycle rapide réduit les heures de travail et de machine. En dessous de ce seuil, le coût d’une filière haute pression peut ne pas être rentable.
L'épaisseur de la paroi est le deuxième filtre. Les sections uniformes à parois minces constituent le terrain de prédilection du moulage sous pression à haute pression. Les pièces avec des sections épaisses, des nervures profondes ou une répartition inégale des parois sont mieux adaptées à la basse pression car le remplissage plus lent permet au métal d'avancer un retrait uniforme.
La tolérance est le troisième filtre. Le moulage sous pression à haute pression maintient une répétabilité dimensionnelle serrée sur l'ensemble de la pièce moulée. La basse pression produit moins de contraintes résiduelles mais la stabilité dimensionnelle dépend davantage du contrôle thermique de la filière.
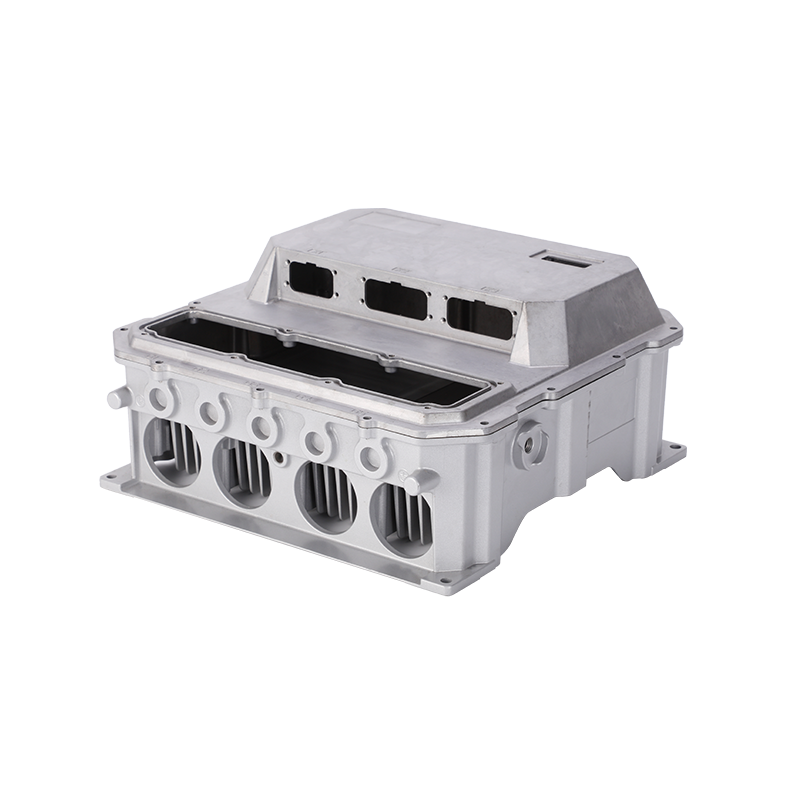
Les boîtiers de batteries pour véhicules électriques illustrent ces choix. Ils ont besoin de parois minces pour gagner du poids, d’une répétabilité dimensionnelle élevée pour l’assemblage et d’une résistance mécanique suffisante pour protéger les cellules. En pratique, ils sont produits par moulage sous pression haute pression en grands volumes.
 Boîtier et couvercle de batterie en aluminium moulé sous pression pour véhicules électriques Ce boîtier de batterie offre une résistance, une étanchéité et une dissipation thermique élevées, essentielles à la protection des cellules. Sa conception légère et son installation facile permettent un assemblage et une maintenance efficaces des véhicules électriques. Voir le produit →
Pour un aperçu plus approfondi de la comparaison des méthodes de coulée d'aluminium, consultez notre explication de moulage au sable, moulage sous pression et moulage de précision .
Il est facile de comparer les prix de deux machines, mais c'est le coût total de la pièce moulée qui décide du projet. Une machine de coulée sous pression à haute pression peut coûter environ quatre fois plus cher qu'un système à basse pression, mais cette différence s'évapore lorsqu'elle est répartie sur des centaines de milliers de tirs.
Le coût des matrices suit une courbe similaire. Les matrices haute pression sont fabriquées en acier à outils trempé et ont une durée de vie plus courte à grande échelle. Les filières basse pression sont plus légères et moins chères, ce qui les rend attrayantes pour les essais pilotes ou le développement de produits. Si la conception de la pièce est encore en train de changer, un essai avec une matrice basse pression donne plus de place pour itérer sans s'engager dans un outil coûteux.
Les opérations secondaires font également pencher la balance. Les pièces présentant une porosité gazeuse peuvent en rejeter davantage lors de l'usinage ou fuir lors des tests de pression. Les pièces moulées à basse pression ont tendance à être plus propres en machine et nécessitent moins d’imprégnation. Pour les composants qui sont ensuite revêtus de poudre ou anodisés, la qualité de la surface commence lors du processus de coulée et non lors de la ligne de finition.
Non sans changer l’économie. La même géométrie peut souvent être produite par les deux processus, mais le temps de cycle, le niveau de porosité et le profil d'épaisseur de paroi seront différents. La basse pression peut remplacer la haute pression lorsque le volume de la pièce diminue et que la conception se concentre sur la résistance et l'étanchéité plutôt que sur le débit.
Le moulage sous pression à haute pression est le meilleur candidat. La vitesse d'injection élevée remplit rapidement les sections minces avant que le métal ne se solidifie. Une basse pression aurait du mal à atteindre des nervures très fines et longues sans utiliser des pressions plus élevées ni ajouter des glissières de porte.
Uniquement lorsque le coût de l'outillage est partagé entre un programme. Pour les petits lots, la basse pression offre une filière moins chère et une configuration de machine plus simple. Le compromis est une production plus lente, mais avec un investissement initial moindre.
Oui. Si des bulles de gaz sont proches de la surface, le revêtement en poudre peut former des cloques pendant le durcissement. Les pièces moulées basse pression ou les pièces moulées haute pression qui reçoivent une imprégnation sont des choix plus sûrs lorsqu'un traitement de surface important est prévu.
Choisissez le moulage sous pression haute pression lorsque votre volume annuel est élevé, que l'épaisseur de la section est fine et uniforme et que la répétabilité dimensionnelle est essentielle. Choisissez le moulage sous pression à basse pression lorsque l'étanchéité aux gaz, le traitement thermique et la solidité structurelle dépassent la vitesse de cycle, ou lorsque le cycle de production continue de croître.
La meilleure source de confiance est une discussion pratique avec un partenaire expérimenté en moulage sous pression. Découvrez comment leur ensemble d'équipements, leur expérience en matière d'outillage et leurs capacités de finition correspondent à votre famille de pièces. Avec des données claires sur les volumes et les contraintes de conception, le choix entre haute et basse pression devient un simple calcul technique.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo