Obtenez un devis
La tendance des composants automobiles légers peut être mieux comprise à travers un chiffre : une réduction de 10 % du poids du véhicule améliore l'économie de carburant de 6 à 8 % pour les véhicules à moteur à combustion et permet un gain proportionnel similaire en termes d'autonomie électrique. Cette relation directe entre la masse et la demande d’énergie est désormais intégrée aux plates-formes automobiles de l’ensemble de l’industrie. Il est demandé aux fournisseurs de fournir des sections de paroi plus fines, une masse inférieure et moins de pièces sans sacrifier la durabilité. Les prévisions du marché confirment cette dynamique : le marché mondial des matériaux automobiles légers devrait atteindre 125,6 milliards de dollars américains d'ici 2033, avec un TCAC de 4,5 % par rapport à 2026.
L’allègement n’est plus réservé aux voitures de sport haut de gamme. Trois forces en ont fait une exigence de base pour les voitures particulières et les véhicules utilitaires.
Premièrement, les objectifs d’émissions des flottes dans l’Union européenne, aux États-Unis et en Chine continuent de se resserrer. La suppression de masse réduit l'énergie nécessaire pour accélérer, grimper et maintenir la vitesse, de sorte que la réduction de poids soutient directement la conformité en matière de CO2. Deuxièmement, les véhicules électriques sont confrontés à un compromis direct entre l’autonomie et le coût de la batterie. Une réduction de masse de 10 % peut ajouter environ 6 à 8 % à l’autonomie, ce qui, pour un pack typique de 60 kWh, équivaut à plusieurs kilowattheures de capacité de batterie économisée. Troisièmement, l'aluminium est devenu compétitif en termes de coûts dans le moulage sous pression à haute pression une fois que la consolidation des composants et la réduction de l'usinage sont incluses dans le calcul.
La trajectoire projetée du marché ci-dessous montre l’ampleur du changement.
Projection : 4,5 % TCAC de 2026 à 2033.
Les métaux représentent toujours la plus grande part des matériaux légers, l'aluminium représentant à lui seul environ 42 % de la consommation. L'implication pour les fournisseurs est pratique : ceux qui peuvent produire des pièces moulées en aluminium à paroi mince avec des tolérances serrées accapareront une part démesurée des nouveaux programmes de véhicules.
Aucun matériau ne remporte à lui seul toutes les candidatures. Chaque candidat léger offre une combinaison spécifique de densité, de résistance, de coût et de comportement de fabrication. Le tableau ci-dessous résume les principales options.
| Matériel | Gain de poids par rapport à l'acier | Coût relatif | Applications courantes | Processus typique |
|---|---|---|---|---|
| AHSS / acier à haute résistance | 10-25% | Faible | Structures de carrosserie, rails de châssis | Estampage, formage |
| Aluminium (fonte) | 30-50% | Modéré | Carters de batterie, carters moteur, boîtes de vitesses, pompes | Coulée sous pression |
| Magnésium (moulé) | 45-60% | Élevé | Tableaux de bord, cadres de direction, boîtiers | Coulée sous pression, thixomoulage |
| Plastiques techniques | 20-40% | Faible to moderate | Collecteurs, couvercles, supports intérieurs | Moulage par injection |
| Composites en fibre de carbone | 50-60% | Très élevé | Panneaux de carrosserie, inserts structurels, voitures de sport | RTM, moulage par compression |
Points médians indicatifs basés sur des études d’allègement publiées.
Les pièces moulées en aluminium se distinguent lorsqu'un composant nécessite une géométrie complexe, un bon comportement thermique et des volumes de production supérieurs à quelques milliers d'unités par an. Le moulage sous pression haute pression convertit ces exigences en pièces reproductibles avec un minimum de travail secondaire.
Le moulage sous pression à haute pression (HPDC) est le procédé dominant derrière de nombreux composants structurels et fonctionnels légers. L'aluminium fondu est injecté dans un moule en acier réutilisable à haute pression, produisant une géométrie finie en un seul coup. Les sections de mur peuvent être maintenues à 2 à 3 mm sur les grandes pièces, contre 4 à 5 mm pour les pièces moulées en fer conventionnelles, et les nervures, bossages, inserts et points de montage sont coulés en place.
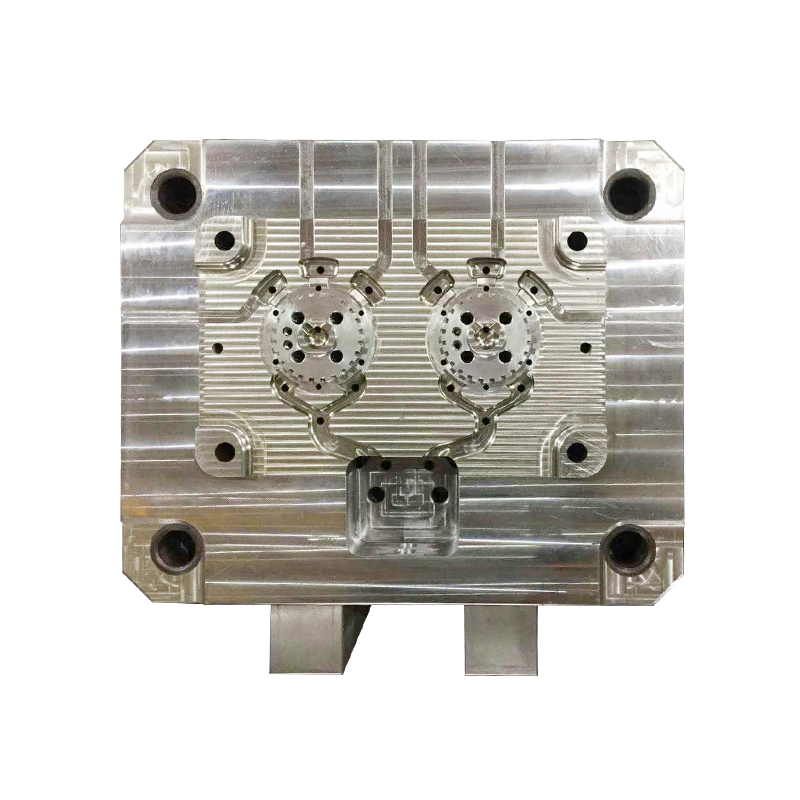
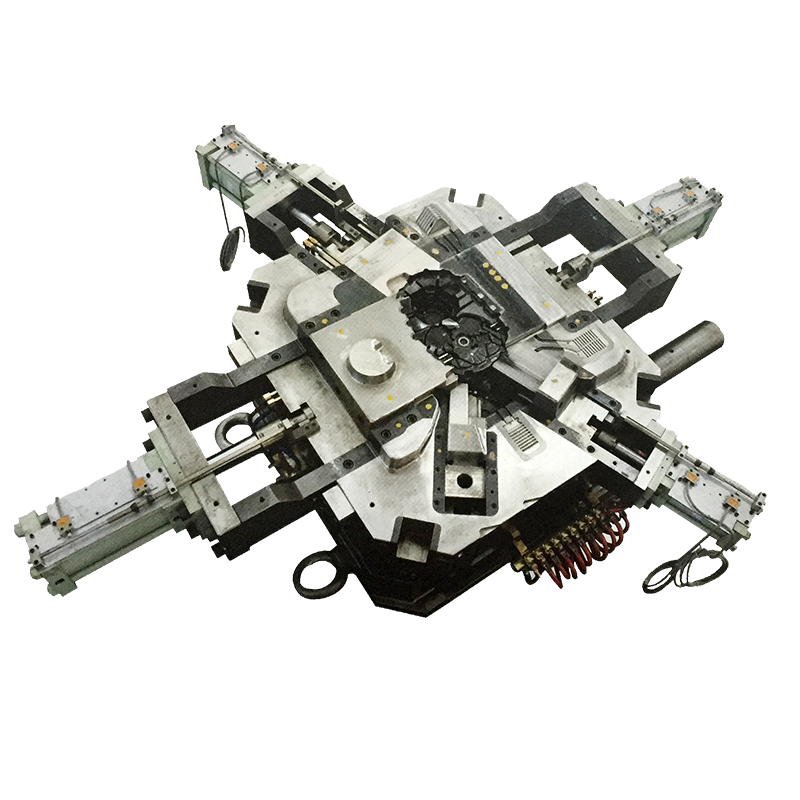
Le moule détermine la fidélité dimensionnelle et la qualité interne. La disposition des canaux de refroidissement, la position des portes et l'emplacement des évents influencent la porosité et la distorsion, et ces facteurs se traduisent directement par le taux de rebut et les performances de la garantie. Les équipementiers apprécient donc les fournisseurs qui conçoivent et construisent leurs propres moules, car les itérations de moules et les modifications techniques se produisent plus rapidement dans une seule installation.
Le moulage sous pression prend également en charge la consolidation des composants. Une pièce moulée peut remplacer une soudure de plusieurs pièces en acier embouti, éliminant ainsi les fixations, réduisant l'empilement des tolérances et réduisant le temps d'assemblage. Un carter de moteur électrique, par exemple, combine le cadre du stator, les sièges de roulement et l'enveloppe de refroidissement en un seul composant usiné uniquement sur les surfaces critiques.
L'aluminium HPDC possède plusieurs familles de composants où le poids, la dissipation thermique et la rigidité structurelle sont les plus importants.
Les boîtiers de batterie doivent être rigides, étanches et aussi légers que possible. Les boîtiers et couvercles en aluminium moulé sous pression répondent à ces trois exigences. Ils prennent également en charge la gestion thermique en fournissant un chemin thermique à partir des sommets des modules, et leurs motifs de nervures peuvent être réglés pour les chemins de charge en cas de collision sans masse excessive. Les blocs-batteries étant parmi les ensembles les plus lourds d’un véhicule électrique, chaque kilogramme économisé dans le boîtier augmente directement l’autonomie. Le rôle structurel de ces enceintes dans la sécurité en cas de collision est abordé dans notre article sur comment les boîtiers et couvercles de batterie contribuent à la sécurité des véhicules à énergies nouvelles .
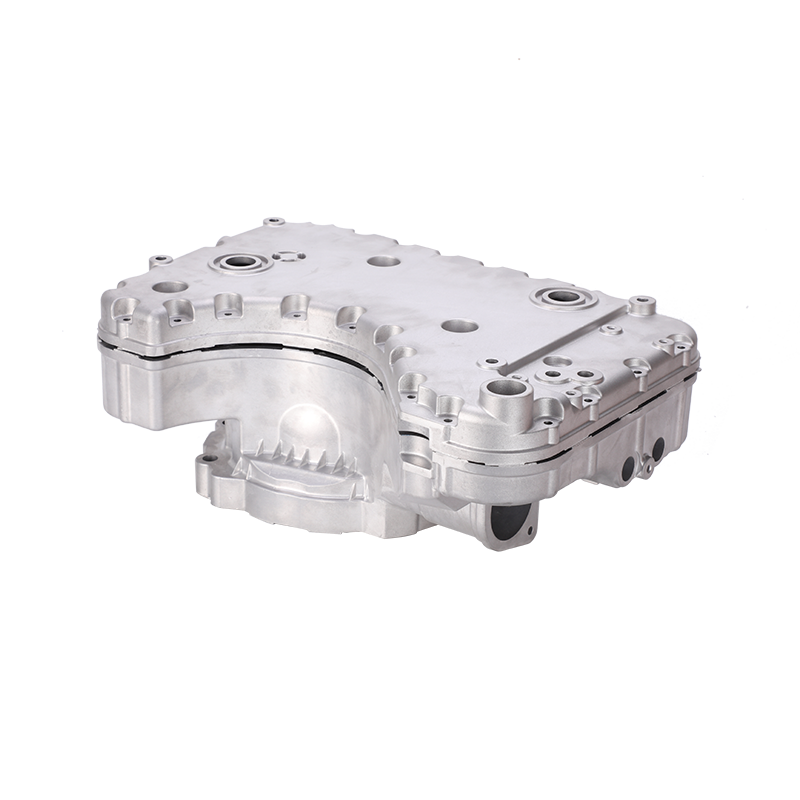
 Aluminium Die-Cast Battery Housing and Cover for Electric Vehicles Ce boîtier moulé sous pression protège les batteries EV avec une résistance élevée, une résistance à la corrosion et une bonne étanchéité, tout en favorisant la dissipation de la chaleur et en réduisant le poids pour étendre l'autonomie du véhicule. Voir le produit →
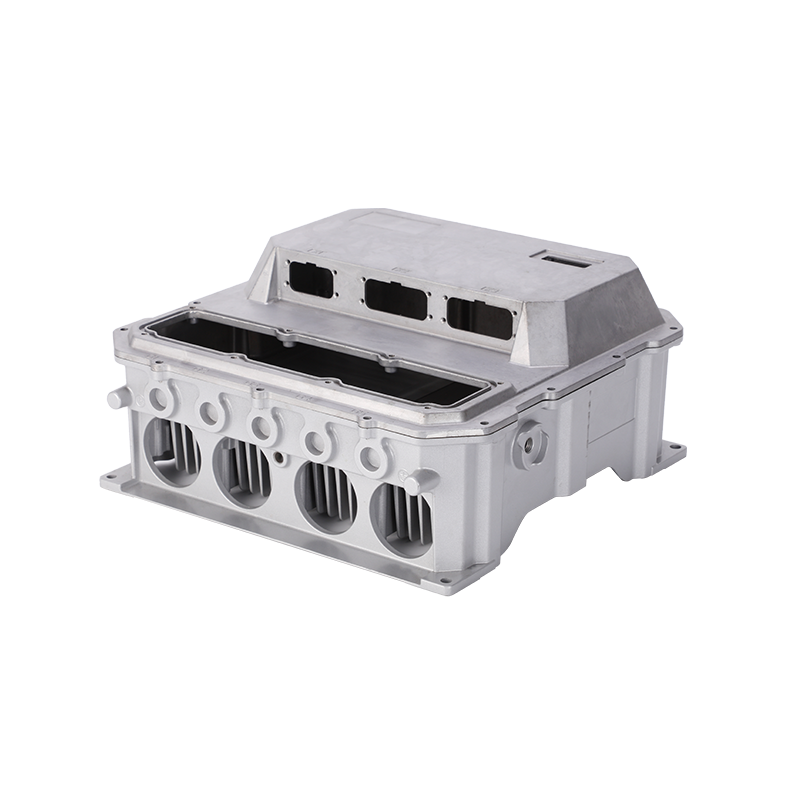
Le carter du moteur porte le stator, les roulements du rotor et souvent la chemise de refroidissement. La conductivité thermique de l'aluminium permet au moteur de fonctionner à une température égale à puissance égale, et sa coulabilité crée des canaux de liquide de refroidissement internes sans tubes séparés. Le remplacement d'un châssis de moteur en acier fabriqué par un moulage sous pression en aluminium réduit généralement la masse de 35 à 45 % et raccourcit la chaîne de fabrication depuis les appareils de soudage jusqu'à une seule station de coulée. Les flasques et les couvercles de boîtes à bornes appartiennent à la même famille, permettant aux constructeurs automobiles de consolider leur base de fournisseurs.
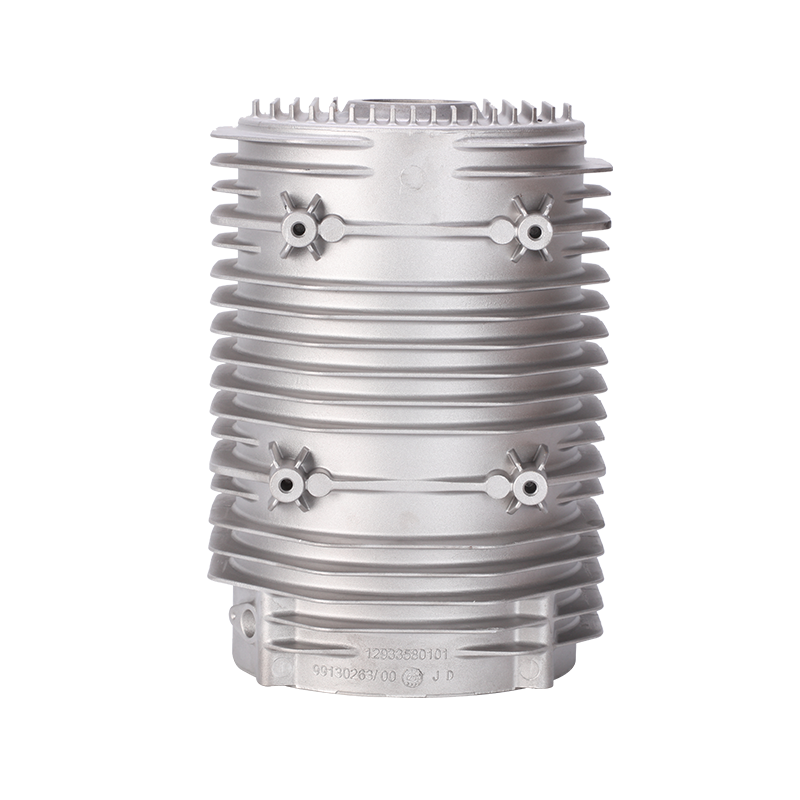
 Élevé-Pressure Aluminum Die-Cast Motor Housing for Automobiles Ce boîtier de moteur protège les composants internes de la poussière, fournit un support mécanique et améliore l'efficacité. Le moulage sous pression en aluminium réduit la masse de 35 à 45 % par rapport aux cadres en acier. Voir le produit →
Les pompes à eau fonctionnent à proximité du moteur ou de l'unité d'entraînement, où les vibrations, la corrosion du liquide de refroidissement et les cycles thermiques sont constants. Les corps de pompe en aluminium moulé sous pression sont nettement plus légers que leurs équivalents en fer tout en gardant une résistance des parois supérieure à 2 mm. Lorsque la pompe repose sur un support mobile, la différence de masse réduit la charge sur les composants adjacents et diminue le poids total du système. Les faces de montage usinées et les rainures de joint torique sont produites au cours d'une seule chaîne de processus, de sorte que la pièce arrive prête à être installée.
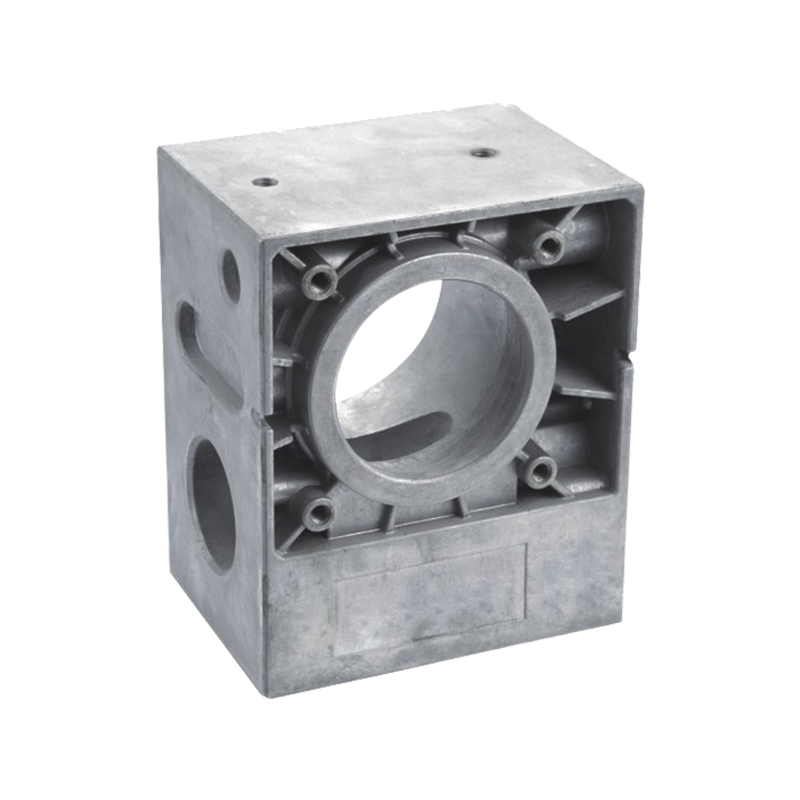
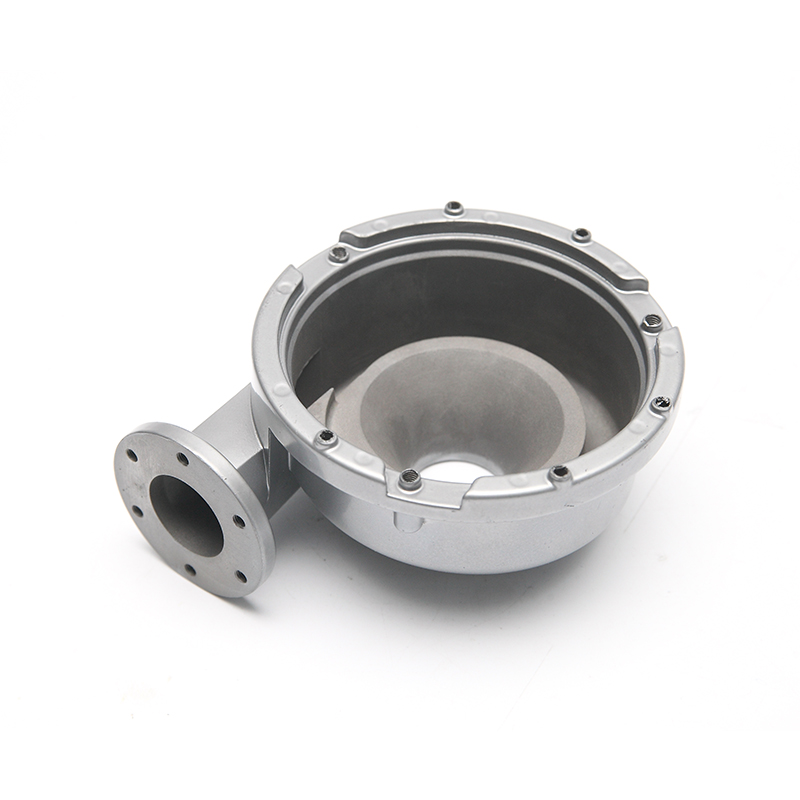 Pompe à eau usinée légère en aluminium moulé sous pression Cette pompe à eau en aluminium offre une installation facile, une étanchéité stable et un poids réduit à proximité du moteur. Les faces de montage et les rainures usinées sont produites en une seule chaîne de processus pour une installation facile. Voir le produit →
Les acheteurs évaluant les fournisseurs de produits en aluminium moulé sous pression devraient comparer plus que le prix au kilogramme. Les points suivants distinguent les programmes fiables des programmes coûteux.
Notre propre exploitation suit ce modèle intégré depuis 1987. Avec une conception de moules en interne, des machines de moulage sous pression de 200 à 1 600 tonnes, un usinage CNC et une certification IATF 16949, Moulage et machine de Ningbo Jieda fournit le profil de capacités décrit ci-dessus. Étant donné que la chaîne complète se déroule sous un même toit, les modifications techniques sont gérées plus rapidement et les résultats des inspections sont partagés plus tôt.
En fonction de la géométrie et du matériau remplacé, le moulage sous pression d'aluminium réduit le poids des composants de 30 à 50 %. Un carter de moteur pesant 8 kg en fonte pèse généralement entre 4,5 et 5 kg sous forme de moulage sous pression en aluminium dans la même enveloppe.
Par kilogramme, oui. Par pièce finie, pas nécessairement. La consolidation des composants, l'élimination des soudures et des fixations et des temps de cycle plus rapides compensent souvent le coût plus élevé des matériaux. Le facteur le plus important est l’investissement en outillage, qui est mieux amorti pour des volumes supérieurs à 20 000 pièces par an.
Oui. Le moulage sous pression haute pression produit des pièces denses et à faible porosité lorsque les paramètres du processus sont contrôlés. Les faces d'étanchéité usinées, les tests d'étanchéité et les couvercles avec joints sont standard. Les nervures à paroi fine aident les boîtiers à réussir les tests d'écrasement et d'intrusion tout en maintenant le poids de l'emballage inférieur à celui de leurs équivalents en acier.
Le revêtement en poudre donne un film durable et uniforme et est courant pour les pièces sous le capot. L'anodisation convient aux surfaces résistantes à l'usure mais nécessite une chimie d'alliage contrôlée. Pour les passages internes du liquide de refroidissement, les traitements d’étanchéité empêchent la corrosion et les fuites.
L’allègement n’est pas une phase temporaire. Cela résulte d’une pression réglementaire et économique persistante et favorise les processus qui transforment les propriétés des matériaux en économies de poids au niveau des composants à l’échelle de la production. Le moulage sous pression d’aluminium sous haute pression fait partie de ces procédés. Les acheteurs qui comprennent les compromis en matière de sélection d'alliage, d'épaisseur de paroi, d'outillage et de qualité des fournisseurs prendront de meilleures décisions d'approvisionnement au cours du cycle à venir.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo