Obtenez un devis
Un boîtier moteur en aluminium usiné échoue à un test de fuite à 1,5 bar après 40 secondes. L'alliage était conforme aux spécifications, la température de la matrice était dans la plage et la pièce moulée semblait impeccable avant l'usinage. La cause était le gaz : de l’air qui pénétrait dans la cavité avec le métal et n’avait nulle part où aller une fois la pièce solidifiée.
La technologie de moulage sous pression sous vide est la réponse au processus à cet échec, et ses avantages sont plus faciles à juger en termes de production : taux de rebut, taux de fuite et ce que vous êtes autorisé à faire à la pièce après la coulée.
La première conclusion : en évacuant la cavité de la matrice avant et pendant le tir, le moulage sous vide réduit les gaz piégés à une fraction des niveaux conventionnels de moulage sous pression à haute pression (HPDC). Ce changement apporte la plupart des avantages : moins de défauts de porosité des gaz, des pièces moulées étanches à la pression, une voie pratique vers le traitement thermique et le soudage T6, des parois plus fines, des surfaces de coulée plus propres et un coût inférieur par pièce acceptée. Le compromis est la complexité de l'outillage : matrices scellées, vannes à vide et maintenance disciplinée.
Dans une machine à chambre froide conventionnelle, la cavité est remplie d'air à pression atmosphérique lorsque le piston démarre son tir rapide. Le métal entre dans la porte à une vitesse de 30 à 60 m/s et l'air a quelques millisecondes pour s'échapper par des évents qui ont généralement une profondeur de 0,1 à 0,2 mm. Les évents débordent ou se bouchent avec des résidus d'agent de démoulage, et tout ce qui reste devient de la porosité gazeuse.
Un système de vide ajoute une vanne dans la filière qui relie la cavité à un réservoir à vide. La cavité est pompée pendant le tir lent, avant le début du tir rapide, et la valve se ferme à l'arrivée du front métallique. L’intensification se déroule alors exactement comme lors d’un tir normal.
Deux niveaux sont courants. Les systèmes assistés par vide tirent la cavité à environ 200-500 mbars absolus et soutiennent principalement les évents. Les systèmes à vide poussé atteignent 50-100 mbars et sont la version qui change l'utilisation d'une pièce moulée. Deux détails déterminent si l'un ou l'autre fonctionne : le niveau de vide doit être mesuré au niveau de la filière et non à la pompe, car un joint usé cache le problème ; et le vide ne remplace pas la ventilation, il réduit la quantité d'air que les bouches d'aération doivent laisser passer, ce qui réduit les éclairs et le colmatage.
| Paramètre | HPDC conventionnel | Assisté par le vide | Coulée sous vide poussé |
|---|---|---|---|
| Pression de cavité avant remplissage | environ 1 000 mbar | 200-500 mbar | 50-100 mbar |
| Teneur en gaz dans la coulée | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm³/100 g |
| Épaisseur de paroi typique | 2,0-3,0 mm | 1,5-2,5 mm | 1,2-1,8 mm |
| Traitement thermique T6 | pas pratique, cloquant | limité | réalisable sur des alliages adaptés |
| Étanchéité à la pression | a souvent besoin d'une imprégnation | généralement acceptable | fiable et étanche |
| Coût relatif de la matrice | ligne de base | plus 5-15% | plus 10-25% |
| Objectif maintenance | évents, agent de démoulage | joints, soupape | joints, soupape, vacuum monitoring |
Couper l'air dans la cavité ne supprime pas tous les pores ; la porosité de retrait due à un mauvais équilibre thermique est un problème distinct. Il élimine les pores de gaz larges et irréguliers qui provoquent la plupart des rejets, et cela apparaît à cinq endroits.
La teneur en gaz dans un tir sous vide poussé bien contrôlé tombe généralement de 10 à 20 cm³ pour 100 g de métal à 2 à 5 cm³, et la densité augmente d'environ 1 à 2 %. Les taux de rejet radiographique suivent la même tendance.
Les boîtiers, les corps de vannes, les couvercles de batterie et les carters d'huile sont jugés en fonction du taux de fuite et non de leur apparence. Les pièces moulées conventionnelles nécessitent souvent une imprégnation de résine pour passer, ce qui ajoute une étape et un risque de défaillance dépendant de la température. Les pièces moulées sous vide maintiennent généralement la pression une fois coulées, de sorte que le test d'étanchéité vérifie plutôt que répare.
Le traitement de la solution T6 à environ 500 °C provoque l'expansion du gaz piégé et un moulage sous pression classique fait des cloques. Avec une teneur en gaz inférieure à 10 %, les alliages structurels appropriés peuvent être traités thermiquement et soudés MIG, TIG ou laser avec une croissance de pores acceptable.
La contre-pression plus faible de l'air emprisonné permet au métal de remplir les sections minces de manière plus prévisible, de sorte que les parois de 1,2 à 1,8 mm remplacent celles de 2,5 à 3,0 mm. Le stock d'usinage et le poids diminuent, et moins de trous d'épingle en surface signifient moins de cloques après revêtement en poudre ou anodisation.
Le gain n’est pas un coup moins cher, c’est une bonne partie moins chère. Les taux de rejet en usine chutent généralement de 5 à 8 % à 1 à 3 %, et comme les défauts sont détectés lors d'un test aux rayons X ou d'un test d'étanchéité plutôt qu'après l'usinage CNC, la valeur perdue par pièce rejetée diminue fortement.
Le moulage sous pression sous vide est rentable lorsque les parois sont minces, la géométrie complexe ou la pièce doit maintenir la pression ou survivre à un traitement thermique. Trois groupes dominent le carnet de commandes.
Les boîtiers combinent une grande surface projetée, des parois minces, des brides d'étanchéité et des limites de fuite strictes. La porosité au niveau d'une bride ou d'un cordon de soudure est un problème de sécurité plutôt qu'esthétique. Le côté design est couvert dans notre note sur comment les boîtiers et couvercles de batterie contribuent à la sécurité des véhicules à énergies nouvelles .
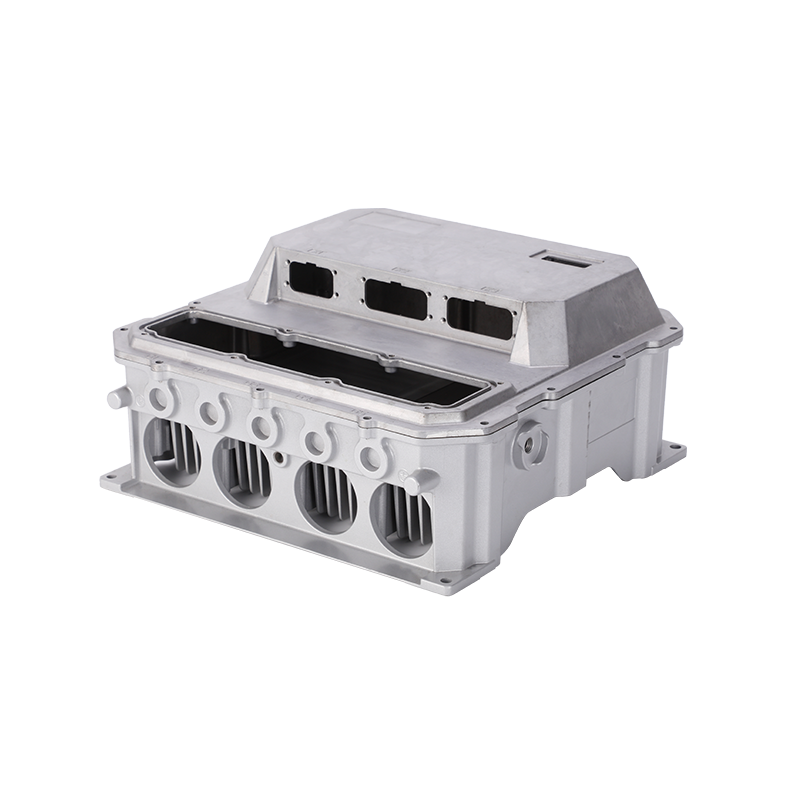
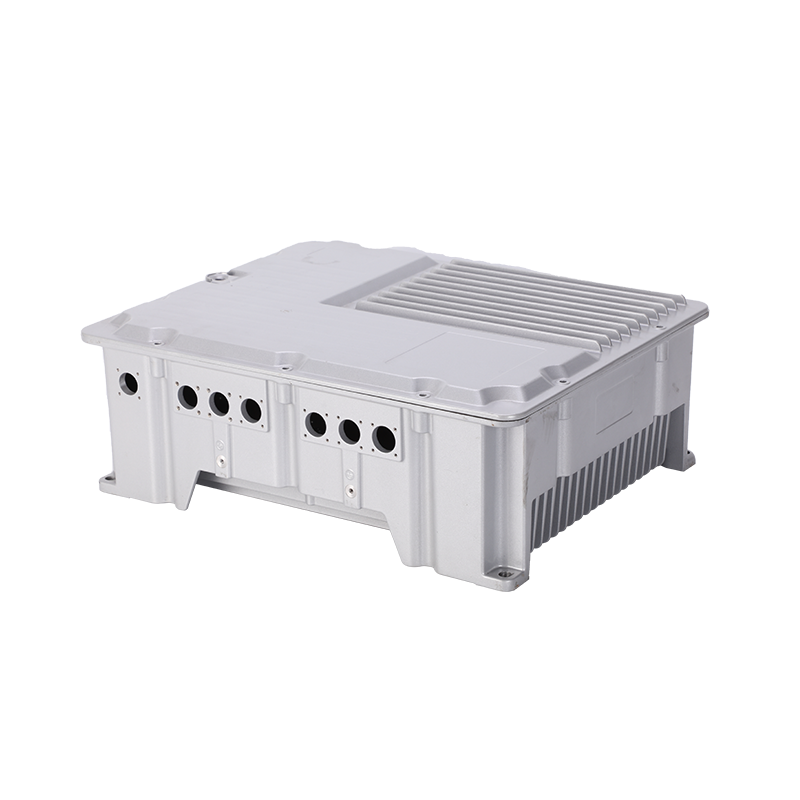
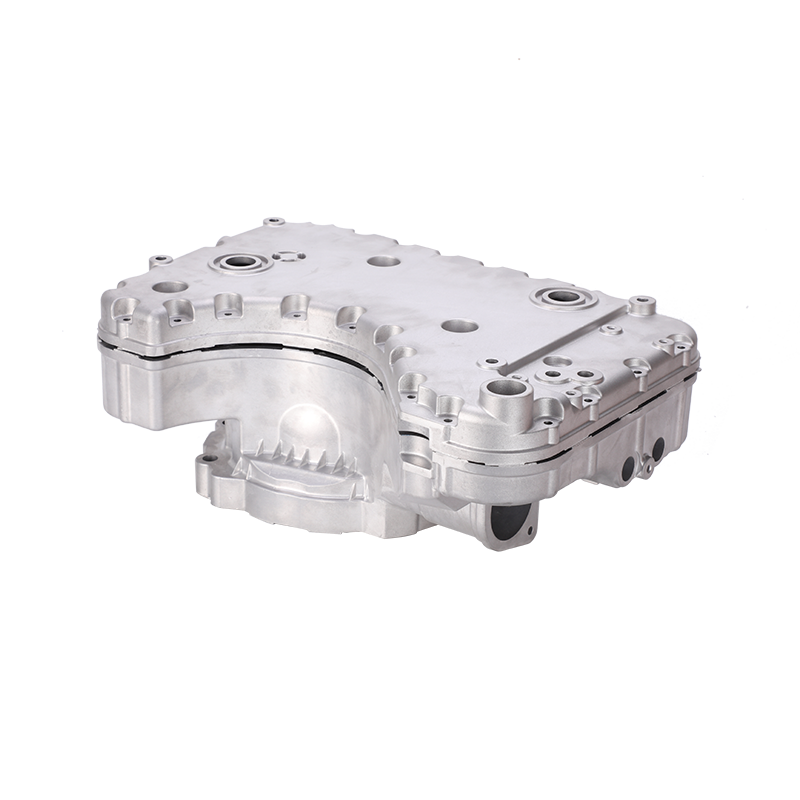
 Boîtier et couvercle de batterie pour les nouvelles énergies/automobiles électriques Boîtier et couvercle de batterie pour les nouvelles énergies/automobiles électriques Voir le produit →
Ces pièces doivent maintenir les sièges de roulement concentriques, dissiper la chaleur et intégrer souvent des passages de refroidissement. Un métal plus dense autour des sièges de roulement et des faces d'étanchéité réduit les surépaisseurs d'usinage et les rebuts post-usinage.
 Moulage sous pression en aluminium de cadre de stator de logement de moteur électrique Moulage sous pression en aluminium de cadre de stator de logement de moteur électrique Voir le produit →
Les boîtiers et dissipateurs thermiques des LED, les composants de boîtes de vitesses et de levage, les vannes de régulation et les pièces pneumatiques suivent la même logique : parois plus fines, moins de trous d'épingle après revêtement, meilleure étanchéité à la pression.
Répartition indicative des travaux sous vide assisté et sous vide poussé dans un carnet de commandes mixte automobile et industriel.
Les acheteurs qui considèrent le vide comme une mise à niveau universelle paient généralement pour des outils qu’ils ne peuvent pas utiliser. Il vaut la peine d’être clair sur les limites.
Le processus n’est efficace que si les spécifications d’achat le prennent en charge. Quatre points méritent d’être mentionnés dans l’enquête.
Ningbo Jieda Moulding & Machine fabrique des matrices et des pièces moulées en aluminium et en zinc dans son usine de Beilun, avec un usinage CNC, un revêtement en poudre et une anodisation en interne, une certification IATF16949 et des machines à chambre froide de 200 t à 1 600 t. Le côté moule de cette chaîne est l’endroit où un programme de vide est gagné ou perdu.
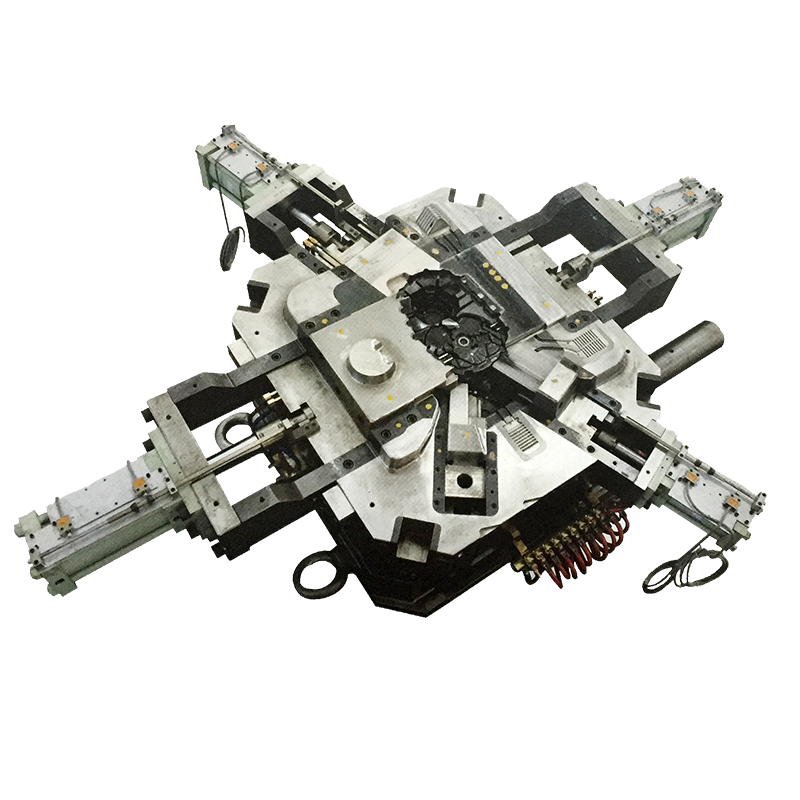
 Moules de moulage sous pression en aluminium personnalisés à haute pression Moules de moulage sous pression en aluminium personnalisés à haute pression Voir le produit →
Vous pouvez en savoir plus sur le entreprise et son activité de moulage sous pression si vous devez vérifier la capacité ou l’ajustement de l’équipement.
Non. La coulée assistée par vide utilise un vide modeste, généralement de 200 à 500 mbar, principalement pour faciliter les évents. Le moulage sous vide poussé tire la cavité à 50-100 mbar et constitue la version qui rend réaliste le traitement thermique, le soudage et l'étanchéité à la pression fiable. Lorsqu'un fournisseur propose un moulage sous pression sous vide, demandez la pression mesurée dans la cavité.
Les alliages Al-Si standards tels que l’A380 ou l’ADC12 gagnent principalement en taux de rebut et en qualité de surface. Les alliages structurels à faible teneur en fer et en manganèse contrôlé, utilisés pour les pièces à parois minces et traitables thermiquement, gagnent beaucoup plus ; c’est la raison pour laquelle les systèmes à vide poussé ont été développés. Les alliages de zinc peuvent également être coulés sous vide, mais l’avantage est moindre car le zinc s’écoule plus facilement.
Non. Cela réduit la probabilité de gros pores de gaz, mais des porosités de retrait, des fermetures à froid et des inclusions se produisent toujours. La plupart des programmes continuent d'échantillonner les rayons X et de tester 100 % des fuites sur les pièces étanches à la pression, et utilisent plutôt le journal de vide pour démontrer la stabilité du processus.
Si la pièce doit résister à la pression, être traitée thermiquement ou être soudée, généralement oui ; l'alternative est un procédé différent ou une étape d'imprégnation. Pour une pièce simple, à paroi épaisse et non pressurisée, les 10 à 25 % supplémentaires du coût de la matrice sont rarement rentables.
L’avantage du moulage sous vide ne réside pas dans une seule caractéristique. Il s'agit d'un changement par rapport à ce que le processus est autorisé à promettre : une pièce moulée qui maintient la pression, survit à un cycle de traitement thermique, accepte un revêtement sans cloquage et atteint l'usinage avec un taux de rejet prévisible. Si votre prochaine pièce est jugée par un test d'étanchéité ou une exigence de fatigue, ce changement vaut la peine d'être payé. S'il s'agit d'un support, ce n'est probablement pas le cas.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo