Obtenez un devis
Le contenu recyclé a cessé d’être un support marketing pour devenir une spécification d’achat. Demandez à trois fondeurs de proposer un carter de moteur ADC12 et vous obtiendrez, à côté du prix, un pourcentage de contenu recyclé, une description de l'origine des déchets et une question pour savoir si votre client accepte une définition de pré-consommation ou de post-consommation.
La réponse courte : l’aluminium recyclé change très peu la façon dont une pièce moulée bien conçue est usinée, coulée et usinée. Cela modifie la chaîne d'approvisionnement en matières premières, la discipline requise dans le contrôle de la chimie de la matière fondue et la paperasse qui accompagne chaque expédition.
Ci-dessous, nous abordons le côté pratique de la tendance : l'écart énergétique entre les matières premières primaires et recyclées, ce qui appartient à un appel d'offres en aluminium recyclé, comment l'outillage décide de la part recyclée qui atteint la pièce finie et où la demande arrive en premier.
L'aluminium recyclé n'est pas un meilleur métal. Il est devenu populaire parce que sa production nécessite environ un dixième de l’énergie nécessaire pour fondre l’aluminium primaire à partir de la bauxite, et l’énergie représente la plus grande ligne dans l’empreinte au sol d’une pièce en aluminium.
La première fusion consomme généralement de 14 à 16 kWh par kilogramme. La refusion de ferrailles propres et triées rapporte généralement entre 0,6 et 1,5 kWh par kilogramme. C’est de cet écart que proviennent la plupart des allégations environnementales concernant un moulage sous pression recyclé.
Deux chiffres doivent être demandés séparément : le contenu recyclé en masse, mesuré au lingot ou au four, et l'énergie de fusion que la fondeuse dépense en interne, puisque les fours de maintien fonctionnent en continu et sont souvent les plus gros consommateurs à l'étage. Les deux économies se cumulent.
L’erreur d’achat la plus courante consiste à acheter un pourcentage au lieu d’un alliage. Un fournisseur peut proposer un contenu recyclé de 70 % tout en expédiant une matière fondue qui ne répond pas aux exigences d'allongement, car le lingot recyclé est aussi propre que le flux de ferraille qui se trouve derrière lui.
| Critère | Aluminium primaire (fonderie) | Aluminium recyclé (secondaire) |
|---|---|---|
| Énergie de fusion | Environ 14 à 16 kWh par kg | Environ 0,6 à 1,5 kWh par kg de ferraille triée |
| Oligoéléments | Fixé par la fonderie, lot cohérent à lot | Cela dépend du tri ; le fer, le zinc et le cuivre peuvent s'accumuler |
| Comportement des prix | LME plus une prime énergétique de fusion | LME plus une prime ou une remise de disponibilité pour la ferraille |
| Délai | Lié aux horaires des fonderies | Lié aux capacités de collecte et de tri |
| Documentation | Certificat d'usine | Certificat d'usine plus recycled content statement and chain of custody |
Demandez l'alliage selon la norme - EN 1706 ou ASTM B85 - avec des gammes chimiques plutôt qu'un seul nom commercial. Si le contenu recyclé est une exigence, définissez-le selon une norme d'allégation reconnue telle que la norme ISO 14021, indiquez si le chiffre est pré-consommation ou post-consommation et indiquez s'il est mesuré au lingot ou au four. Ces deux définitions peuvent différer d'une vingtaine de points sur un même envoi.
Le contenu recyclé est une décision importante. La part qui survit jusqu'au composant fini est une décision en matière d'outillage, et elle est généralement prise bien avant la signature du premier devis.
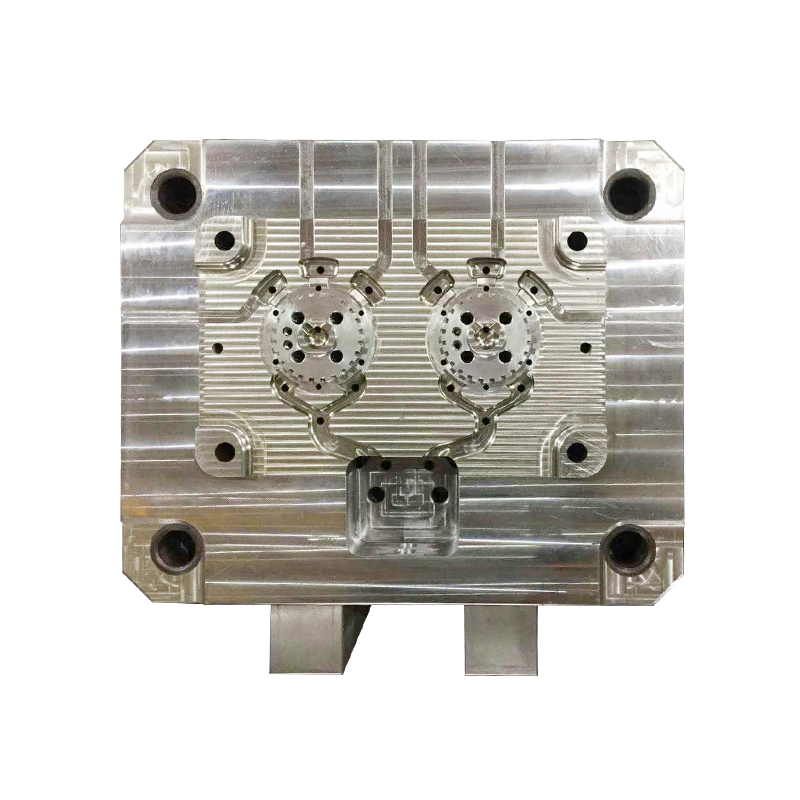
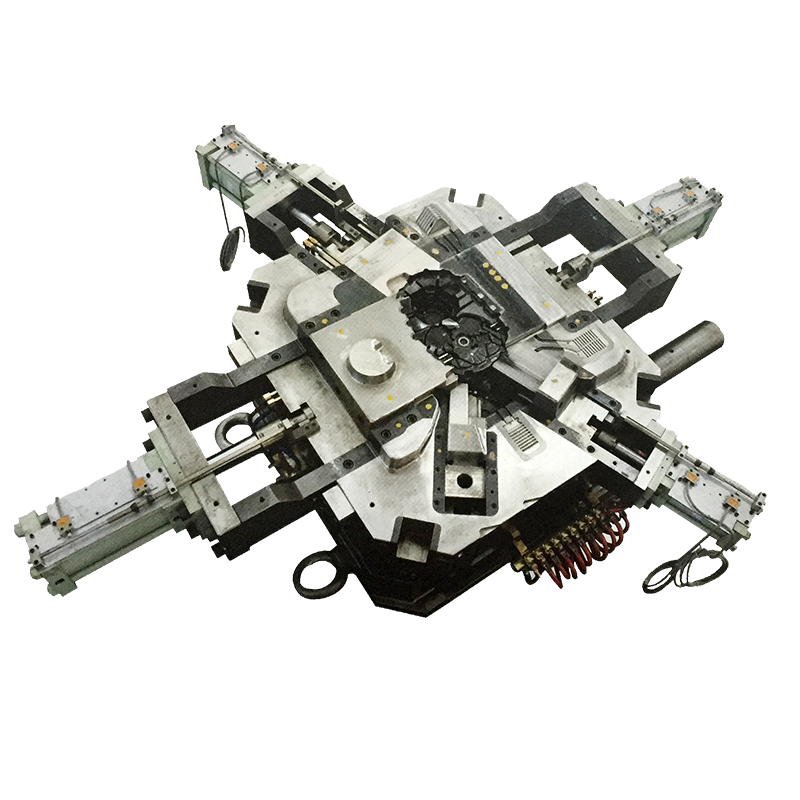
 Moules de moulage sous pression en aluminium personnalisés à haute pression Moules de moulage sous pression en aluminium personnalisés à haute pression Voir le produit →
Concevoir pour la fin de vie compte également. Un boîtier qui peut être débarrassé des inserts, des joints et des fixations renvoie des déchets plus propres dans la boucle qu'un boîtier qui doit être déchiqueté en entier.
L’automobile est le moteur de la demande derrière le moulage sous pression d’aluminium recyclé. Les études de cycle de vie dans ce domaine placent le moulage sous pression dans environ 60 % de la production de composants automobiles en aluminium, et ces pièces répondent exactement aux besoins de l'électrification : boîtiers et couvercles de batterie, boîtiers de moteur, boîtiers et supports de boîtier de commande.
En Europe, la question des matières premières est déjà réglée. Environ 80 % de l'aluminium utilisé dans le moulage sous pression européen provient du recyclage, ce qui signifie que le contenu recyclé n'est plus un différenciateur là-bas : c'est la référence, et le différenciateur réside dans la capacité d'un fournisseur à le contrôler et à le documenter.
Pour les programmes EV, l’argument est simple : chaque kilogramme retiré de la carrosserie, du châssis ou du groupe motopropulseur permet de gagner de l’autonomie, et le moulage sous pression permet d’obtenir une géométrie complexe en une seule fois au lieu de plusieurs pièces en acier soudées. Les boîtiers de batterie ajoutent une deuxième exigence en plus du poids : performances en cas de collision et d'étanchéité. C'est pourquoi la conception de boîtier de batterie et couvercles est désormais un sujet à part entière.
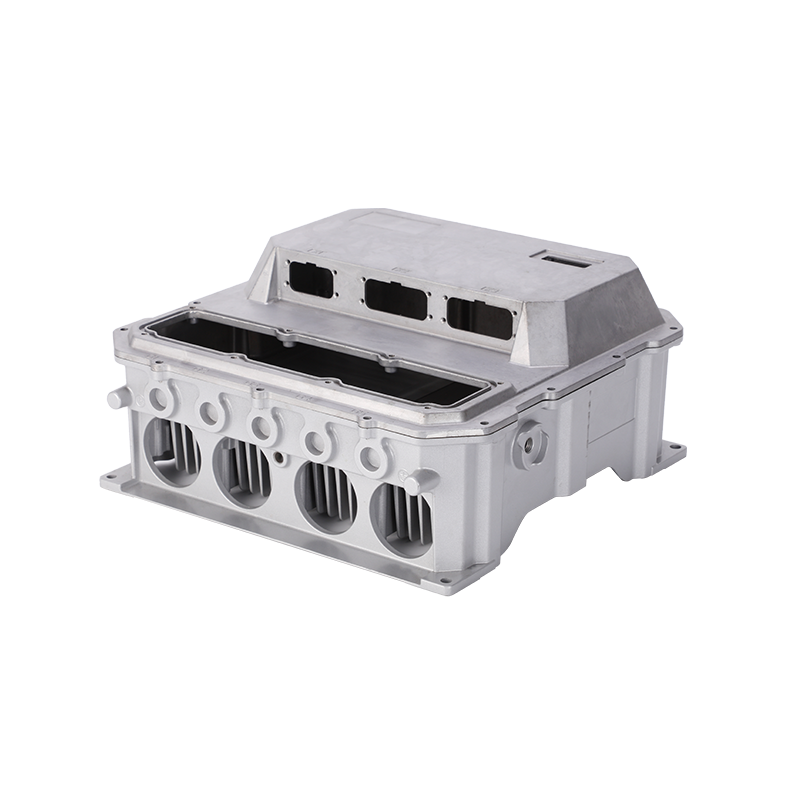
 Boîtier et couvercle de batterie pour les nouvelles énergies/automobiles électriques Boîtier et couvercle de batterie pour les nouvelles énergies/automobiles électriques Voir le produit →
L'alliage recyclé fonctionne ici tant que le boîtier passe la même validation mécanique et en matière de fuite qu'une pièce en métal primaire.
Les dissipateurs thermiques, les boîtiers d'éclairage public à LED et les boîtiers d'électronique de puissance portent l'essentiel de leur valeur de durabilité dans la durée de vie, et non dans le pourcentage de matière première. Un dissipateur thermique moulé sous pression avec un motif d’ailettes bien conçu refroidit, et une partie plus froide dure généralement plus longtemps.
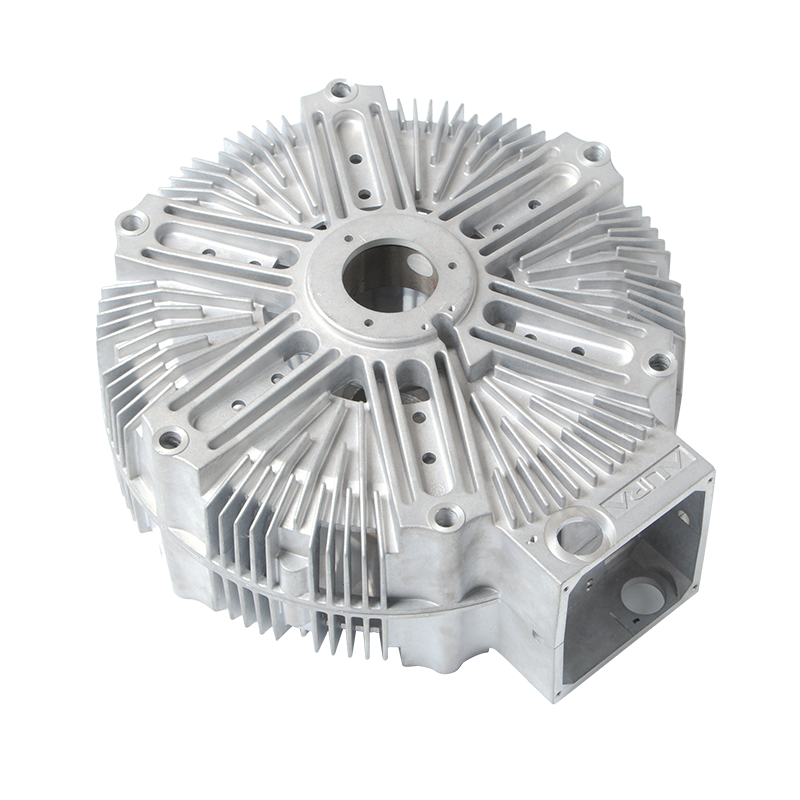
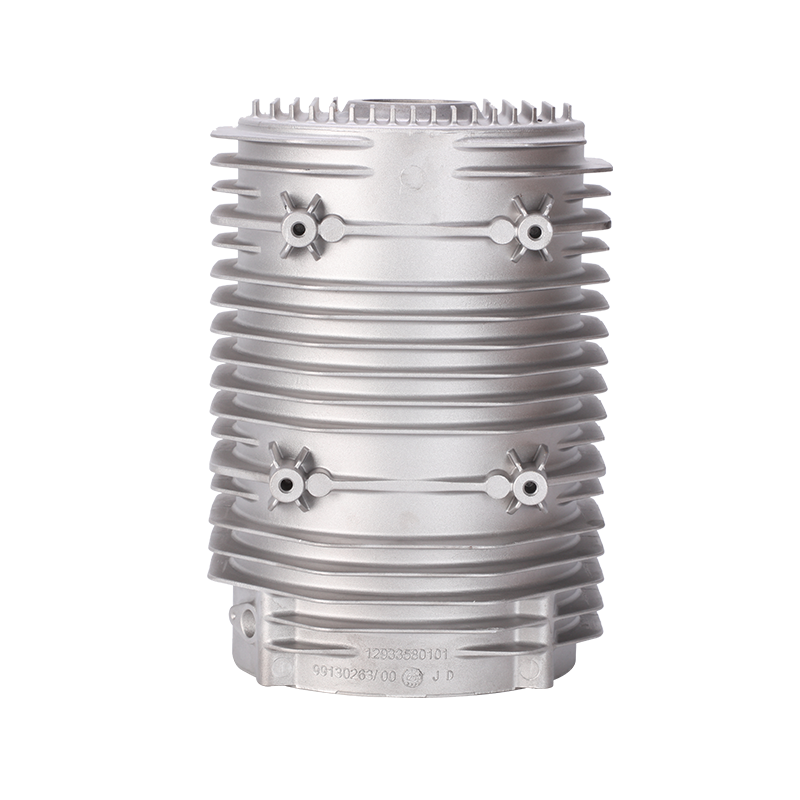
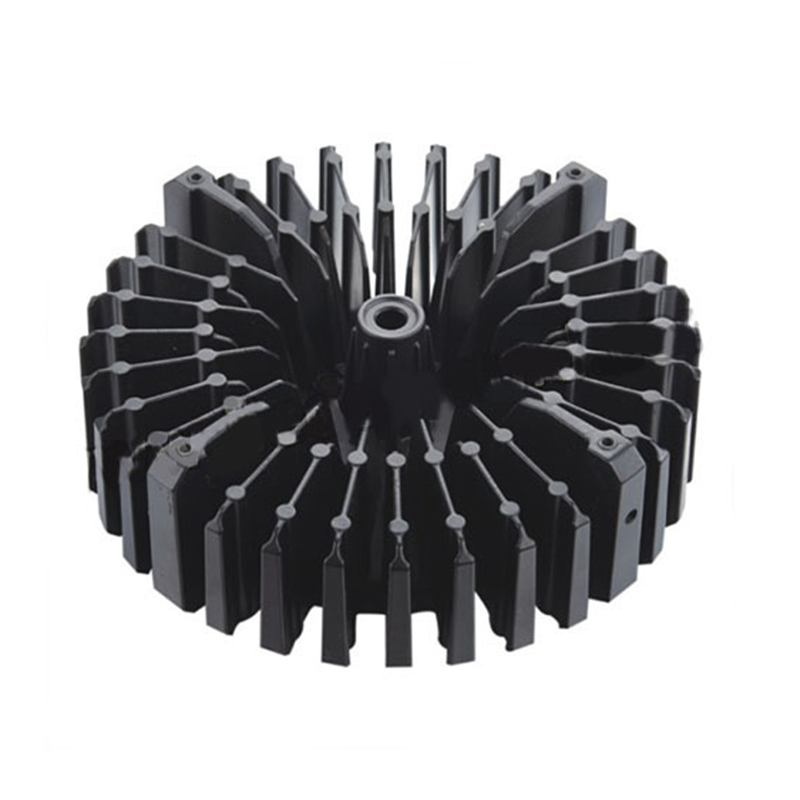 Dissipateur thermique moulé sous pression pour appareils électriques, automobiles et équipements industriels Dissipateur thermique moulé sous pression pour appareils électriques, automobiles et équipements industriels Voir le produit →
Lorsqu'une pièce est censée durer dix ans ou plus, la finition et la répartition de l'épaisseur des parois l'emportent généralement sur tout ce qu'un acheteur peut encore rechercher en termes de contenu recyclé. L’allongement de la durée de vie est souvent la réduction de carbone la moins chère disponible.
Un devis n’est comparable que lorsque chaque fournisseur tarife le même périmètre. Pour un programme d'aluminium recyclé, ces articles appartiennent à l'emballage :
Le dernier élément est celui que la plupart des acheteurs oublient, et c'est souvent lui qui détermine si le chiffre du contenu recyclé sur le certificat est réel.
Pas tout seul. Une matière fondue recyclée contrôlée qui répond à la gamme chimique de la nuance offre la même résistance à la traction et la même dureté que le métal primaire. Le risque réside dans l’accumulation d’oligo-éléments : le fer réduit la ductilité et la conductivité thermique, et le zinc et le cuivre s’accumulent lorsque les flux de ferraille sont mélangés.
Parfois, mais pas de manière fiable. Les prix des lingots secondaires suivent la disponibilité de la ferraille, et les flux certifiés et séparés peuvent générer une prime lorsque la demande est élevée. Les économies prévisibles résident dans la comptabilité de l’énergie et du carbone plutôt que dans le prix des métaux.
Pour les boîtiers, couvercles et dissipateurs thermiques des classes ADC12 et A380, un contenu post-consommation de 40 à 70 % constitue aujourd'hui une plage de fonctionnement normale. Les opérations en boucle fermée avec des flux de déchets dédiés peuvent aller plus loin, mais le plafond est fixé par le contrôle chimique et non par l'ambition.
Cela affecte la durée de vie, ce qui est généralement plus important. Une pièce revêtue qui survit quinze ans sur le terrain a un impact annuel moindre qu'une pièce non traitée remplacée deux fois dans la même période.
La tendance du moulage sous pression d’aluminium recyclé ne concerne pas vraiment un nouvel alliage. Il s'agit de quatre fonctionnalités peu glamour : des flux de déchets séparés, un contrôle chimique par chaleur, des outils qui maintiennent les taux de déchets à un faible niveau et une documentation qu'une équipe d'approvisionnement peut auditer sans chaîne de courrier électronique de suivi.
Ningbo Jieda Moulding and Machine a construit moules de moulage sous pression en aluminium et pièces moulées de précision dans le pôle de moulage sous pression de Ningbo depuis 1987, combinant la fabrication d'outils en interne avec le moulage, l'usinage CNC et la finition dans le cadre d'une seule opération certifiée IATF 16949. Si votre prochain programme comporte un objectif de contenu recyclé, l'outillage et la discipline de fusion doivent être planifiés ensemble, et cette conversation est plus facile à démarrer tôt.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo