Obtenez un devis
Le revêtement en poudre survit sur un moulage sous pression d'aluminium lorsque trois éléments s'alignent : une peau dense sans porosité exposée, un revêtement de conversion qui adhère réellement et un programme de durcissement adapté à l'alliage et à l'épaisseur de la paroi. Obtenez les trois et un film polyester de 70 µm résistera à 1 000 heures de brouillard salin neutre. Si vous en manquez un, il s'agit généralement d'un prétraitement sur une pièce présentant une porosité de surface, et la même poudre se détache en quelques centaines d'heures.
C'est la réponse courte. La version plus longue compte davantage pour les acheteurs, car le revêtement en poudre est souvent cité comme un seul élément, « noir, mat, 60 à 80 µm », sans aucune des variables qui décident si une finition survit à trois hivers ou à trois semaines. Ce qui suit est ce que contrôle le lanceur de sorts, ce que contrôle le coucheur et où les deux se rencontrent dans un bon de commande.
Le revêtement en poudre est un procédé sec. Un pistolet charge des particules de polyester ou d'époxy-polyester, la partie mise à la terre les attire et un four les fait fondre en un film continu. L'adhésion provient de deux mécanismes à la fois : une clé mécanique issue du profil de surface sablé et un pont chimique issu de la couche de prétraitement. Les pièces moulées peuvent réaliser les deux, mais elles les obtiennent différemment des profilés ou des feuilles extrudés.
Un moulage sous pression arrive avec une peau fine à grain fin sur un intérieur plus rugueux et plus poreux. Le sablage doit couper la peau du moulage sans ouvrir les pores en dessous, c'est pourquoi le fluide, la pression et le temps de séjour méritent une place dans les spécifications plutôt qu'un haussement d'épaules. A380 et ADC12 répondent tous deux bien à l'oxyde d'aluminium dans la plage de grains 120 à 180 à pression modérée ; un média trop grossier sur un boîtier à paroi mince arrondit les bords et ouvre la porosité en un seul passage.
La teneur en silicium est l’autre raison pour laquelle la poudre est la finition par défaut de la fonte d’aluminium. Les alliages de moulage sous pression à haute teneur en silicium s'anodisent de manière inégale, la phase de silicium devenant sombre ou refusant du tout de prendre la couche anodique. La poudre recouvre uniformément la même pièce, dans n'importe quelle couleur, avec un film qui cache la texture de coulée.
Une ligne de poudre est une chaîne de décisions, et chacune d’elles apparaît plus tard comme résultat d’une inspection. Ce sont ceux qui déplacent le plus l’aiguille.
Explosez un profil, puis nettoyez. Un nettoyage alcalin ou acide suivi d'un revêtement de conversion, du zirconium ou du titane sans chromate pour la plupart des travaux d'exportation et du chromate là où la cible du brouillard salin est sévère, donne à la poudre une surface qu'elle peut adhérer chimiquement. La discipline de rinçage est aussi importante que la chimie : les résidus de rinçage séchés sous un film de poudre sont l'une des causes les plus courantes de cloques qui n'apparaissent qu'après un cycle d'humidité.
Le film construit sur des pièces moulées sous pression tombe généralement entre 60 et 90 µm. En dessous de 50 µm, la couverture sur la texture de coulée s'amincit aux points hauts et les performances du brouillard salin diminuent rapidement. Au-dessus d'environ 120 µm, les fissures par impact et les interférences de filetage deviennent de réels risques. Le durcissement dure généralement 10 à 25 minutes à une température du métal de 163 à 204 °C, et c'est la température du métal, et non l'affichage du four, qui compte.
Décidez du masquage avant le revêtement, jamais après. Les filetages, les faces de contact, les alésages de roulement, les plots de masse et tout élément maintenu plus serré qu'environ ±0,1 mm doivent être masqués. Un nouveau taraudage après durcissement fonctionne, mais il enlève le revêtement des flancs du filetage et laisse un bord brut qui devient le premier site de corrosion sur la pièce.
| Étape | Cadre typique | Qu'est-ce qui ne va pas s'il est ignoré |
|---|---|---|
| Médias explosifs | Corindon, grain 120 à 180, pression modérée | Clé mécanique faible ; le revêtement se soulève sur les bords et les coins |
| Prétraitement | Revêtement de conversion, couverture complète et uniforme | Cloques et remontée des lignes de traçage lors d'un brouillard salin |
| Construction de films | 60 à 90 µm, mesuré sur un visage nommé | Les zones minces sur la texture de coulée se corrodent en premier |
| Guérir | Température du métal de 163 à 204 °C, 10 à 25 minutes | Le sous-durcissement donne un film souple avec une mauvaise résistance aux chocs et aux solvants |
| Masquage | Filetages, alésages, faces de contact, tolérances inférieures à ±0,1 mm | Interférence de l'assemblage et remaniement après coup |
| Inspection | Adhésion hachurée, épaisseur, brouillard salin par lot | Pannes découvertes par l'utilisateur final au lieu de la ligne |
Les problèmes de revêtement en poudre les plus coûteux sur les pièces moulées sous pression ne sont pas du tout des problèmes de revêtement. Il s'agit de problèmes de coulée : porosité interconnectée près de la surface, gaz emprisonné dans le métal ou humidité présente dans les pores qui se dilatent pendant le durcissement. Le résultat est un trou d'épingle, une ampoule ou un petit cratère qui apparaît quelques minutes après que les pièces quittent le four, auquel cas la poudre est consommée et les pièces sont mises au rebut jusqu'à ce qu'elles soient décapées.
La défense du coucheur est une passe de préchauffage. Faites chauffer les pièces une fois à une température supérieure au pic de durcissement, laissez les gaz et l'humidité emprisonnés s'échapper, refroidissez, puis enduisez-les. Cela ajoute un cycle de four, et sur les pièces à forte porosité, cela devra peut-être se produire deux fois. La défense du fondeur se situe en amont : coulée haute pression assistée par vide, température de matrice contrôlée, ventilation adéquate et fonte propre et dégazée. Les choix de conception de moules qui empêchent la soudure et le remplissage turbulent réduisent également, et ce n'est pas un hasard, la porosité qui ruine les finitions.
Là où la porosité ne peut être éliminée, autour des transitions épaisseur/épaisseur ou en fin de remplissage, le dessin doit le préciser. Une surépaisseur d'usinage de 0,3 à 0,5 mm sur une face cosmétique élimine fréquemment la peau poreuse entièrement et donne au coucheur une surface solide, à un faible coût en enlèvement de matière.
Les acheteurs demandent constamment cette comparaison, la voici donc au même endroit.
| Terminer | Meilleur ajustement sur les pièces moulées sous pression | Limites à contourner |
|---|---|---|
| Revêtement en poudre (polyester) | Boîtiers, couvercles, supports cosmétiques et de protection ; large gamme de couleurs et de brillants | Guérir at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Anodisation | Pièces corroyées ou à faible teneur en silicium nécessitant un aspect métallique et une résistance à l'usure | Les alliages de moulage sous pression à haute teneur en silicium s'anodisent de manière inégale et s'assombrissent ; couleurs limitées |
| Peinture humide | Changements de couleur rapides, tirages à faible volume, retouches sur le terrain | Durabilité inférieure du film ; manipulation des solvants ; a généralement besoin d'un apprêt |
| Revêtement électronique | Géométrie complexe nécessitant une couverture complète avant une couche de finition | Films minces uniquement ; généralement une couche de base sous poudre |
Pour la plupart des boîtiers moulés, la décision se limite à la poudre ou à la peinture humide, et le volume plus le nombre de couleurs la règle généralement. Une couleur au volume de production favorise la poudre ; une douzaine de couleurs de cinquante pièces chacune privilégient la peinture.
La finition est rarement l’essentiel en soi. Il protège une pièce qui a un autre travail à accomplir, et l'application décide dans quelle mesure la spécification concerne réellement la corrosion et quelle part concerne l'apparence.
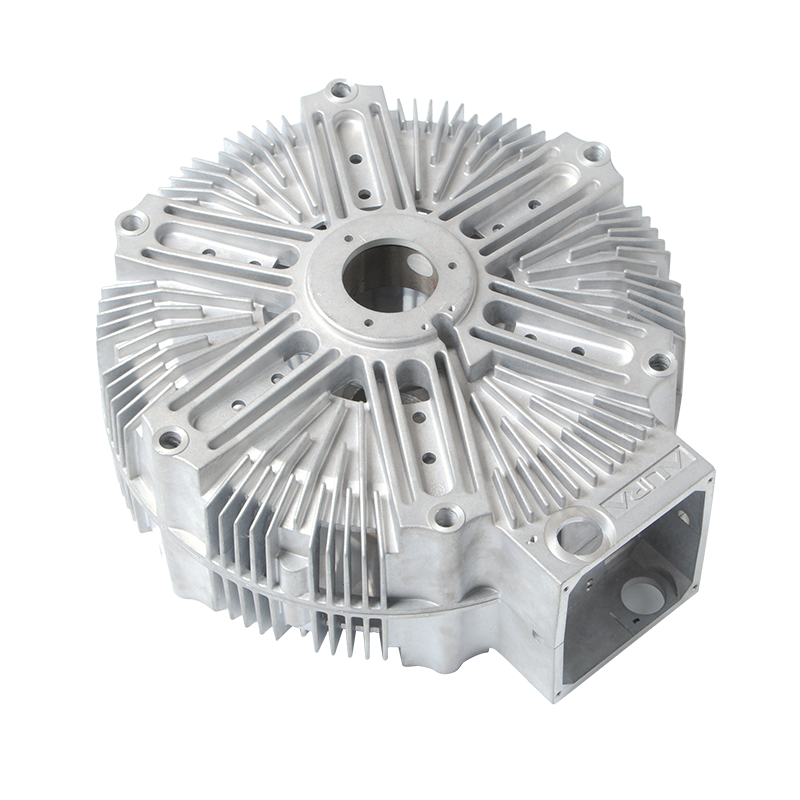
Les carters de moteur et de stator ont besoin d'une protection extérieure contre la corrosion, de sièges de roulement stables et d'un film qui ne s'écaille pas lorsque les tôles sont enfoncées. La poudre fonctionne bien car le masquage de l'alésage et de la face d'accouplement est simple et la température de durcissement convient à l'A380 tel que coulé.
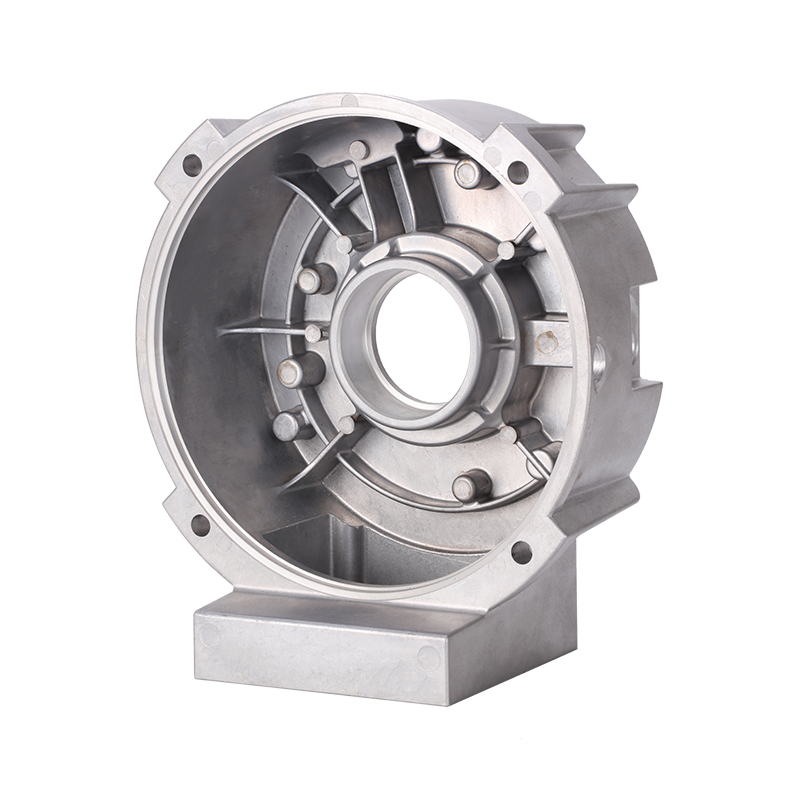 Bouclier d'extrémité de moteur en aluminium moulé sous pression avec revêtement en poudre Bouclier d'extrémité en aluminium moulé sous pression pour moteurs synchrones et NEMA, supportant le boîtier du stator avec usinage CNC et revêtement en poudre pour la résistance à la corrosion. Voir le produit →
Les corps de vannes de régulation combinent usinage et revêtement sur une seule pièce : les alésages des joints et les orifices filetés sont usinés après coulée, puis masqués, puis recouverts d'un revêtement en poudre. L'avantage par rapport à la peinture est l'intégrité du film au niveau de la transition entre l'usinage et le moulage, c'est-à-dire exactement là où les fines pellicules de peinture se décomposent en premier.
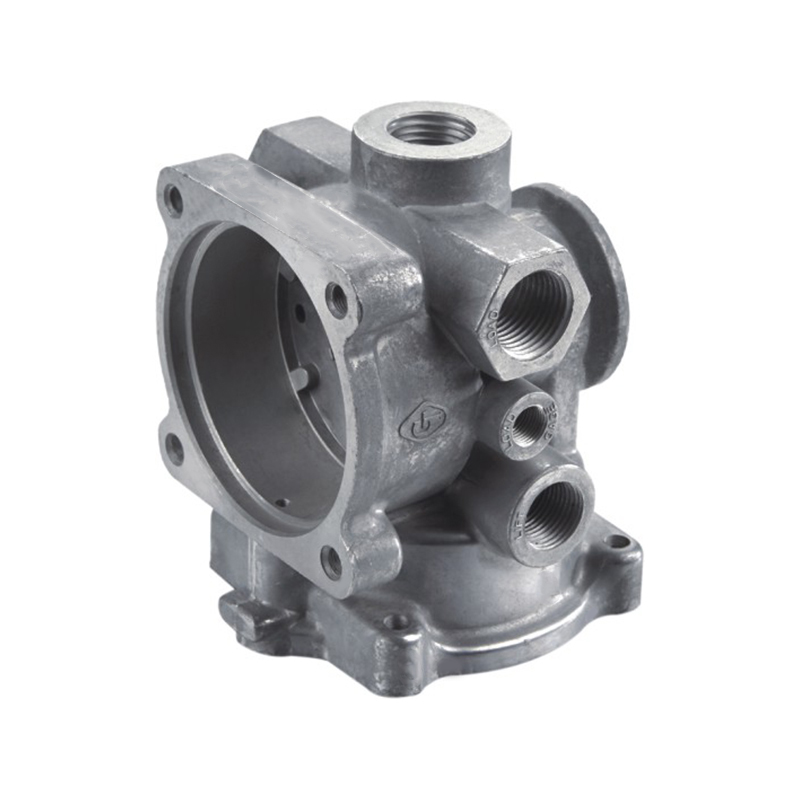 Vanne de régulation en aluminium moulé sous pression avec usinage et revêtement en poudre Vanne de régulation haute pression en aluminium moulé sous pression pour le contrôle du débit, de la pression et de la direction, avec usinage et revêtement en poudre pour les systèmes de débit industriels. Voir le produit →
Les composants des machines textiles comportent souvent à la fois une étape d'usinage de précision et un revêtement en poudre, et le revêtement doit résister à l'huile, aux peluches et aux vibrations constantes sans se fissurer au niveau des bords usinés. Il y a une discussion utile sur pourquoi le traitement de surface représente une grande partie de la durée de vie de la pièce dans cette application.
Des spécifications vagues en matière de revêtement génèrent des arguments plus tard. Ces éléments suppriment la plupart des ambiguïtés avant que la première partie ne soit diffusée :
Une remarque sur le calendrier des inspections. Mesurez l'adhérence après que les pièces aient reposé pendant 24 heures plutôt que directement hors de la ligne. Les films de poudre continuent de développer leurs propriétés à mesure qu'ils refroidissent et se déposent, et un test de hachures croisées effectué trop tôt donne des résultats pires que le revêtement ne l'est réellement.
Presque tous le peuvent, mais tous ne satisferont pas aux spécifications sévères du brouillard salin sans travail supplémentaire. Les pièces à forte porosité de surface nécessitent un passage de préchauffage, une construction plus épaisse ou une surépaisseur d'usinage qui élimine la peau poreuse.
À une température du métal comprise entre 163 et 204 °C, la résistance des pièces A380 et ADC12 telles que coulées n'est généralement pas affectée. Les parois minces, les pièces longues et minces et les tolérances de planéité serrées valent la peine d'être vérifiées après le passage au four, car le soulagement des contraintes et le montage modifient légèrement les dimensions.
Pour la plupart des boîtiers en fonte, 60 à 90 µm constitue la fenêtre pratique. Les films plus fins suivent la texture de coulée et se corrodent aux points hauts ; les films plus épais se fissurent sous l'impact et gênent l'assemblage.
Porosité et peau de coulée. La feuille est homogène et facile à prétraiter, tandis qu'une coulée apporte des gaz souterrains, une chimie de surface différente et souvent un lubrifiant de matrice résiduel. L’échec vient presque toujours de la préparation plutôt que de la poudre elle-même.
Le revêtement en poudre d'un moulage sous pression est un processus en deux parties. Le lanceur de sorts possède la densité, la surface et la géométrie ; le revêtement possède le profil, le prétraitement et le durcissement. Lorsqu’une finition échoue, la question utile n’est pas de savoir à qui revient la faute, mais laquelle de ces six variables a bougé.
Si vous spécifiez des pièces moulées en aluminium revêtu et préférez que les étapes de coulée, d'usinage et de finition soient citées ensemble, avec un masquage et une inspection définis à l'avance, voici comment nous travaillons : moulage sous pression, usinage et revêtement en poudre sous un même toit, un système qualité IATF 16949, une seule conversation.
Êtes-vous prêt à COOPÉRER Avec Jieda?
* Votre e-mail est sûr avec nous, nous ne spammons pas.
Produits
Coordonnées
nbjd011@126.com
+ 86-574-86115705
N ° 58 Mold Road, Daqi Technology Industrial Zone, District Beilun, Ningbo